2026-10-04 23:44:41 作者:网编
分类:文章
很多做快消的工厂老板,包装线升级都踩过同一个坑。砸十几万换了全新开箱机,开箱速度提了快三成,结果整线产能没涨几个点。
堵在哪?你去包装线中间走一圈就知道。开箱出来的空纸箱堆得满地都是,装箱机在那慢慢挪,半天出不了一箱。我亲眼见过,半条线的工人都在帮忙理箱,太讽刺了!
为什么装箱环节是包装线最容易被忽略的堵点
大部分工厂做升级,都盯着前后端看得懂的设备。开箱机开多少箱,码垛机码多少托,数字明明白白。就中间装箱这一步,好像不管快慢都能跑,没人当回事。
快消这两年变了,订单批量越做越小,换款越来越勤,对速度要求越来越高。原来一天做一个款,现在一天换三四个款,原来一分钟出30箱就够,现在要出50箱才赶得及发货。
原来的老装箱机,大多是间歇式结构。走一步停一步,每装一箱停个一两秒等定位,看起来差不了多少,累积起来一分钟就少出十几箱。前面开箱开得越快,堆料越多,反而拉低整线效率。
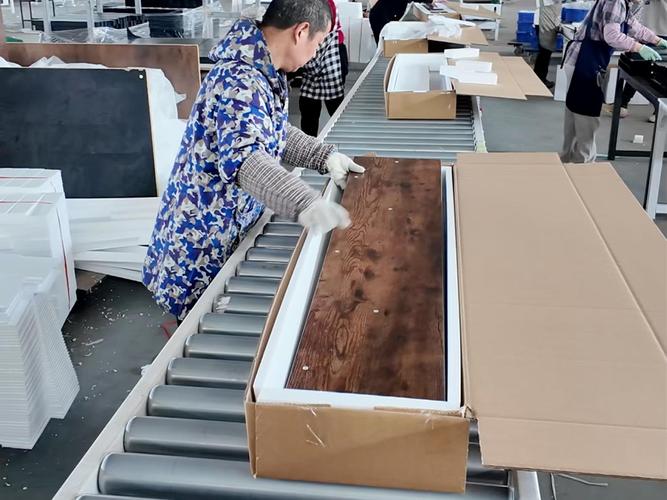 快消工厂包装线装箱环节堵料现场
问:我们厂现在装箱速度比开箱慢1/3,一定要换整机吗?
答:不一定。先查清楚问题出在哪。如果是产品改了,原来给袋装零食设计的装箱机,现在拿来装PET瓶装水,抓头定位精度不够,提速就掉瓶,那只需要换抓头和定位导轨,成本大概是换整机的三分之一,就能解决问题。要是你的机器本身还是十年前的间歇式结构,天生提速提不上,那真得换连续式高速装箱机,这个躲不开。
选高速装箱机,三个核心细节不能错
说实话,现在市面上做装箱机的太多,标称速度都好看,实际用起来差很多。我挑几个没人愿意明说的细节讲。
1. 抓料机构必须匹配你的产品包装
很多人选机器只看价格,不盯吸盘或者夹爪的材质。比如做PET瓶装饮料,瓶身滑,普通橡胶吸盘用不了半个月就磨平,提速就掉瓶,一天掉个几十瓶,工人捡都捡不及。一定要换带防滑纹理的食品级硅胶吸盘,贵不了几百块,能用一两年,省好多事。
2. 换型调试时间比标称速度更重要
现在多SKU生产,一天换两三次线是常事。老机器换款,工人要调大半天,调错了还容易出一堆不合格箱。好的高速装箱机,所有产品参数存在系统里,一键调用换型,十分钟搞定,省出来的时间都是真金白银的产能。
3. 要看实际故障率,不是纸面速度
标称一分钟能出60箱,实际天天停机修,一天下来也就出四千箱,还不如标称50箱从来不坏的机器。选的时候多问卖家要同行业的工厂地址,自己开车过去看半小时实际运行,比听销售吹半天有用。
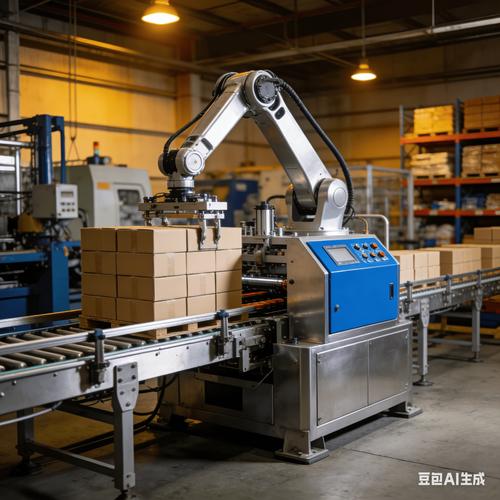 高速连续式装箱机工厂运行实拍
问:连续式高速装箱机比老款贵一倍,小厂值得换吗?
答:完全看你的实际产能需求。如果你单班产能要求超过3000箱,或者固定要做多批次小批量订单,那哪怕是二三十人的小厂,换了之后省的人工、停机损失,通常一年半就能回本。要是你一天也就做千八百箱,订单稳定少换款,那老机器凑合用也没问题,没必要花这个冤枉钱。
装完机器才踩的坑,提前给你提个醒
 装完机器才踩的坑,提前给你提个醒
机器选对了,装不好用不好,还是白搭。我见过好几个厂,钱花了,产能没提上来,全是踩了低级坑。
第一个坑,不提前量安装空间。高速连续式装箱机比老式间歇式的长大约半米到一米,很多老厂房改造,没提前量清楚位置,机器拉过来塞不下,又切承重墙又改传送带,折腾半个月,亏了好几万的产能。
第二个坑,只升装箱机,不管前后端联动。你装箱机提速到一分钟50箱,后端封箱机一分钟只能封35箱,还是堵在封箱那,白升级。说实话,升级包装线得从后往前列需求,码垛能接多少,封箱能接多少,再定装箱机的速度,别自己瞎提速。
第三个坑,买完就不管维护。好机器也经不住造啊。很多厂买了上百万的设备,让门卫兼职打黄油,吸盘磨平了都不换,导轨脏了也不擦,不到两年,速度掉三分之一,精度也差了,箱子老是装歪,你说这上哪说理去?
不过话说回来,很多小厂确实没专门的维护人员,其实也简单。每三个月给运动部件做一次校准清洁,易损件该换就换,别等坏了再换,花不了几个钱,机器用个七八年都没问题。我见过一家厂用了八年的进口高速装箱机,维护到位,速度精度跟刚买的时候没差多少,也见过三年就报废的国产机,真不是机器不好,是完全没好好维护。
包装线这东西,就是一环扣一环。别盯着显眼的地方使劲,看不见的堵点通了,产能自然就上去了。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别只盯开箱机:高速装箱机才是快消包装线的效率突破口
文章链接:https://zystgy.cn/a/61190