上周跟调试班老王拆一台退回来的连续式封口机,客户说封出来的真空袋放三天就漏气,找不出原因。拆开机壳一看,加热块的固定螺丝松了一个,平整度偏了快半毫米——就这半毫米,整批货都出不了厂。
别小瞧那一道封痕,温度受力都卡着死公差
很多外行人觉得,封口机不就是给塑料膜加热压一下?有什么技术含量?
说出来你不信,就那一块巴掌大的加热铜块,平整度通常要控制在0.02毫米以内,也就是两个丝。差一个丝,封出来的线就一边厚一边薄,融接不均,漏气是早晚的事。
温度更不是开够就行。连续走袋的时候,每压一次,加热块就散一次热,走得越快,温度掉得越多。差个十度,薄膜直接融穿,厚膜压不住粘不上。好点的封口机都在加热块背面埋了微型热电偶,每走十厘米补一次温,让整条封线的温度差不超过五度。
我见过小厂偷工,把热电偶省了,用固定功率加热,夏天车间温度高,封出来还能用,冬天一开空调,封十袋漏八袋,客户骂到销售办公室门口都没地方躲。
不止温度,压合力也有讲究。做大米编织袋的封口,压力要调大,压不透两层牛皮纸就开;做果干的真空软包装,压力大一点就把膜压破,漏气。老师傅调机,用手指刮一遍封痕,就知道压力差多少,这本事真不是书本上学来的。
做一台封口机,最难的是调滚轮间隙
做整机的时候,我们车间师傅最头疼的就是调试滚轮间隙。连续式封口机靠两个滚轮走袋压合,上滚轮加热,下滚轮承重,间隙差一丝,出来的封痕就不对。
客户要封的袋子千奇百怪,几十微米的食品复合膜,一两个毫米的铝箔袋,还有加了牛皮纸的化工袋,换一种料就得调一次间隙。现在很多厂家吹自动调间隙,传感器卡料厚自动调,听起来很先进,其实遇到带点褶皱的袋子,或者滚轮沾了点碎料,传感器直接误判,间隙偏得离谱,封出来全是残次品。
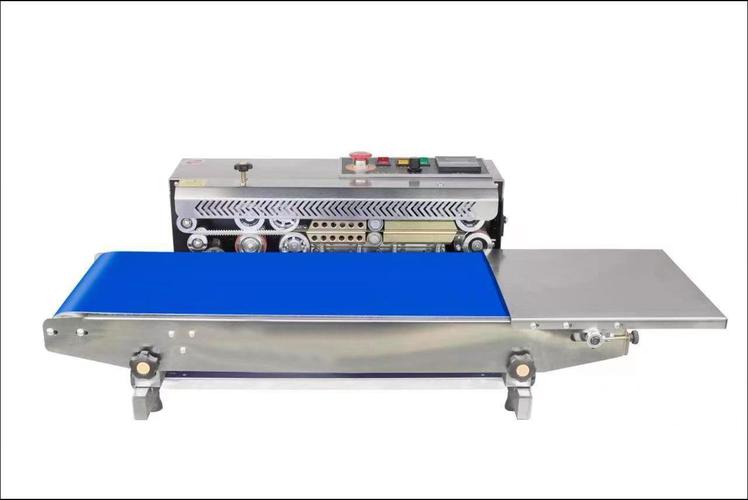
说实话,我们给客户装机,最后还是要老师傅上手再调一遍,微调个十丝八丝,封出来的痕才平整结实。之前有个做海鲜速冻的客户,要求封完的袋能扛住零下三十度冻三个月,普通单线封一冻就裂,我们改了交错双线的压轮,间隙卡到一个丝以内,试冻了三个月,撕都撕不开,客户直接订了十台。
不过话说回来,不是说自动调不好,只是做机械这行,细节才见真章,很多时候省那点调试的功夫,最后就要出问题。
不起眼的小设备,卡着整个行业的底线
很多人聊工业,开口就是高端机床、人工智能,没人会提封口机这种小设备。可你掰着手指头数,你买的零食、快递、生鲜、药品,哪一样离得开封口机?
前面原料加工,包装印刷,几十道工序都做对了,最后封口没封好,运输路上漏了、坏了、进潮了,整批货全废,最后吃亏的还是商家和消费者。之前有个做熟食的客户,因为封口机漏封,坏了几百盒卤味,赔了钱不说,口碑掉了大半年才缓过来。
现在封口机也在变,之前要工人守在机器边上接袋调机,现在不少全自动的直接连到生产线上,还能自带视觉检测,封痕有问题直接挑出来,不用人再一袋一袋查。但核心的东西没变,还是加热块的平整度,滚轮的间隙,温度的控制——这些基础的东西做不好,花里胡哨的功能加再多也没用。
昨天老王把那台退回来的封口机修好,重新紧了螺丝,调了平整度,试封了二十袋,泡在水桶里一个小时,捞出来一点气泡都没出,打好包发走了。
做机械就是这样。越不起眼的活,越要攥紧了公差,半点马虎都不能有。