你以为只是打包,其实它管了整条线的收尾
很多人对包装机械的印象,还停留在杂货店门口那个手动封箱器,或者淘宝卖家用来裹快递袋的小机器。说实话,工业用的包装机械,完全是另一个东西。
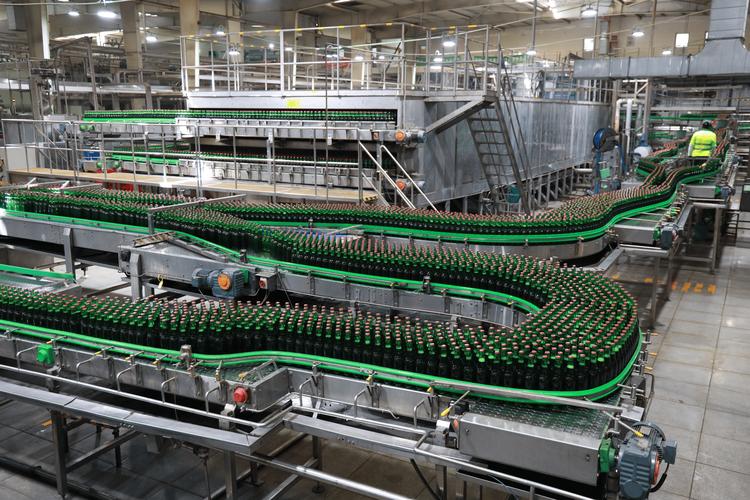
从灌装好的瓶子从灌装机出来,要先理瓶,把歪的倒的剔出去,然后贴标,喷日期,封盖,码垛,最后裹上拉伸膜方便装车,所有这些步骤,全是包装机械搞定。它不是一个单一的小机器,是一整套连起来的系统,差一个部件不对,全线停摆。
做一台能打的包装机械,最难的从来不是攒零件
很多外行觉得,不就是把电机、传送带、气缸拼起来吗?有什么难的?差远了。
就说速度,现在主流的瓶装线,一分钟要过800到1200瓶,平均下来一秒钟就要走十几二十瓶,每个瓶子的停位误差必须控制在1毫米以内,不然贴标就歪,喷码会错,封盖压歪了还会漏酒。差一毫米,整箱货可能就废掉了。
还有兼容性,同一个工厂不可能只生产一种规格的产品,今天做500ml的瓶装,明天做330ml的罐装,好的包装机械,换规格调试不能超过一小时,很多小厂做的机器,调一次要大半天,工人拆零件换导轨,半天就过去了,一天产能少了小一半,亏不亏?
再说卫生要求,食品医药行业的包装机械,所有和产品、包装接触的地方,必须用食品级304甚至316不锈钢,焊缝还要抛光打磨,不能有死角留残渣。我见过一家做胶囊的工厂,图便宜买了非标的包装机,焊缝没做钝化处理,用了半年长霉,整批十万粒胶囊全部销毁,老板哭都没地方哭。
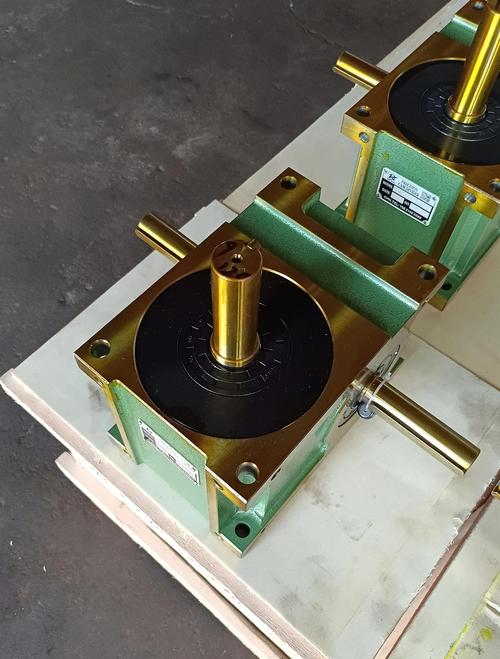
很多人不知道,包装机械最核心的运动部件是凸轮分割器,它负责让机器一开一停,精准停在该停的位置——毕竟包装工序都是一步一步来的,瓶子到位了才能贴标,箱子到位了才能封箱。这个东西看着不起眼,加工精度差个几丝,用不了三个月,停位就偏了,越用误差越大,最后整个机器就废了。
几个常见误区,很多行内人都搞错
第一个误区:包装机械是后端辅助设备,不值钱。不对,一条完整的饮料生产线,包装机械的成本要占到总投入的40%以上,比前面的灌装机还贵,因为它要集成检测、传感、分拣一大堆东西,一点都不简单。
第二个误区:买包装机械一定要买全自动化最贵的。说实话,真不一定。如果你是小厂,一年也就换两三次产品规格,一天开八个小时,买台合适的半自动足够用,省下的几十万投到研发或者渠道不好吗?反过来,如果你是大厂,一天十二小时连轴转,千万别贪便宜买小作坊的机器,三天两头坏,停机一小时损失都可能过万,修上半年,修的钱都够买半台新的了。
第三个误区:现在都讲无人化工厂,包装机械一定要搞全无人。其实大部分工厂真没必要。全无人的包装线要加一堆视觉检测、自动修复的设备,成本翻一倍都不止,维护成本也高得吓人,留两个工人在边上换个卷膜,处理个小卡料,成本比全无人低太多,够用就行。
上次调完线,重新开机,看着瓶子一排一排顺顺当当走过去,贴标整齐,码垛方正,最后整托盘裹着膜拉去仓库,阳光从车间天窗照下来,铝箔瓶反光晃得人眼睛疼。没人会特意夸包装机械好用,只有它坏了的时候,大家才知道,它有多重要。