工业条码扫描,不是手机扫码的放大版
手机扫个商品条码,背景是纯白,条码印得清晰,光线够,你大可以慢慢对准。工业场景里全是活:工件是刚冲压出来的亮面金属,温度能飙到五十多度,表面沾着切削液、油污,条码要么打在曲面上,要么被飞溅的焊渣糊掉小半,产线一分钟走几十个工件,根本没人等你对准。说穿了原理不复杂:靠光源照射条码,利用黑白条纹的反光差,把光信号转换成电信号,再解码成计算机能读的数字编码,所有门槛全在场景适配的细节里。
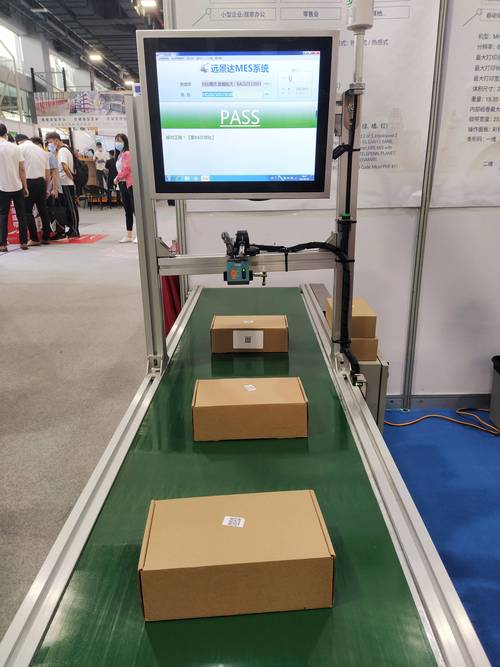
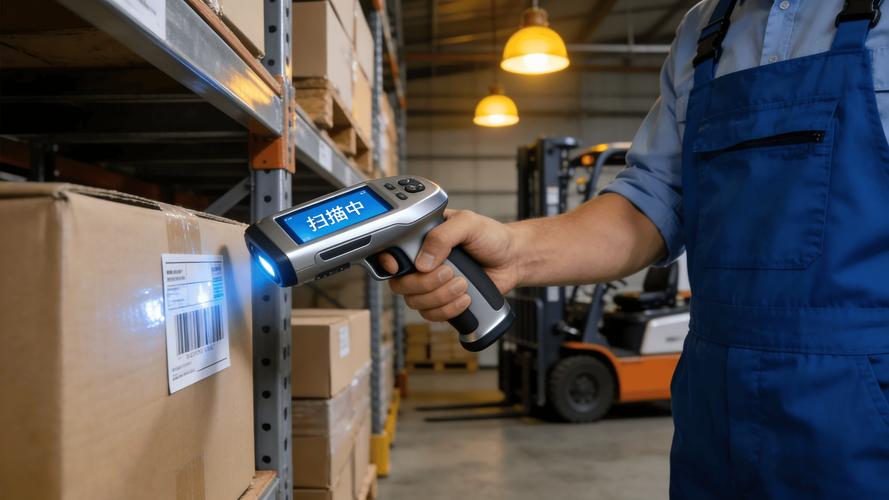
现在工业里常用的分两类,一类是手持扫码枪,工人换产、抽检的时候用,和你平时见的差不多,就是防摔防水等级高,掉地上踩两脚都不坏。另一类是固定安装的扫码器,装在产线侧边,工件流过自动触发扫码,这玩意儿对精度要求高得多,差一点都不行。
工业扫码最容易踩的坑,全在看不见的地方
很多刚做产线设计的新人,容易踩一个大坑:觉得只要条码清晰就一定能扫出来。真不是这么回事。工业里大部分条码不是印在纸标签上,是直接镭射打刻在金属工件表面的。打浅了,黑白对比度不够,反光一糊,直接读不出来;打深了,工件表面产生应力集中,用两年说不定就从打刻的地方裂了,这个度很难把握。上次我遇到的那个两毫米问题,其实更离谱:扫码器装的时候偏了两度,工件是电泳后的黑亮金属,扫码器的光源反射正好直直进了镜头,整个画面全过曝,条码全白,哪里读得出来?调了三个小时才找到问题,当时差点把工具箱砸了。
还有产线速度的坑,一分钟过六十个工件,曝光时间调长一毫秒,画面就拖影糊掉,调短一毫秒,进光不够,黑条直接当成白空,参数要一点点磨。还有很多人忘了给焊接、冲压车间的扫码器加吹气装置,三天镜头就蒙一层油污铁屑,一周后成功率直接掉得妈都不认。
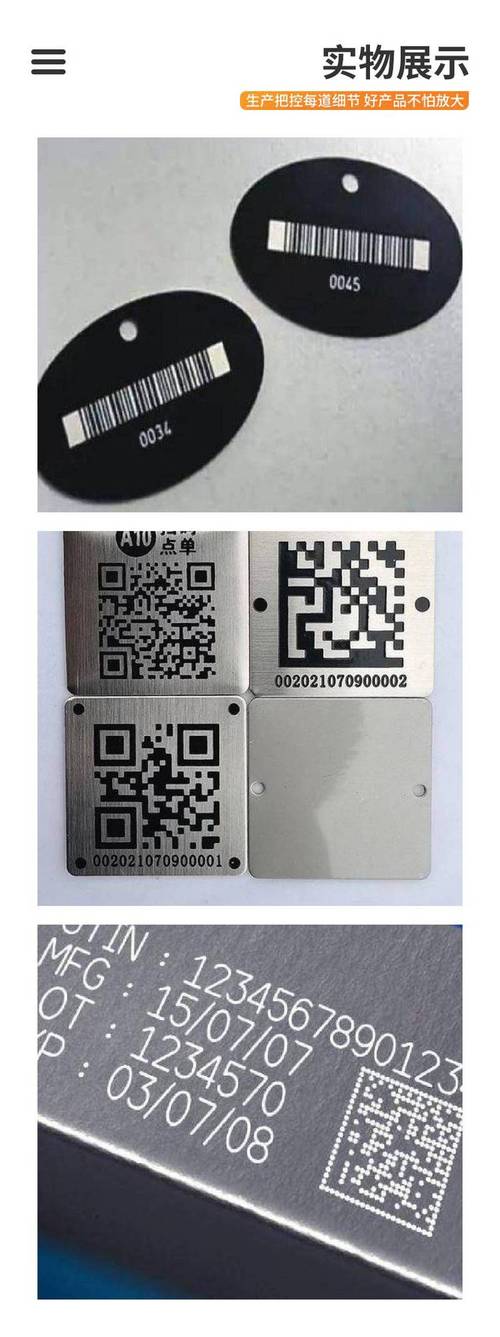
还有个常见误解,说现在都二维码了,一维码早该淘汰了。我在产线见的反而是一维码用得更多。为什么?一维码容错率真的高,脏了、糊了小半,算法还能救回来,二维码只要坏了两三个模块,直接就读不出来。而且一维码打刻、打印都简单,成本低太多,适合大规模量产。
都说RFID要替代条码,为什么条码扫描还没下岗
这些年一直说RFID无线射频好,不用对准,隔着包装就能读,为什么大部分工厂还是死抱着条码扫描不放?说实话,核心就是两个:成本,靠谱。一个能用在金属工件上的工业RFID标签,便宜的也要三五块,贵的十几块,一条产线一天几千个零件,光标签钱一天就是几万,哪受得了。条码呢?直接打刻在工件上,成本几乎为零,哪怕贴标签,一个才几分钱。
RFID还有个死穴:怕金属。金属直接屏蔽信号,要贴就得加隔磁垫,又加成本又占地方,贴不牢还容易掉。条码打在金属上,放十年都不会掉,溯源的时候十年后拿过来扫,照样能读出来,哪有掉的问题。不过话说回来,大件物流、集装箱这种场景,RFID确实方便,但是细分到每个零件的生产溯源,条码扫描还是最稳的选择。
现在汽车、航空航天都要求全产业链溯源,哪个零件出了问题,一扫码就能追到哪天哪个班次哪台机床生产的,原料批次是什么,根本不用人工翻本子,不会错也不会漏。很多人觉得制造业的高科技都是那些会动的机器人、炫得不行的AI,其实这种看起来平平无奇的老技术,才是撑着整个制造体系正常转的骨架。看起来就是扫一下出个码,背后不知道有多少工程师蹲在产线调了多少次位置、磨了多少次参数。不信你去焊装车间蹲一天,看看那些扫码器,就知道这活儿一点不简单。