2026-10-04 05:46:43 作者:网编
分类:文章
上次去机加工车间帮朋友改零件,一进门就被溅了一脸切削液。不是车床,是旁边那台蹲在地上的铣床。油乎乎的。工作台拉出来还哐当响。可师傅三两下就把一块方方正正的铝块,铣出了我要的弧形台阶,公差控制在两丝以内,分毫不差。
别被课本误导,铣床不是只能铣平面
很多人光听名字,就觉得铣床只能铣平面对吧?这是最大的误解。铣床和车床的核心区别,一个是刀具转、工件动,一个是工件转、刀具不动。就因为工件能带着零件,沿着XYZ三个方向随便挪,只要你给够行程,想切什么形状切不出来?
铣斜面、铣齿轮、铣花键、挖型腔,甚至铣个螺旋槽都没问题。我见过老师傅用普通卧式铣床,手工走刀铣出合格的涡轮叶片,精度比不少新手编的数控程序还准。
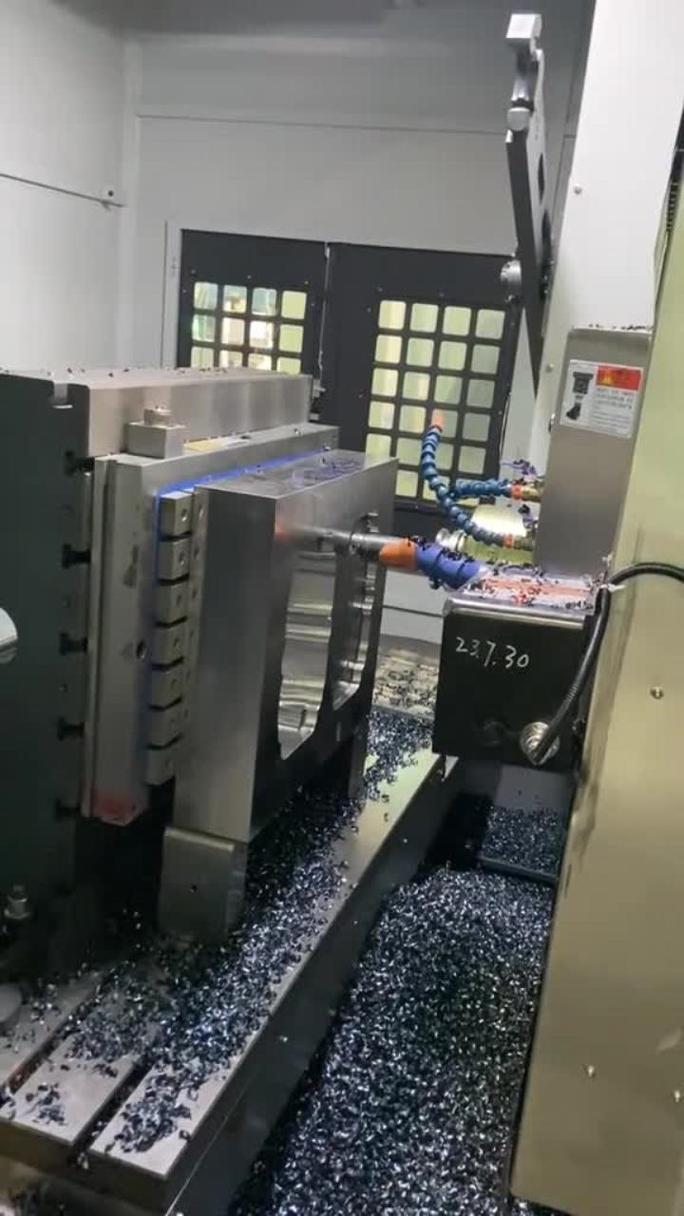 普通卧式铣床车间加工现场照片
说白了,只要是你想把一块实心料,切掉多余部分做出形状,铣床基本都能接活。现在的数控铣床只是把人工摇手柄改成了电机自动走刀,核心原理半毛钱没变。
做一台好用的铣床,难全在看不见的地方
你别看着铣床就是个几斤几吨重的铁疙瘩,门槛高着呢。首先说主轴,刀具装在主轴里,每分钟几千转上万转,切硬钢的时候刀具受力几千牛,主轴只要晃个几微米,切出来的表面就全是振纹,尺寸直接超差。所以主轴不仅要硬,动平衡还要做的极好,这个活儿,很多小厂根本做不出来。
再说说工作台的导轨,几十年天天来回拉,沾着铁屑切削液来回磨,用个二三十年还得保持精度,不能歪不能晃,导轨的淬硬工艺,装配的间隙调整,全是经验活。我之前帮一家小厂调过一台几万块的廉价新铣床,切45号钢,吃刀量稍大一点,整个机床都跟着抖,震得耳朵疼,切出来的面摸上去喇手,最后只能降转速慢蹭,效率比正经铣床差了三倍都不止。
还有丝杠螺母的间隙,调不好你就惨了。往一个方向挪工作台没事,往回走的时候就会有虚位,切个台阶直接错半毫米,好好一块料就废了,谁遇上不心疼?
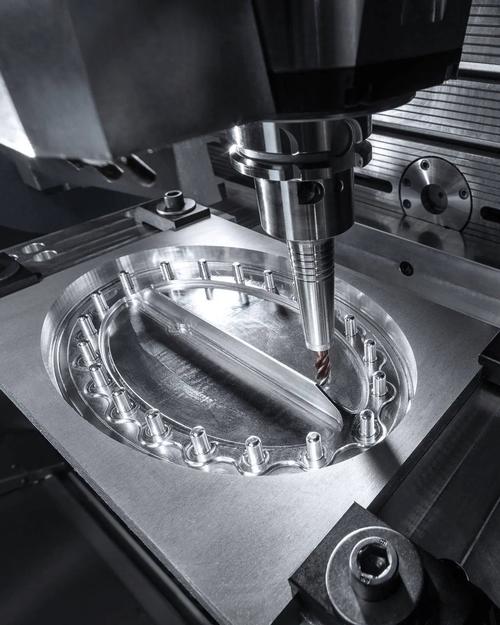 数控铣床加工汽车模具型腔现场
说实话,我见过太多人买铣床只看价格,不看刚性和精度保持性,用不到三年就得换,算下来反而更亏。这个道理,干十年机加工才能摸透。
新工艺满天飞,铣床为啥还没被淘汰?
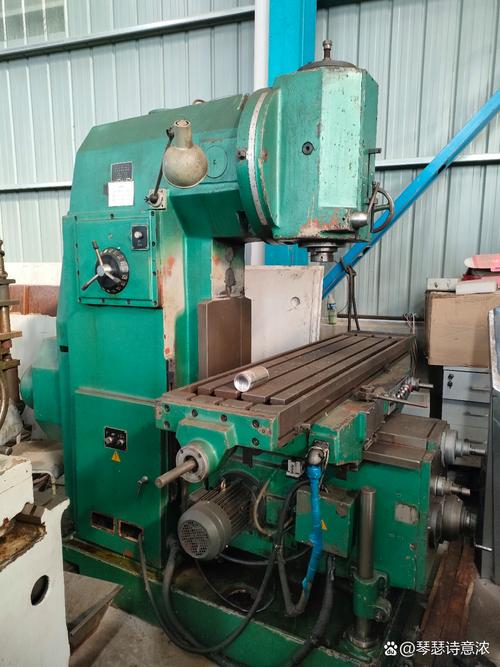 新工艺满天飞,铣床为啥还没被淘汰?
现在3D打印火,激光切割也普及,很多人说铣床该退休了?扯淡。3D打印打出来的金属零件,精度差,表面糙,要达到能用的程度,最后还得铣床给你精铣一刀,尺寸才合格。激光切割切出来的边缘有熔渣,硬度也不均匀,做结构件根本不行,要切精准的外形还是得靠铣床。
甚至现在最先进的航天零件,很多复杂结构最后精加工,还是离不开高精度数控铣床。它从来不是什么高高在上的东西,你开的汽车发动机缸体,你用的手机外壳模具,你家门锁的锁芯毛坯,全都是铣床干出来的,它就在你身边,只是你没注意而已。
不过话说回来,现在很多新入行的机械学徒,只会对着电脑编程,根本没摸过普通铣床,连摇手柄找正都不会,更别说听声音判断刀具有没有磨损,切出来废件都找不到原因。这事儿说起来,挺可惜的。
前阵子在城郊废品站,我见过一台用了三十年的老国产铣床,漆掉光了,导轨磨得发亮,收废品的把它当废铁堆着,过阵子就要回炉。那台机器一辈子不知道干出了多少合格零件,可能干过农机,干过模具,干过配套零件,最后落得这个下场。其实干机械的不都这样吗?不声不响,看着笨笨的一个铁疙瘩,啥活都接,啥活都能干得漂亮,就够了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:满是油味的铁疙瘩:为什么铣床能削铁如泥?
文章链接:https://zystgy.cn/a/61136