干钣金下料快十年,见过太多师傅,明明机器参数没差,切出来的厚钢板边子挂渣硬得像焊死,磨半天磨得砂轮片废一半。
骂机器差,骂钢板质量不行,骂供应商骗你,很少有人想过,问题出在你没摸透厚板等离子切割的核心逻辑。
挂渣的根源,根本不是你调错电流
绝大多数人碰到厚板挂渣,第一反应就是加电流,再不行调大气压,说白了就是往里面堆能量,有用吗?有一点,但解决不了根本问题。
等离子切割能切透钢板,靠的是等离子弧的高温熔化金属+高速气流吹走熔渣,而等离子弧的能量密度,是从中心向四周直线衰减的,切到板厚接近机器标称极限的时候,切口下半段的能量早就不够了,吹不走的熔渣冷却后就粘在切口下缘,就是你抠不掉的那层硬挂渣。
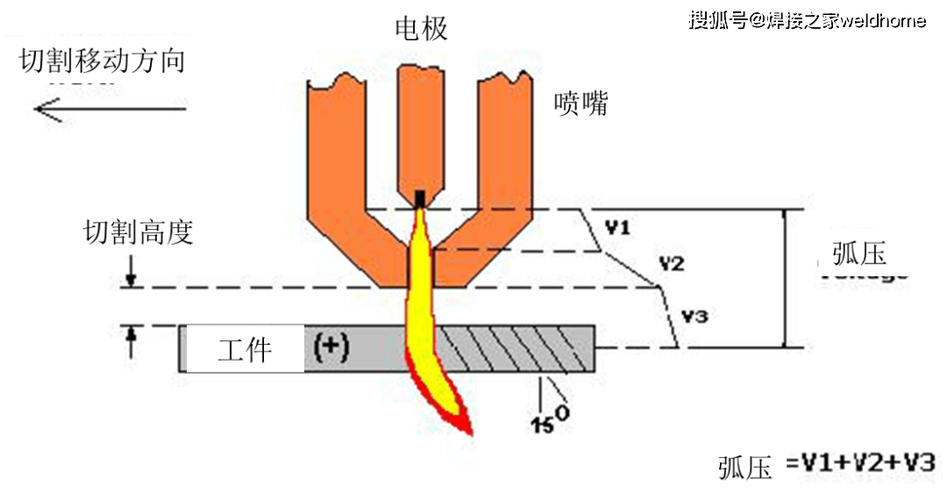
很多人还有个错误操作,切厚板怕切不透,故意把走刀速度压得特别慢,恨不得一秒走一公分。速度太慢,等离子弧会在切口里持续扩散,能量散开之后,不仅切口变宽,下半段的能量密度反而更低,挂渣只会更严重。
问:那我买的机器标称能切30mm,我切25mm为什么还挂渣? 答:机器标称的最大切割厚度,是指能顺利切透完成下料的极限厚度,不是无挂渣完美切割的厚度。通常无挂渣的稳定切割厚度,只到标称最大厚度的六成到七成,很多销售卖机器的时候不会把这话讲透,就是为了虚标参数吸引你买,坑了不少新入行的老板。几个调机小细节,当场就能减八成挂渣
💡 第一个要改的,就是喷嘴高度。好多师傅切薄板切习惯了,喜欢把喷嘴贴住钢板走,切厚板还这么干,错得离谱。
切16mm以上的厚碳钢,喷嘴高度要比切薄板抬高2-3mm,差不多就是一个喷嘴孔径的高度。抬高一点不仅能避免熔渣溅上来烧喷嘴,还能保持等离子弧的挺度,气流的下吹力反而更强,更能带出下半段的熔渣。
❗ 第二个要注意的,就是气压别瞎加。很多人觉得气压越高,吹力越大,挂渣越少,完全错了。气压超过临界值,会直接把等离子弧吹散,能量密度骤降,别说吹渣了,能不能切透都难说。通常切16-25mm的碳钢,气压调到0.45-0.55MPa就足够,最高别超过0.6MPa。
问:我用的是普通木工气泵,不是专用工业空压机,能不能切好20mm以上的厚板? 答:说实话,很难。普通气泵排量不够,输出气压不稳,还带大量的水和油,切不了几块板气压就掉了,水气混进等离子弧里,能量直接降三分之一,挂渣不翻番才怪。如果凑合用一定要加冷干机和三级过滤,每天下班排一次储气罐的水,能好不少。配件别贪便宜省。电极烧出小坑、喷嘴孔磨大了,该换就换,别为了省几块钱,磨挂渣磨掉一小时人工,还废一张砂轮片。我见过太多老师傅,省五块钱的喷嘴钱,搭进去几十块的成本,怎么算都亏。
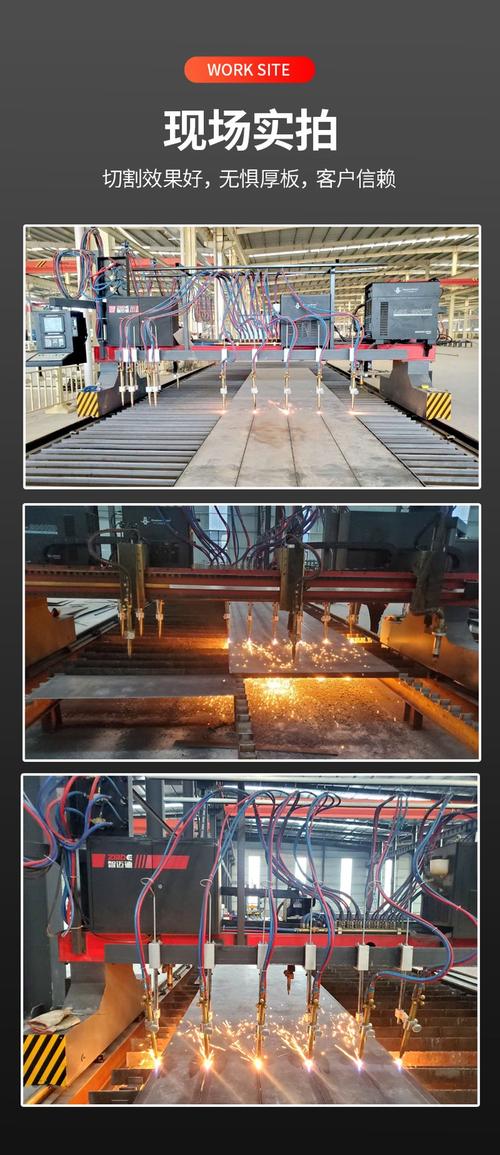
真要天天切厚板,选设备要避哪些坑?
很多老板买等离子,就看销售说能切多厚,不问实际切割效果,拿到手才发现不对,退又退不了,只能自己忍着。
如果你的日均下料量,有一半是16mm以上的厚碳钢,额定电流一定要选100A以上的,不要信那种80A就能切25mm的鬼话,虚标的电流,能量根本不够,切十块有八块挂渣。
一定要加自动弧压调高,别省那大几千块。手动调高切厚板,走个几米你就得停下调高度,一不小心枪头碰板,直接烧掉一套电极喷嘴,一天换个两三套,一个月下来配件钱都够加自动调高了。前两年我去一个小厂,老板舍不得八千块加自动调高,结果不到一年,光配件钱就花了七千多,还搭进去师傅大把的时间,悔得肠子都青了。
也有人问,现在激光切板这么普及,为什么还要用等离子切厚板?其实很简单,切25mm以上的碳钢,激光的切割成本是等离子的两三倍,速度还慢一半,对于钢结构、法兰下料这些对切口光洁度要求不高的场景,只要把挂渣控制好,等离子的性价比真的甩激光很远,足够用了。
干机械这行,从来都是设备喂饱了才给你出活。等离子切割看起来没什么技术含量,就是按个开关走刀,这点藏在细节里的门道,摸对了,就能少糟心,多省钱。