2026-10-04 02:11:55 作者:网编
分类:文章
上周在焊装线调视觉定位工位,差点翻了车。镜头沾了一块焊灰,连续误判了十几个工件,直接导致线体停了十分钟。班长站在旁边抽着烟看我擦镜头,那眼神,恨不得把我跟相机一起扔到焊渣堆里。
别搞混:它真不是你手机上的那种相机
很多人一听相机,第一反应就是手机拍照、旅游拍风景的那个。不对。
工业相机本质上虽然也是感光成像,但从根上设计目标就不一样。普通相机拼的是拍出来好不好看,美颜磨皮色彩鲜艳,能发朋友圈就行。工业相机拼的是准、稳、耐造。
准,就是拍出来的每个像素都要对应真实的尺寸,差一丝都不行。稳,就是要能连续24小时不停机,一年三百六十五天天天拍,参数不能飘。耐造就更不用多说,焊渣溅、油污泡、高温烤、低温冻,啥恶劣环境都得扛住。
它也不需要美颜,也不需要大光圈虚化背景,反而要尽可能把整个画面的每个细节都拍清楚,方便程序计算。输出的也不是给人看的JPG,直接就是原始数据传给产线的处理系统,几毫秒就得出结果。
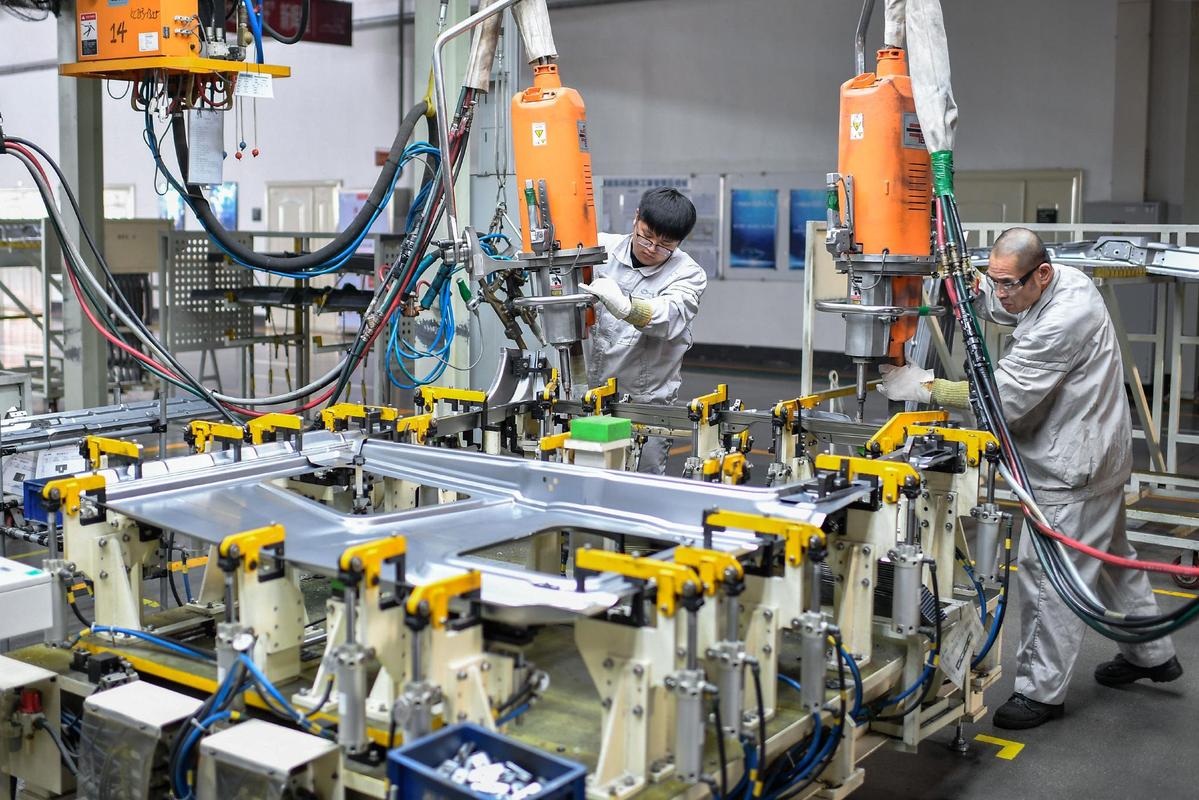 汽车焊装线工业相机定位安装图
拍清楚三个字,到底难在哪?
说实话,我刚接触工业视觉的时候也觉得,不就是买个相机架上去拍么,能有啥难的。真到现场调机才知道,坑一个接一个。
第一个坑就是速度。你要是在高速运行的装配流水线上拍工件,一秒钟过三个,快门速度慢个几百分之一秒,拍出来的边缘就是糊的,尺寸测量直接偏出公差。所以工业相机的快门速度,往往能做到几千分之一秒甚至更高,就是为了冻住移动的工件。
第二个坑就是畸变。你拿手机拍直尺,靠近边缘的地方肯定会弯,对吧?日常拍照没人在意,工业上不行啊。要是工件本身长度才十厘米,边缘畸变偏出0.1毫米,刚好超出公差零点一毫米,直接就把合格件判成废品,一天下来得浪费多少。好的工业相机,畸变控制能做到万分之几,就是为了测尺寸准确。
第三个坑就是环境。我上个月给锻造车间装过一套,工位旁边的温度能到八十多度,普通工业相机放进去俩小时,主板就热得宕机。最后换了带风冷散热的工业级机身,才搞定。还有喷漆车间的漆雾,食品车间的高压水枪冲洗,都得做密封防护,IP67起步是常事。
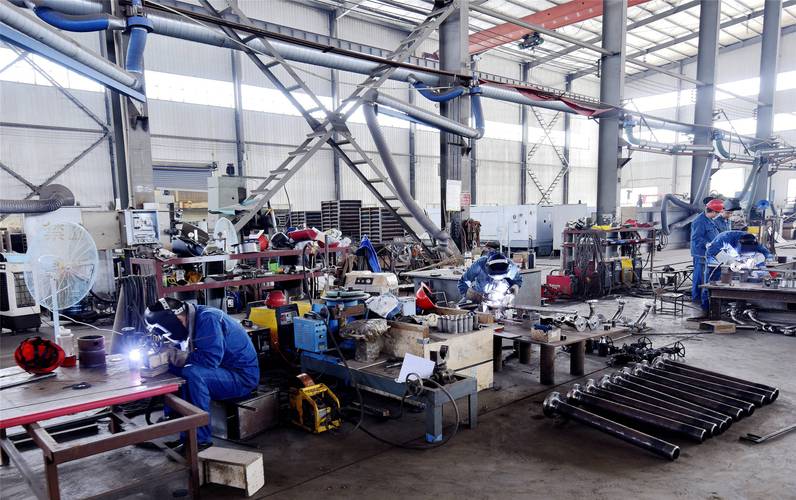 锻造产线耐高温工业相机实拍图
还有最容易忽略的,就是同步。产线上面工件到了位置,相机得马上触发拍照,拍完马上传数据给机械臂,差几十毫秒,机械臂抓位置就偏了,直接撞工件。所以工业相机的触发接口都是专门设计的,跟PLC直接连,延迟压到最低。
常见的坑,我帮你踩过了
 常见的坑,我帮你踩过了
干这行快十年,见了太多客户在工业相机上踩坑,说两个最常见的。
第一个就是觉得像素越高越好。很多甲方采购一上来就问,你这个有没有五千万像素的?越高越牛逼对不对?不对。像素只跟你要拍的视野和精度有关,你拍一个十厘米见方的小零件,要求精度0.01毫米,算下来一百万像素都用不完。像素太高,一来数据量太大,处理速度慢,拖慢产线节拍,二来价格直接翻好几倍,完全没必要。我前年见过一个客户,硬要上四千万像素的进口相机,花了二十多万,最后产线节拍从每分钟8件降到5件,不得已又换成了一千多万的,多花的钱全打了水漂。
第二个误区就是觉得工业相机只用来看。不对。现在工业生产里,它早就不是单纯的“眼睛”了。贴片机贴芯片,靠它对位,偏一微米都不行;冲压完的零件,靠它测回弹量,几秒钟就出结果,比人工量快十倍;快递仓库分拣扫面单,靠它读码,一秒扫好几十个。没有工业相机,现在绝大多数自动化产线根本动不起来。
第三个误区就是装完就不管了。很多工厂觉得,相机装好了,参数调好了,就可以一直用了。哪有这么好的事。产线天天震动,半个月不动,螺丝就松了,相机位置偏个零点几毫米,定位就错了。镜头天天沾油污、焊灰、粉尘,不擦的话,拍出来越来越暗,误判率蹭蹭涨。我一般给客户装完,都会提醒他们,每周擦一次镜头,一个月紧一次螺丝,比啥都强。停一次线的钱,够你维护大半年了。
不过话说回来,这几年国内工业相机做的真的不错,早些年小一点的工位都得买进口的,一台几万块,配件还贵,现在国产的几千块就能拿下,性能也不差,稳定性也上来了,给工厂省了好多钱。
你下次路过自动化工厂,隔着玻璃看看产线,总能找到几个黑不溜秋方方正正的小东西,架在工位上方。那就是工业相机,整个产线的眼睛,一分一秒都不敢歇地盯着呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:流水线上的电子眼:聊聊我天天打交道的工业相机
文章链接:https://zystgy.cn/a/61127