2026-10-03 17:41:35 作者:网编
分类:文章
上个月去东莞的汽配加工厂帮忙,刚进门一股混着乳化液和柴油的热气扑过来,震得脚底板发麻。靠窗那排一排灰蓝色的机器,转速拉起来的时候,只有轻微的嗡嗡声,不像老式车床那样哐哐乱抖。这就是数控机床,大部分人听过名字,没见过真容。
它不是只会按按钮的大铁疙瘩
很多人以为,数控机床就是把普通车床加个电脑,按个按钮就自己干活了。不对。
老式普通车床,加工一个零件全靠师傅的手和眼,要摇着手轮控制刀的位置,进刀退刀全凭经验,干一天下来胳膊都抬不起来,同一个师傅做两个零件,都会差个几丝。什么是丝?百分之一毫米,普通人指甲厚度大概是十丝,你感受一下。
现在数控机床呢?你把零件的尺寸画成CAD图,转成机器能读懂的代码,输进去,它就会按照程序,自己控制刀走到你要的位置,精度能控到千分之一毫米,也就是一微米,比一根头发丝细七八十倍。说白了,就是个会自己干活的精密刀匠,你给它画好路线,它分毫不差给你切出来。
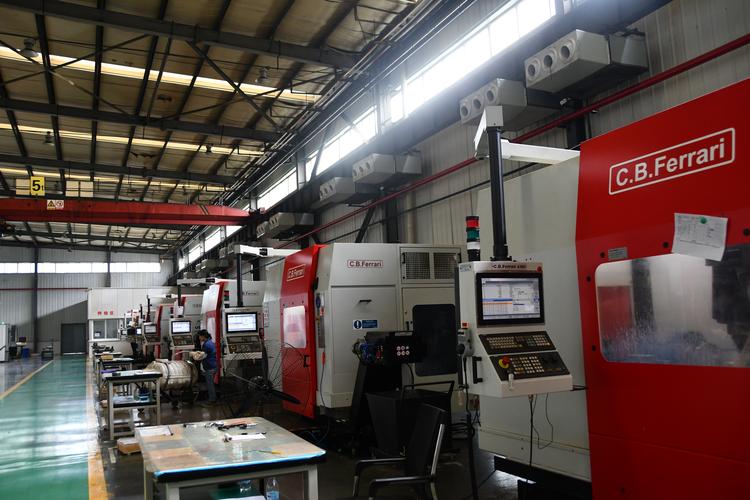 工厂车间正在加工汽车零件的数控机床现场图
做好它的难点,远不止拼零件
说实话,很多行外人都觉得,不就是攒个机器吗?买一堆零件拼起来不就完了?我刚入行的时候也这么想。直到跟着师傅拆了一台用了十年的进口机床,再拆一台同期的国产旧机床,才知道差距在哪。
首先是主轴,就是装刀转的那个部件,你想,主轴一分钟转上万转,要是动平衡差一点,转起来就抖,抖一下零件就废了,还容易崩刀。主轴的轴承间隙,材料热处理,每一步都差不得。
然后就是滚珠丝杠,就是带动刀架跑的那个部件,刀能不能准确定位,全看丝杠。丝杠本身的加工精度,还有用久了的磨损补偿,这里面的门道都是几十年摸出来的,不是抄个图纸就能做出来的。你说差个一丝,加工精密零件的时候,整个零件就废了,一套模具几十万,说没就没。
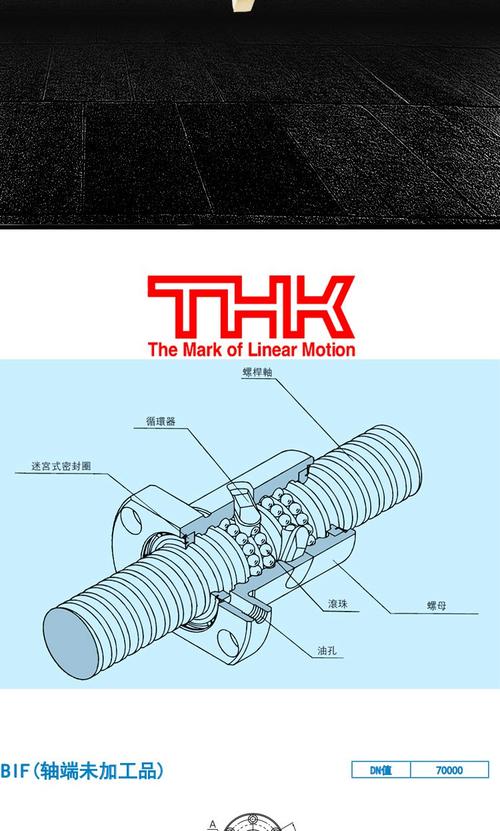 数控机床核心滚珠丝杠拆解保养特写图
不过话说回来,现在国内的机床进步真的快,我去年试国产新机床,加工普通汽配零件,精度稳定性已经不比进口差多少,价格只有一半,厂家都爱用。还有控制系统,这个是之前卡脖子的地方,现在也慢慢起来了,虽然高端的还有差距,但够用的地方已经完全能打。
最常见的误解:有了它就不需要工人了
 最常见的误解:有了它就不需要工人了
很多人说,现在都是数控机床了,工人都失业了吧?全是机器干活,人只要按按钮就行。完全不对。
程序是死的,人是活的。我见过太多刚毕业的学生,程序写得一点问题没有,装夹的时候没找平,或者料的硬度不对,做出来零件全废。调机师傅的本事,就是一看切屑的颜色,一听切削的声音,就知道刀钝了,还是转速不对,马上改参数,救回一整块料。一块好的钛合金料,十几万,你做错一次,大半个月工资就没了。
现在好的调机师傅,在珠三角江浙,月薪两万起,抢着要,根本招不到人。数控机床只是把工人从摇手柄的重体力劳动里解放出来,让工人去做更需要经验的活,根本代替不了人。
你拿的手机,中框的精度要求不到两丝,只有数控机床能做出来。汽车发动机的缸体,每个活塞孔的公差差一点,动力就差很多,油耗也上去。航天的火箭零件,那精度要求更高,没有数控机床根本做不出来。说白了,我们现在能用上便宜好用的工业品,大半功劳要给数控机床,它是工业制造的母机,这句话真不是吹的。
很多人聊工业,都爱聊什么火箭高铁,却很少有人注意到车间里这些天天转个不停的大铁疙瘩。它不炫酷,也没什么流量,就是安安静静地切削钢铁,做出我们能用的每一样东西。就这样吧,挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的钢铁裁缝:数控机床到底牛在哪
文章链接:https://zystgy.cn/a/61096