你以为它只是个会发热的大铁箱?
很多没进过车间的朋友,一听说工业电炉,第一反应就是大号电磁炉呗?不对。它本质是给工业原材料或者半成品做加热处理的工业设备,小到针钉的淬火,大到上百吨的核电锻件退火,都得靠它。
说个最常见的场景。你汽车变速箱里的齿轮,为什么能跑几十万公里不磨坏?因为齿轮出厂前,要放进渗碳炉里,在九百多度的高温下,让碳渗透到齿轮表面,再淬火,表面硬得能刮花玻璃,芯子还韧,能抗冲击。这整个过程,都得在工业电炉里完成。
说实话,温度差个十度,渗碳深度差个零点几毫米,这个齿轮就废了。
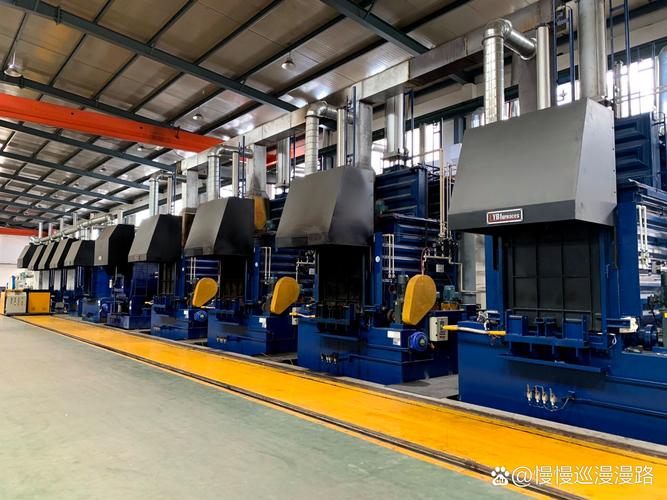
它不是只是通电发热就完活。不同工艺要不同的环境,有些要真空,不能让工件氧化;有些要通保护气,比如氮气、丙烷,防止变色变形;还有些要严格控制降温速度,快一点慢一点,出来的金属性能完全不一样。
造一台靠谱的工业电炉,卡脖子的地方在哪?
说实话,工业电炉的原理不复杂,通电发热控温,谁都能说出来。但真要造一台能稳定跑十年,控温精度差不超过5度的炉子,难。
第一个难在炉膛。炉膛是装工件的地方,常年待在上千度的高温里,一开炉热,关炉冷,热胀冷缩来回搓,稍微材质差点,用不了一年就裂了。漏温漏气,一整炉工件全废。
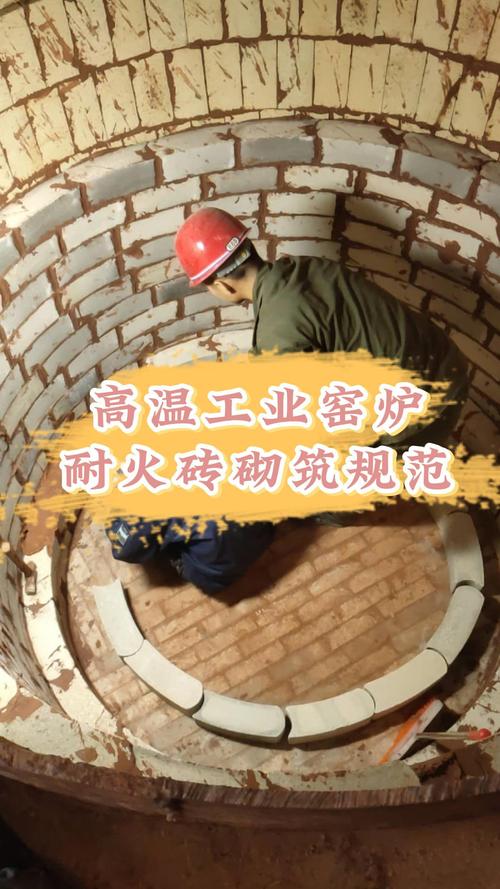
现在大多用轻质耐火砖加耐火浇注料,怎么砌?砖缝留多大?浇注料的水分怎么控?都是现场工人靠经验磨出来的,书上给的数只是参考。
第二个难在密封。尤其是真空炉和气氛炉,就靠密封隔住外面的空气。我早年见过一个新手装炉,密封圈没压平,开炉抽真空抽了三个小时上不去,最后拆开一看,密封圈压了个小折痕,就这点小问题,耽误了整整一天生产,损失几万块。
第三个难在控温系统。你想,整个炉膛几米大,各个位置的温度能不能差不超过5度?很多高端工件要求就是这个精度。加热丝怎么排布?风循环怎么设计?哪里要多加一根丝,哪里要挡一块隔热板,都是无数次试错试出来的。
之前我们改一台辊底炉,出口位置温度总是低两度,改了三次加热排布才搞定,就差两度,用户做出来的轴承套圈硬度不均匀,不合格。
那些传了很久的误区,该掰扯清楚了
第一个误区,就是进口工业电炉一定比国产的好。不对。说实话,现在国内做标准工业电炉的技术已经很成熟了,大部分常规热处理工艺,国产炉的精度稳定性完全够用,价格只有进口的三分之一不到,维护还方便,一个电话配件第二天就到。进口炉好是好,换个加热丝都要等半个月进口配件,贵不说,耽误生产。
第二个误区,工业电炉都是高能耗污染大户。这都是多少年前的老印象了。早年工业生产确实很多烧煤烧油,现在国家推“煤改电”,新的工业电炉不管是电阻加热还是感应加热,热效率比燃煤炉高太多,还没有烟气排放,算下来综合成本其实更低。我见过一个轧钢企业,原来烧燃气炉,后来改了蓄热式电炉,一年下来电费虽然多了,但是省了环保处理费,废品率还降了,总利润反而涨了。
第三个误区,工业电炉都是笨重大设备,没什么技术含量。不对。现在做航空航天材料的高温烧结炉,能稳定控温到两千度以上,控温精度一度以内,真空度能到十的负九次方帕,这种精度,没点硬技术根本做不出来。还有现在的连续生产线电炉,和机械手AGV连在一起,全自动化生产,一天能处理上万个小零件,根本不用人盯着。
说白了,工业里的设备大多都是这样,没有什么花里胡哨的名头,工业电炉也是,看起来笨笨憨憨蹲在车间角落,没多少人注意,但绝大多数金属加工都绕不开它。你用的汽车、手机、甚至修牙用的种植体,哪一样都得经过它的手烤一烤。就像我那个老朋友说的,这炉子,你不惹它,它就不惹你,好好伺候,它就能给你干十几年活。