2026-10-02 21:46:46 作者:网编
分类:文章
干了快二十年工业炉运维,见过太多焙烧炉趴窝。不是炉本体结构出问题,是衬里掉了裂了漏了。
为什么说焙烧炉耐火衬里是整机寿命的命门?
不管是回转式焙烧炉烧活性炭,还是竖式炉煅烧矿粉,或是网带炉焙烧电子粉料,核心都是稳定的炉内温度场。焙烧过程的温度跨度很大,从最低五百多度到最高一千六百度,大多数焙烧炉还要承受周期性的温度冲击——冷料进料,炉衬表面温度骤降几十度,出料后又快速回升,热胀冷缩来回搓,普通材料扛不住。
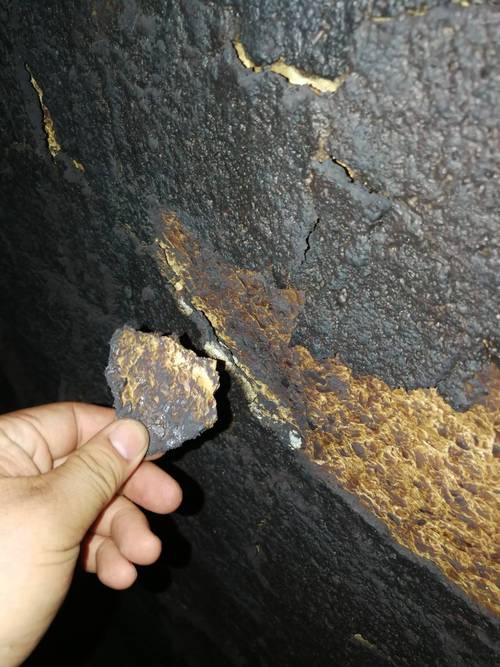 工业回转焙烧炉损坏脱落的耐火衬里现场图
很多甲方采购阶段,只盯着炉体钢板厚度、传动电机功率这些看得见的参数,衬里就随便找个便宜的耐火材料凑数。头一年用着啥事没有,第二年开始掉块,第三年就得停炉大修。停一次炉是什么概念?半个月产能没了,换衬里的人工材料加起来通常大几十万,亏到姥姥家。
问:焙烧炉衬里损坏真的会影响成品质量吗?
答:当然会。衬里开裂漏热之后,炉腔温度场不均匀,该烧到一千二百度的位置只有一千度,出来的成品活性不够,残炭量超标,整批货都得返工,碰到要求严格的下游客户直接退货,那损失比换衬里贵十倍都不止。更要命的是,漏热会把外部的炉体钢板持续烘烤变形,到时候连本体都得换,那才是真的赔了夫人又折兵。
不同工况下的衬里选型逻辑,别乱套公式
说实话,不是越贵的耐火材料就越适合你的焙烧炉。选衬里核心看两个点:你的工作温度,还有炉内的腐蚀环境。
比如做椰壳活性炭活化的回转焙烧炉,炉内工作温度通常在850℃到950℃之间,还带水蒸气腐蚀,对吧?用普通高铝砖其实也能凑合用,但寿命最多三年,换成价格贵一倍的纯刚玉砖?没必要,这个工况用磷酸结合的高铝浇注料,性价比直接拉满,抗热震性比普通高铝砖好三倍都不止,寿命能拉到八年以上。
如果是煅烧冶金级氧化铝的回转焙烧炉,工作温度到1200℃以上,还有碱性粉尘长期侵蚀,那别心疼钱,直接用刚玉质耐火浇注料,普通高铝料扛不住碱性腐蚀,两三年就粉化掉块了。
问:我家焙烧炉该选定型耐火砖还是不定形浇注料?怎么选?
答:看炉型,也看施工条件。回转焙烧炉的筒体,现在越来越多厂家做整体浇注,整体性好,拼接缝隙少,不容易漏风漏料,使用寿命比砌砖高不少。如果是结构复杂的竖式焙烧炉炉墙、炉顶,用预制块或者耐火砖砌筑更方便,施工速度也快,复杂位置做整体浇注反而容易出质量问题。还有,如果你的焙烧炉是间歇性工作,每天开停一次,那一定要选抗热震性好的轻质耐火材料,别选高密度低气孔的纯刚玉砖,热胀冷缩缩不开,用不了一年就裂给你看。💡
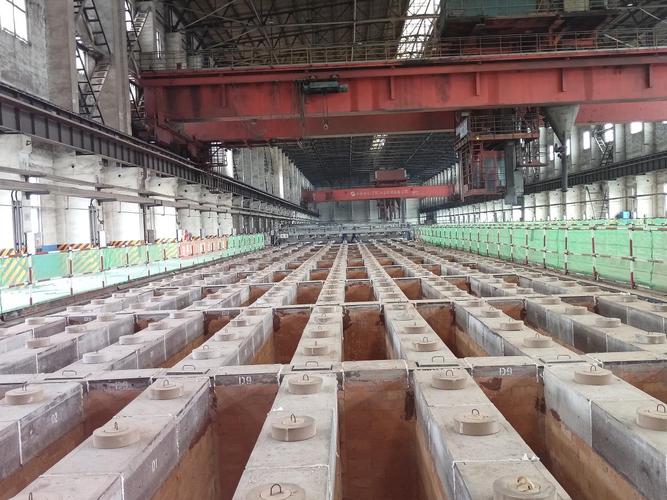 竖式工业焙烧炉新建完成的耐火衬里施工现场图
施工运维的小细节,能省百万维修费
 施工运维的小细节,能省百万维修费
选型对了,施工错了也白搭。我见过太多好材料被烂施工霍霍了。
比如说,做浇注衬里的时候,很多施工队为了赶工期好振捣,随便往料里多加水泥加水。水加的越多,衬里固化后的孔隙率越大,强度越低,腐蚀性气体粉尘进去,用不了多久就侵蚀坏了。正规的做法是严格按照材料厂家的配比加水,多出来的工作时长不能省。❗
还有烘炉环节,很多工厂赶产能,本来要求七天梯度升温烘炉,你三天就烘到一千度,衬里里面的游离水、结晶水没排干净,一开炉直接鼓泡开裂,刚修完的炉就废了。去年我在山东碰到一个炭素厂的项目,就是老板赶订单逼工人提前升温,结果开炉半个月衬里掉了三分之一,直接全部打掉重新做,花了八十多万,老板连说后悔都晚了。
不过话说回来,运维阶段的小习惯也影响寿命。很多工厂一停炉就大开炉门通风降温,一千多度的热衬里突然碰到常温冷风,瞬间的热冲击直接打出贯穿裂纹,你表面看着没事,里面已经分层了,用不了多久就掉块。正确的做法是关炉门焖个一两天,慢慢降温,差不了一两天产能,换回来多用好几年,划算。
每年例行停机检修的时候,别光扫扫灰看看表面就完,拿个小锤子把整个衬里敲一遍,空响的地方就是已经脱层了,提前挖掉补好,别等掉了再修,那时候高温烟气已经把炉体钢板腐蚀了,修起来成本翻好几倍。
很多工厂老板总觉得小修耽误产能,带着问题继续开,结果开着开着衬里大面积脱落,被迫紧急停炉,一停就是大半个月,亏的钱早够做好十几次小修了。对吧?焙烧炉赚不赚钱,真不是看你买的时候省了几万块,是看你能连续稳定生产多少年,衬里这点事,说小不小,真上心了,能给你省出来不少利润。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焙烧炉:容易被忽略的耐火衬里选型那些坑
文章链接:https://zystgy.cn/a/61036