2026-10-01 15:18:49 作者:网编
分类:文章
上周去整车厂的零部件车间转,老远就看见仓库墙角盖着蓝灰色防尘罩的大家伙,护得严严实实。问车间师傅,这啥宝贝?师傅撇撇嘴,这是我们的‘终审法官’,出了争议才请出来,就是三坐标测量仪。
你以为它是高端实验室玩具?其实它是质量把门人
说白了,三坐标测量的原理一点都不玄乎。就是利用X、Y、Z三个互相垂直的轴,带着探测头在空间里自由移动,碰到被测零件就记录下这个点的空间坐标,攒够了几百上千个点,就能通过算法算出零件的尺寸、形状、位置公差。
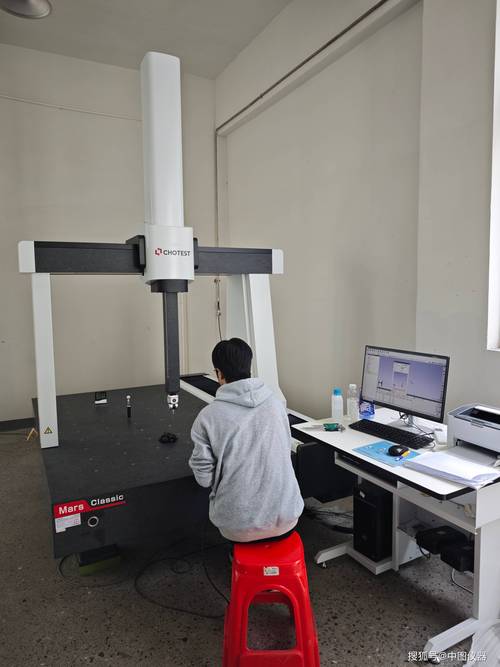 车间现场三坐标测量仪工作图
普通人对测量的印象还停留在卡尺量轴径、千分尺测厚度,这些只能测简单的尺寸。那如果是汽车变速箱里的异形齿轮,或者飞机发动机叶片那种复杂曲面呢?普通量具根本摸不着规律。三坐标能把每个点的位置都算得明明白白,顶级设备的精度能到0.1微米级别——什么概念?一根普通头发丝直径大概50微米,它能分辨出头发丝百分之一的变化。
说实话,很多外行人以为这玩意儿只放计量室,只有抽检才用。不对,现在很多高精度量产线都配了在线三坐标,零件加工完直接推过去测,不合格直接打回,根本流不到下工序。
要测准,难在哪?外行人根本想不到
看起来就是三个轴加一个探头,真要做准了,到处都是坑。
第一个坑就是温度。热胀冷缩谁都懂,可放到微米级精度里,那就是天大的事儿。车间夏天三十六七度,冬天零下几度,一米长的钢制零件,温差二十度就能胀出近100微米,这个误差已经比大部分精密零件的公差要求还大了。所以正经的三坐标测量,要么放在恒温恒湿的计量室里,保持二十度正负一度的恒温,要么设备本身带密密麻麻的温度传感器,每走一步都实时做温度补偿,就为了挤掉这一点误差。
第二个坑就是探头。那个指甲盖大的小探头,是整台机器最贵的部件之一。你用力碰零件,软一点的材料比如铝合金、塑料会被压出细微变形,数据就错了;碰轻了没触发,又漏了点。现在有触发式和连续扫描两种探头,扫描式一秒能采几千个点,测曲面特别快,可娇贵得很,车间里飞个切屑进去卡一下轴,修起来就是几万块。我见过不少中小厂,买了三坐标舍不得天天用,锁在空调房里,只有客户验厂或者零件出了争议才拿出来开一次机,太真实了。
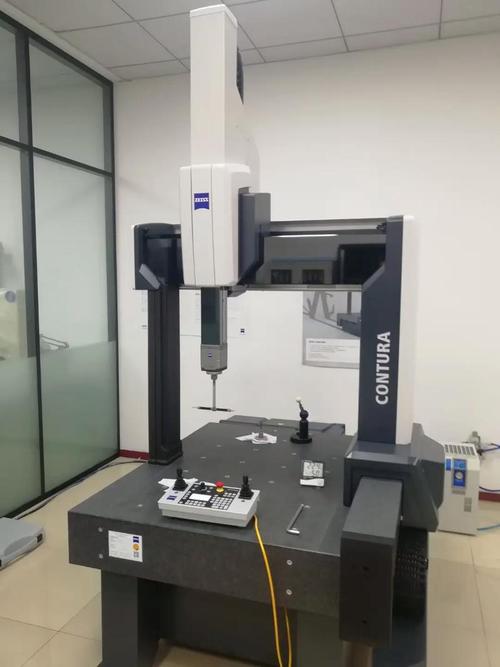 三坐标测量仪高精度探测头特写
还有个隐形的坑,就是装夹。很多人觉得机器准结果就准,不对。同一个零件,你夹得紧一点松一点,结果都能差两三个微米。薄壁零件尤其明显,夹上去本身就变形了,测出来的结果再准也是错的。所以三坐标测量的准确度,一半看机器,一半看操作人员的经验,选多少个点,点选在什么位置,怎么装夹不产生应力,这些都是老师傅攒出来的经验,不是按个启动键就能搞定的。
那些对三坐标测量的常见误解
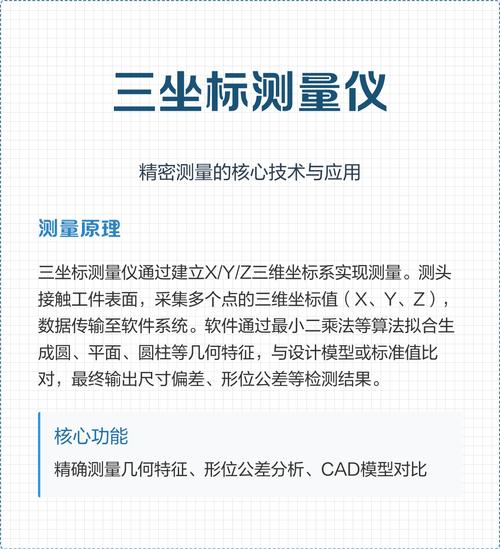 那些对三坐标测量的常见误解
第一个误解,就是三坐标是高端制造才用的玩意儿,普通加工用不上。不对,现在小型入门三坐标早就平民化了,开模具厂、做精密加工的小厂,配一台也不是什么稀罕事,早就不是遥不可及的东西。
第二个误解,就是三坐标测出来的结果就是绝对真理。刚才也说了,装夹、温度、选点都会影响结果,我之前听过圈内朋友说,两个厂因为一个零件的公差扯皮,同一个零件送到第三方计量院,换个老师傅测,结果和之前就不一样,差的不多,但刚好卡在公差上下,你说找谁说理去?
不过话说回来,三坐标测量对整个工业制造的影响,真的被低估了。你设计出一个精度0.01毫米的零件,得能测出来它是不是做到了这个精度,不然你怎么改进工艺?怎么保证批量生产的一致性?新能源汽车的电池托盘,十几个安装孔,位置公差要求不到0.1毫米,差一点就装不上电池,漏液那就是大事故,全靠三坐标挨个卡公差。航空发动机的叶片,全身上下都是曲面,形状不对,发动机推力上不去,油耗还高,也只有三坐标能把整个叶片的曲面扫出来,和设计模型一比对,差多少一目了然。
现在国产三坐标做得越来越好了,早些年全靠进口,一台入门级的都要上百万,现在国产的几十万就能拿下,精度也能满足大部分工厂的需求,也让更多中小厂能做得起高精度零件。
下次你逛机械加工厂,别光盯着那些转得飞快的加工中心看,多瞄一眼角落那个安安静静盖着防尘罩的大家伙。那玩意儿不冒烟不出料,却是整个工厂精度的底线——没它,再先进的设计也落不了地。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落的‘精度法官’:聊聊三坐标测量
文章链接:https://zystgy.cn/a/60918