上次跟朋友去东莞的汽配车间逛,刚进门就见师傅从一台大机器里掏出来个汽车门把手样件,掂了掂递过来,你摸,这精度。我看了眼表,从他导模型到出件,满打满算47分钟。我当时还嘀咕,哪个模具厂这么快,偷偷把模开好给你备着?凑过去看机器槽里剩下的光敏树脂,才反应过来——哦,这就是快速成型。
它和传统机加工,路子完全反着来
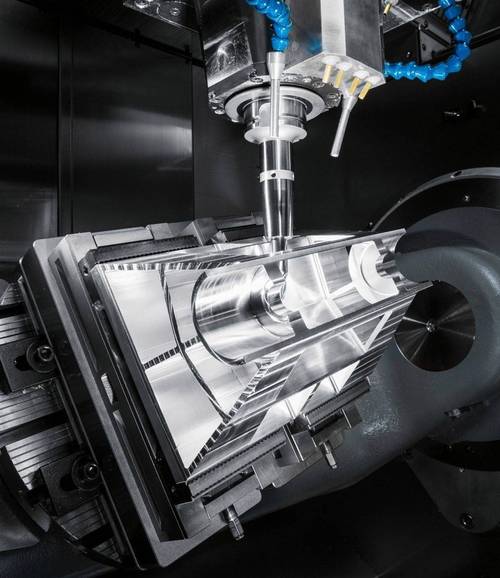
和咱们车间传统干机加工不一样,传统是拿一块实心料往下削,削掉多余的,剩下的就是零件。快速成型反过来。一层一层往上堆,堆出想要的形状。
现在用的最多的工业路子,就是用激光扫液态光敏树脂,扫到的地方立马固化,一层扫完,平台降下去,再铺一层新的液态树脂,接着扫。通常单层厚度只有零点零几毫米,出来的零件,手摸上去基本摸不出层纹,尺寸误差能控制在几十微米以内,够直接装上去试配。
很多人一听见这个就想到家用3D打印,觉得就是哄小孩玩的东西。不对。工业级快速成型用的材料,强度、硬度,都能满足装机测试的要求,不是你家里打出来一掰就碎的玩具玩意儿。
干这活,最头疼的坎从来都不是设备
买得起大几百万设备的车间不少,能把快速成型的活干得顺顺当当的,不多。难在哪?第一个就是收缩变形。
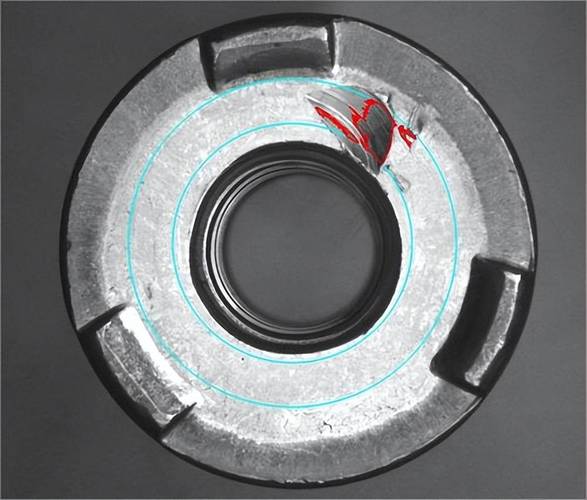
我见过做一米长的汽车仪表台壳体,前面四个小时堆得好好的,师傅半夜过来巡检,发现底部边缘翘起来快两毫米,直接废了。树脂固化本身就会收缩,每一层缩一丝,几十上百层叠起来,翘曲就够把整个零件毁了。现在都是靠调扫描路径、加预变形补偿,全靠师傅调参数,没有通用公式。
第二个是支撑。做个带复杂内腔的零件,支撑打少了,堆到一半中间就塌了。支撑打多了,后期抠完支撑,内腔壁全是小坑,抛光根本伸不进去,直接不合格。
说实话,我见过不少新项目,样件做出来花了小几万,就是因为变形不合格,返工三次,耽误了半个月的标定周期,项目负责人头发都薅掉一把。不过话说回来,比起开钢模动不动几十万上百万,试错成本还是低太多了。哪怕返工十次,也比开一次模便宜。
普通人哪里能碰到它?
别觉得这是工业圈的东西,跟你没关系。你现在手里拿的新手机,开模量产之前,设计师打了十几个快速成型的样壳,试手感,试按键松紧,不对就改,改完再打。要是没有快速成型,改一次就要重新开一次模,光开模钱就能把一部手机的成本抬好几百。
现在牙科诊所做定制牙冠,不少都用快速成型。扫完你的牙模型,直接出蜡型,烧了之后铸瓷,当天就能给你戴上,不用等一周寄去工厂做。这个你去补牙换牙冠的时候,说不定已经碰上了。
还有改装车圈,定制个罕见的换挡头,或者某个小卡扣,不用开模,直接快速成型打一个,强度够用来,当天就能装车。
现在很多车间还是只拿它做样件,慢慢的也开始直接做小批量定制零件了。它取代不了传统的机加工和模具,毕竟批量干起来,还是传统法子便宜顺手。但架不住它快,灵活,能解决很多原来解决不了的麻烦。就这么着,挺好。