2026-10-01 00:30:57 作者:网编
分类:文章
上周跟师弟去珠三角一家机床厂调试新产线,刚进装配车间,就看见老钳工蹲在地上,拿麂皮擦一根半人长的银亮钢杆,擦得比擦自己宝贝紫砂壶还仔细。
那根钢杆,就是今天要说的滚珠丝杠。
你每天用的东西,都离不开它
很多人没听过这名字,太正常了。它从来都是藏在设备肚子里的角色,连个露脸的机会都没有。
你早上坐电梯上班,电梯上下稳得一点不晃,是曳引机里的滚珠丝杠在锁定位移。你开的新能源车,电动助力转向轻轻一动就准,也是小尺寸滚珠丝杠在出力。就连你手里拿的手机,外壳的CNC精加工,靠的就是机床上那根滚珠丝杠带着刀头走刀,差一丝都出废品。
说白了,只要是需要把旋转运动变成直线运动,还要准、还要快、还要耐用的地方,就必须是它上场。
早先没有滚珠丝杠的时候,用的都是普通滑动丝杠,螺纹和螺母直接贴在一起磨,干磨是滑动摩擦,转起来费劲,用不了半年就磨出间隙,走到位移晃悠悠,精度全没了。
滚珠丝杠的改动说起来简单,就是在螺纹和螺母之间,塞了一圈可以滚动的钢珠,把滑动摩擦改成滚动摩擦,阻力直接降到原来的五十分之一,精度寿命翻了十几倍。就这么一个小改动,直接把工业运动的精度提了一个大台阶。
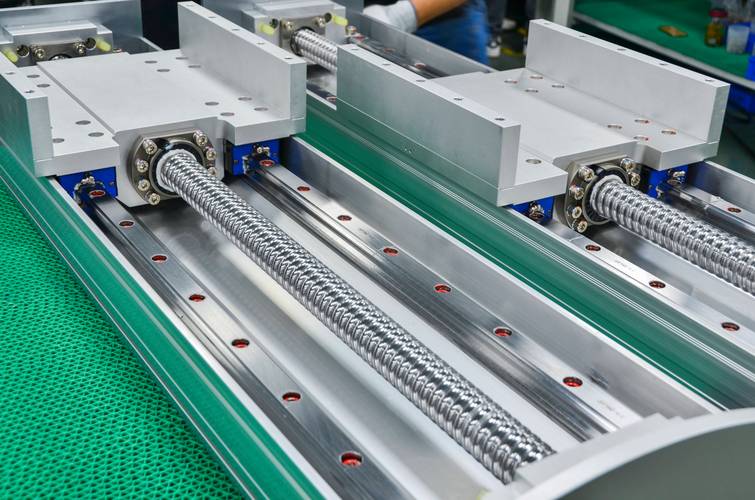 机床装配车间待安装的滚珠丝杠
一根合格滚珠丝杠,难在哪?
说起来改动简单,真做出来,能把好多加工厂难哭。
你想啊,钢珠要在滚道里顺畅滚几万小时不掉精度,滚道的形状、粗糙度、尺寸,差一微米都不行。一微米是啥?头发丝直径的八十分之一,就这么小的误差,都能让整根丝杠废掉。
现在高端的丝杠,滚道都是用金刚石砂轮一点点磨出来的,磨完还要抛光,粗糙度要达到Ra0.1以下,什么概念?摸上去比你手机屏幕还光滑。
更麻烦的是应力问题。钢料切削加工完,内部应力没释放,你今天磨好尺寸,放三天,自己就变形了,精度直接飞了。所以很多高精度丝杠,磨完每一道工序,都要丢去恒温应力房放个三五天,有的甚至要放半个月,急着交货都不行。
还有钢珠。很多人以为不就是个小钢珠吗?随便买买就行?不对。一根螺母里几十上百颗钢珠,每一颗的尺寸误差必须控制在0.1微米以内,只要有一颗大了零点几微米,转起来就会卡死,发热,用不了一个月就把滚道磨坏。
最后还有预压调整。就是螺母和钢珠之间要留多少间隙?预压太紧,转不动,还容易发热烧坏;预压太松,走刀的时候有回差,定位不准,加工出来的零件直接废。这个松紧度,很多时候还要靠老师傅手调,不是光靠机器就能搞定的。
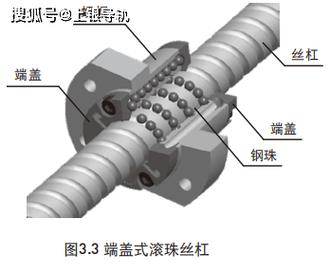 滚珠丝杠内部钢珠滚动结构剖面图
两个很多人都搞错的误区
 两个很多人都搞错的误区
说实话,干这行十几年,见过太多人在滚珠丝杠上踩坑,很多坑都是认知错了导致的。
第一个误区:精度越高越好,越贵越好。
真不是。精度差一个等级,价格能差出十倍。我见过一个做仓储货架的客户,上来就要最高精度的丝杠,其实他的设备就是堆垛机来回运货,能定位到一毫米就够用,普通精度的丝杠完全满足,多花的几十万,纯粹打了水漂。
不过话说回来,该用好的也不能省,做半导体芯片加工设备的丝杠,精度不够,做出来的芯片直接废,那才是真的亏。
第二个误区:滚珠丝杠免维护,不会坏。
哪有这好事。我在车间见过太多刚装上去不到三个月就废了的丝杠,九成都是没盖防护罩,切屑、冷却液、灰尘进去了,刮花了滚道,直接废掉。就这一下,几万块没了。还有的就是长期超负荷干活,不换润滑脂,钢珠磨碎了都不知道,最后螺母抱死,整根丝杠拆下来当废铁卖。
说实话,滚珠丝杠真的是工业里最被低估的零件之一。现在我们国家搞高端制造,半导体、新能源、航空航天,哪一个都离不开高精度滚珠丝杠,早些年我们全靠进口,人家还卡脖子,不给卖最高精度的,这几年国产丝杠追得很快,不少领域都已经替代进口了,不过最高端的那部分,还差一点,慢慢来。
下次你坐电梯,平稳停在你要的楼层,一点不晃的时候,你可以想想,有一根磨得发亮的钢杆,带着几十上百颗极小的钢珠,正在安安静静地干活呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的主角:滚珠丝杠到底牛在哪?
文章链接:https://zystgy.cn/a/60882