2026-09-30 20:05:51 作者:网编
分类:文章
上个月跟老客户喝茶,他还在念叨前年那档子事——一台按照出口标准做的压力容器,所有工序都过了,最后水压试验裂了,撕开焊缝一看,就是一道3mm长的未熔合,超声探伤的时候漏检了。整台设备作废,直接亏了八十多万。八十多万,够小厂发三个月工资了。
为什么焊缝排查都爱用超声探伤
对比大家熟悉的射线探伤,超声探伤的优势,真的戳中了工业现场的痛点。
射线探伤对厚壁工件无能为力,通常超过50mm的钢板,射线穿透力就不够了,缺陷根本显不出来。而且射线有辐射,要拉警戒线,要专业人员操作,还得洗片,慢得要死。
超声不一样。靠超声波反射判伤,几十上百毫米厚的焊缝照样穿过去,还能精准给出缺陷的深度、位置,现场就能出结果,不用等。对环境没要求,露天风电塔架、地下管道都能测,随来随走。
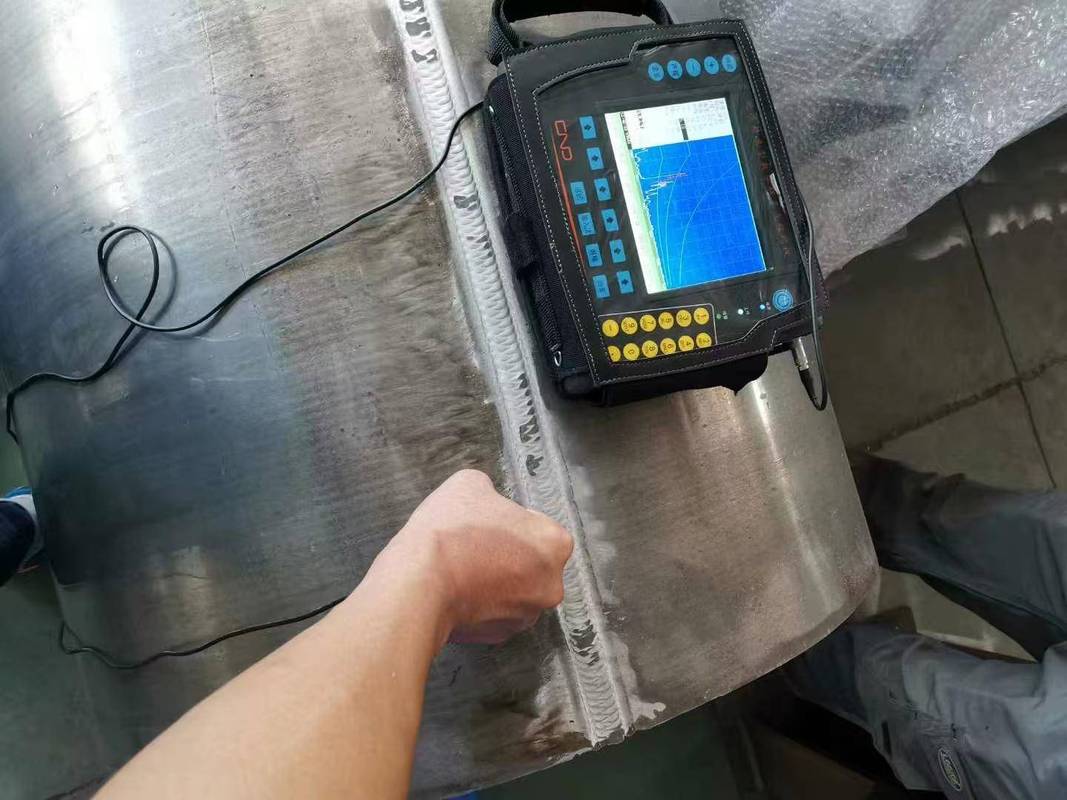 工业压力容器焊缝超声探伤现场检测图
哦对,刚好有人问。
问:是不是所有焊缝都必须用超声探伤?
答:当然不是。10mm以下的薄板拼焊,射线检测的分辨率反而更高,细小气孔、夹渣都能看得清清楚楚。但只要是厚壁工件,比如压力容器筒体焊缝、风电主轴对接焊缝、压力管道主焊道,超声探伤就是硬性要求——这不是规定死磕你,是真的没有比它更靠谱的选择。
超声探伤最容易踩的隐形坑
干了二十年探伤,我见过的漏检,十分之八都不是设备不行,是踩了坑。
最常见的就是偷懒不打磨。焊缝表面的余高、飞溅、氧化皮,不磨干净就直接扫查。余高的轮廓回波直接把缺陷回波盖得严严实实。漏检。出事。一查一个准。
还有耦合剂选错了。说实话我刚入行的时候冬天在室外做管道探伤,图省事拿了库存的甘油,结果温度低甘油凝了,涂上去一块一块的,耦合效果差到离谱,回波弱得几乎看不见,折腾了整整一上午才弄完,冻得手都肿了。
最坑的是奥氏体不锈钢焊缝。这种焊缝晶粒粗大,超声打进去,能量都被晶界散射掉了,屏幕上全是乱糟糟的草状回波,缺陷回波埋在里面,眼神再好都分不出来。
问:那奥氏体不锈钢焊缝就做不了超声探伤了吗?
答:当然不是。别被难住就退了,换方法就行。现在用低频相控阵探头,频率降到1MHz甚至0.5MHz,散射直接降大半,信噪比能提好几个档次。就算不用相控阵,换个双晶聚焦探头,也能解决大部分场景的问题,别上来就说干不了,那是没找对路子。
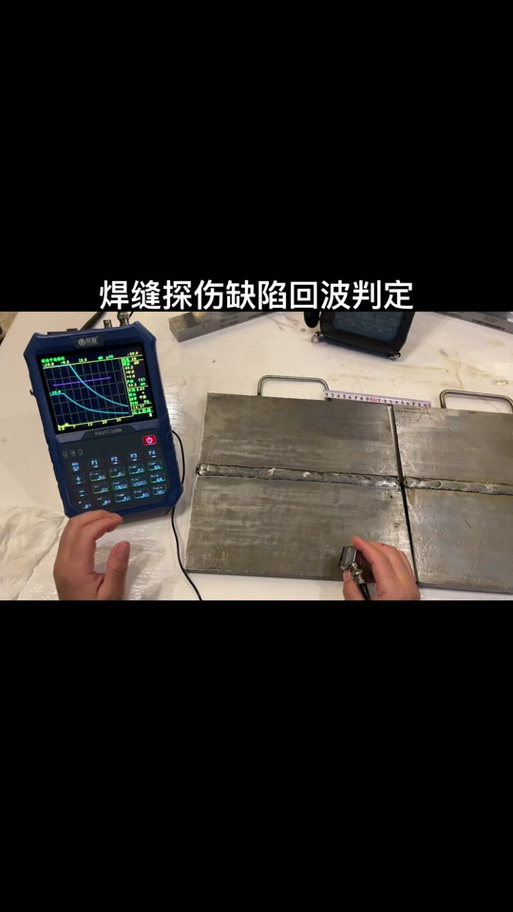 超声探伤仪奥氏体焊缝草状回波实拍图
不过话说回来,哪怕是老手,遇到这种焊缝也得耐着性子慢慢扫,急不来,一急就容易错。
新手一用就对的几个实用技巧
 新手一用就对的几个实用技巧
✅ 扫查前的清磨工序别偷懒。焊缝两侧至少各15mm的范围,所有氧化皮、飞溅、焊瘤必须清干净,余高超标的一定要磨平。这一步多花十分钟,后面少踩十个坑。
✅ 扫查速度一定要控住。通常每秒不超过150mm,别为了赶工期飞着扫。我刚干这行的时候就吃过亏,赶项目进度,扫得比谁都快,结果一个2mm的夹渣漏检,试压的时候漏了,全组跟着加班返工三天,脸都熬绿了,至今忘不了老板那个眼神。
❗ DAC曲线一定要定期校准。不要做好一次用半个月,探头磨损了、环境温度变了,灵敏度都会飘,隔四小时就要复校一次,别嫌麻烦。
💡 遇到不确定的回波,别瞎猜,别蒙混。换个探头、换个扫查方向重新测,拿不准就打个标记找老师傅复探,工业探伤,蒙混就是给自己埋地雷。
相控阵超声给传统探伤开了挂
这几年相控阵超声普及得很快,确实好用。传统的单晶探头,得手拿着来回移动,只能出一维的回波信号,缺陷大小形状全靠经验猜。
相控阵不用。一个探头扫过去,直接出二维的缺陷成像,缺陷长什么样、在哪个位置,一眼就能看清楚。尤其是那种复杂结构的焊缝,比如锅炉接管和筒体的角接焊缝,传统超声绕来绕去都测不准,相控阵扫一遍,清清楚楚。
当然,相控阵设备贵,成本比传统超声高不少。但对于压力容器、风电这种核心设备的关键焊缝,这点成本真不算什么——比起漏检出事故的几百万损失,真的就是零头。
干探伤这行,说白了就是给工业设备做体检,超声探伤就是我们手里最趁手的听诊器。能把藏在钢铁里的小隐患揪出来,就是对自己、对客户、对用设备的人负责。没什么花架子,就是手稳心细罢了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:超声探伤:躲过百万设备报废的焊缝缺陷排查秘诀
文章链接:https://zystgy.cn/a/60865