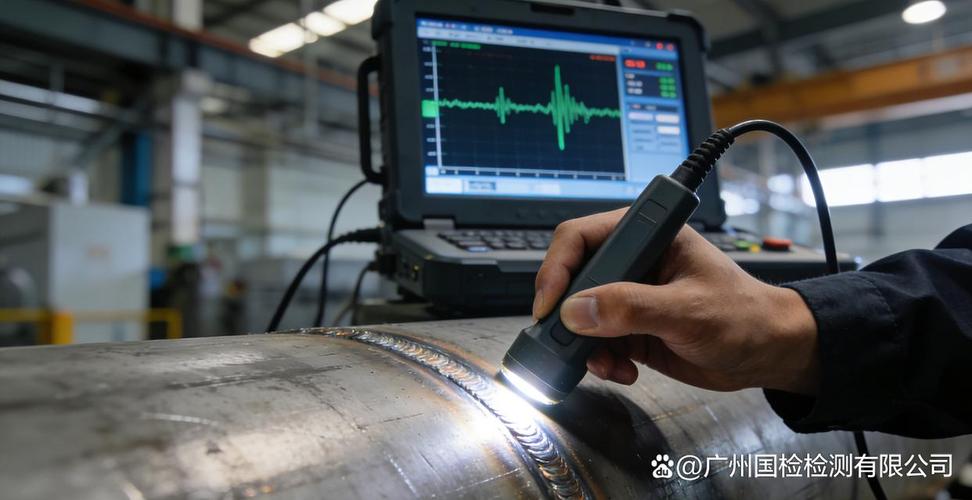
上个月去加氢反应器制造厂盯交付,刚进焊接车间就看见几个探伤工扛着探头蹲在半人高的焊缝边上,半天没挪地方。旁边来参观的实习生凑过来问:这帮人不切开工件,怎么知道里面有没有裂?
其实这就是无损检测干的事。很多人从来没听过这个词,但你坐的飞机、开的汽车、住的高楼用的钢筋,每一样都过了这道关。
别切开,也能揪出材料的内伤
说白了,无损检测的核心就是一句话:不破坏工件本身,就能查出里面藏的缺陷。
工业制造里,材料焊接、铸造、锻打之后,大概率会出毛病。焊缝里藏个气孔,锻件内部带个裂纹,这些毛病从表面根本看不出来,装成设备用起来,迟早出大事。
但你总不能把每个工件都切开看一遍吧?切完的工件直接废了,成本谁扛?大到几十米长的风电主轴,小到发动机的气门,不可能挨个做破坏性试验。所以就得靠无损检测,帮你把看不见的缺陷找出来,还不耽误工件继续用。
常用的检测方法,原理其实特别生活化
别听名字觉得玄乎,现在工业常用的几种无损检测,原理跟你平时生活里干的事差不多。
用的最多的超声波检测,原理跟你挑西瓜一模一样。你买西瓜的时候拍两下,听回声就能判断里面沙不沙,有没有空心。超声波检测就是给金属“拍西瓜”,换能器发射高频超声波进到工件内部,碰到裂纹、气孔这些缺陷,声波就会反弹回来,仪器接收到信号,就能算出缺陷在哪里,有多大。
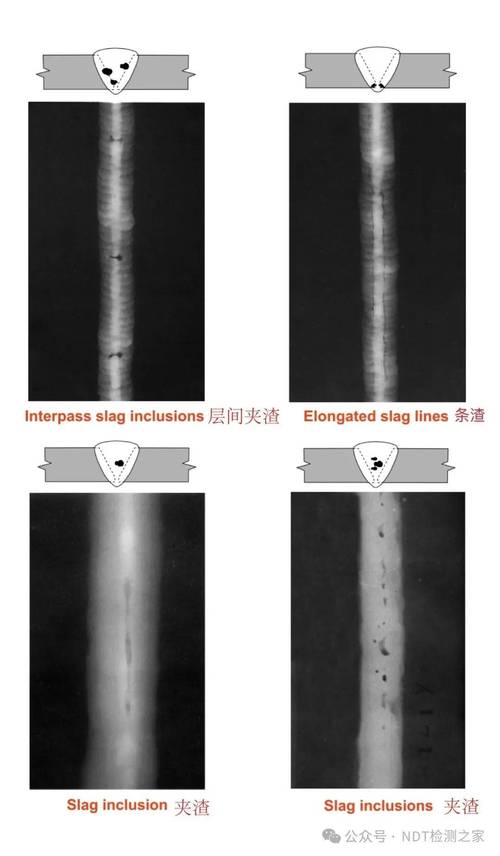
然后是射线检测,说白了就是给工件拍X光片,跟你去医院拍胸片没区别。射线穿过工件打到底片上,缺陷的地方密度跟本体不一样,底片上就会显出黑印,多大的裂纹,多大的气孔,一眼就能看清楚。这个方法适合检测体积型缺陷,比如铸件里的缩松,特别清楚。
还有磁粉检测和渗透检测,都是查表面缺陷的。磁粉只能用在铁磁性材料上,给工件充磁之后,裂纹的地方会漏磁,撒上带磁性的铁粉,铁粉就直接吸在缺陷位置,清清楚楚。渗透呢,就是给工件表面喷上带染料的渗透液,渗进开口的裂纹里,再吸出来,缺陷就显出来了,非铁材料也能用。
外行不知道,这活的难点根本不在设备
很多人觉得,现在设备这么先进,把探头往那一放,机器自动出结果不就行了?哪有这么简单。
我刚跟着师傅学探伤的时候,最深的感受就是,最难的不是操作设备,是分清楚哪个信号是缺陷,哪个是干扰。
比如你测压力容器的丁字焊缝,拐角位置本身就会产生杂波,杂波的幅度比小缺陷的信号还大,新手根本分不出来。稍微错判,要么把好工件判废,几十万打水漂,要么把坏工件放过,出事故就是人命关天的事。
还有复杂形状的工件,比如航空发动机的涡轮盘,曲面多,倒角多,探头根本贴不稳,得专门做定制的楔块,还得靠经验调灵敏度,一点偏差都不行。
p>也有不少常见的误解,我碰到过不少人说,无损检测不就是走个流程应付质检吗?真不是。前几年见过风电主轴断轴的事故,追根溯源就是出厂的时候漏检了一个内部夹渣,运行五六年之后裂纹扩展,直接整根轴断了,连带整台风机都报废,损失几百万,还差点伤了人。还有人说,既然是检测,就得把所有缺陷都查出来,查不出来就是没用。其实也不对。无损检测不是万能的,不同方法有不同的适用范围,也有灵敏度下限。比如几微米的微裂纹,常规方法确实查不出来,而且也不是所有缺陷都影响使用,微小的不扩展缺陷,其实可以放过,没必要一竿子打死。
说实话,现在行业里AI辅助探伤火了,机器自动识别缺陷,速度比人快好几倍,很多人说以后探伤工都要失业了。不过话说回来,真到现场复杂工况,老师傅还是会把AI标出来的可疑位置再走一遍,机器分不出来的杂波和缺陷,人一眼就能看明白。这都是十几年蹲现场熬出来的经验,不是那么容易替代的。
看不见的防线,一直兜着工业的底
无损检测这个行业,真的特别低调。你逛工厂,很少会把它当核心工序,大部分时候都是干完焊接、锻打之后,悄悄过来测一遍,出个报告就完事了。
但就是这个没人关注的工序,把百分之九十九的带缺陷工件拦在了出厂之前。你今天能放心坐高铁坐飞机,本质上就是无数探伤工一个个工件扫出来的结果。
没人会在街上看见一根合格的主轴就想到无损检测,也没人会因为压力容器没炸就夸探伤工干得好。但这活就是这样,干对了没人知道,错一次就是大事。对吧。