为什么你的焊缝飞溅永远比别人多
很多人一上来就怪焊条不行,怪电流不对,其实90%的飞溅问题,都和操作习惯有关。
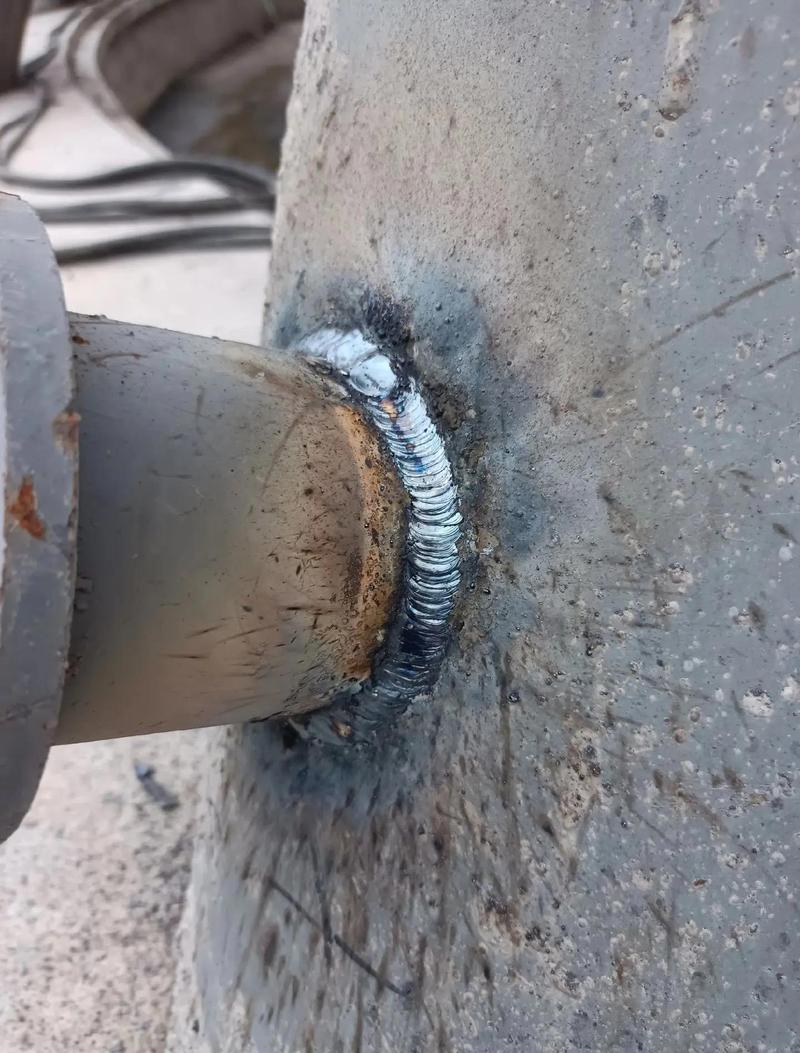
问:我参数调的和师傅一模一样,为什么飞溅就是比他大?
答:大部分人都卡在了引弧方式和极性接线这两步。平焊打底的时候,很多新手喜欢划擦引弧一下直接扎进坡口,电弧瞬间爆击母材,大颗粒飞溅直接溅的到处都是。正确的划擦引弧应该像划火柴那样轻蹭,快到预定焊点位置停住,给电弧零点几秒的稳定时间,再匀速运条,飞溅直接少一半。还有,你极性接对了吗?低氢型焊条必须用直流反接,酸性结构钢焊条大多用正接,接错了不光飞溅大,还容易出气孔,这个坑我刚入行的时候踩过,印象太深了。
还有坡口没清干净,锈啊油污啊氧化皮,留在坡口里,一烧就气化,吹得熔池乱晃,飞溅能不多?别嫌清坡口麻烦,角磨机蹭两下的事。
亲测有效的降飞溅技巧,直接用
💡第一个技巧:焊条一定要提前烘干。别嫌麻烦,放了大半年的焊条,吸潮是必然的,药皮里的水分经过电弧高温分解出氢,直接炸开熔池,飞溅翻番都不奇怪。通常酸性焊条烘70-100度,低氢焊条烘300-350度,保温1-2小时,拿出来用保温筒装着,随用随拿,就够了。
✅第二个技巧:坚持短弧焊接。电弧长度绝对不要超过焊条直径,很多人喜欢拉着长弧焊,说这样看得清楚,其实长弧焊的时候,电弧保护差,空气进去熔池,不光出气孔,飞溅直接多出来好几倍,焊缝成型还丑。
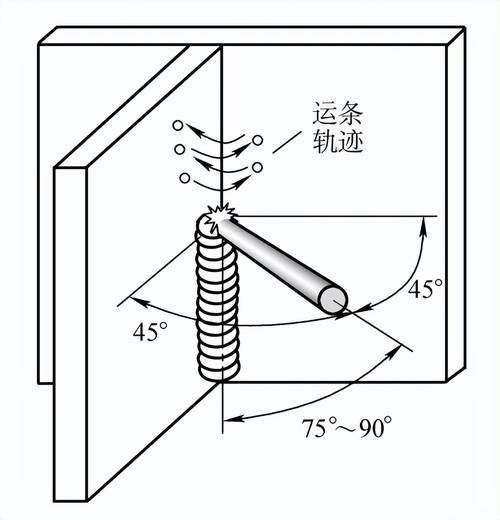
问:薄板点焊是不是天生飞溅就大?有没有办法解决?
答:真不是天生的,大部分薄板点焊飞溅大都是操作错了。很多人焊薄板,怕焊不牢,电流开的超大,点下去还停个一两秒,结果薄板烧穿,飞溅飞一脸。正确的做法是,点焊电流比平焊调低10%-15%,点一下瞬间抬枪,通常0.3-0.5秒就足够焊牢1-2毫米的薄板了。还有个小技巧,提前在坡口两侧喷一层防飞溅剂,记住了,只喷母材,别喷到焊条药皮上,喷药皮会影响引弧稳定性,反而添乱。
第三个技巧:运条摆动别太宽。很多人觉得摆的越宽熔深越好,其实超过三倍焊条直径的摆动,会让电弧长时间暴露在空气中,保护失效,飞溅直接涨,焊缝余高还不均匀,难看的很。
别把错习惯当经验,很多老焊工都在错
说实话,我见过干了十来年的老焊工,还一直抱着错误的习惯不改。比如说,电流开的越大越好,说这样熔深够焊的快,其实电流超过焊条的许用范围,药皮烧的比焊芯快,气体保护跟不上,飞溅直接炸满整个工件,清都清不动,还会烧穿母材,得不偿失。
还有人嫌防飞溅剂麻烦,从来不喷,焊完拿榔头敲飞溅,敲的焊缝表面都是小坑,还伤母材的防锈层,其实喷两下也就十秒钟,省了你半小时敲渣,效率反而更高。
不过话说回来,现在很多工厂都上了自动化焊接,但现场安装、设备抢修、异形件补焊,还是离不了手工电弧焊接,手上的技术,越细越值钱。你把飞溅控制好了,出来的活一眼就能看出水平,不用多说什么,甲方看了就放心。
很多人觉得电弧焊接就是个粗活,不需要抠细节,其实干哪行不是细节出活?差一毫米的弧长,差个极性接反,出来的活就是天差地别。这些干货都是我干了二十年踩坑踩出来的,你试试改改习惯,下次焊完就知道差多少了。