很多人分不清铣削和车削,其实差老远
很多外行听见金属切削就觉得都是一回事,不就是削铁吗?不对。铣削的核心就是旋转的刀具切削移动的工件。打个直白的比方:你把胡萝卜钉在转盘上转,拿水果刀贴着刮皮——这是车削,动的是工件,刀基本不动。你把胡萝卜老老实实按在案板上,拿刨子转着推刮掉外皮——这就是铣削,动的是刀,工件慢慢走。
不像车削大多干回转类零件,铣削能玩出的花样多太多了。零件上的平面、沟槽、各种奇奇怪怪的曲面,甚至齿轮的齿形,大多都是铣出来的。
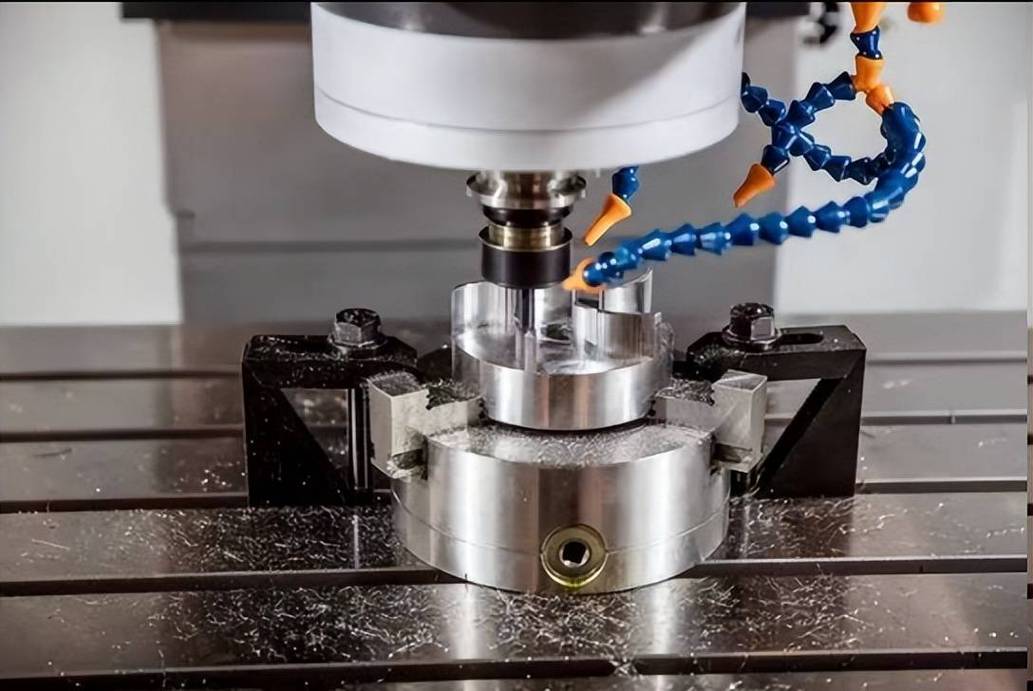
铣削最头疼的坑,干过的都懂
震刀是铣削加工里最常见也最搞人的问题。什么是震刀?就是刀转的时候,莫名其妙抖起来,工件表面铣出来一道一道的波纹,摸上去拉手,精度直接不合格,整块毛坯就废了。
为什么会震?说白了就是刚性不够。刀杆伸得越长,晃得越厉害,好比你拿一米长的筷子夹花生米,能不抖吗?还有工件夹得不稳,转速走刀量配的不对,哪怕是材料硬了一个标号,都有可能出震纹。
我刚学的时候,开普通铣床,要铣一个长槽,刀杆伸了快十公分,一下刀就嗡嗡响,出来的面跟月球表面似的。一下午废了三块毛坯,心疼得我。
还有个坑叫积屑瘤。加工软钢的时候,切下来的屑容易粘在刀具的刃口上,越粘越大,就像给刀头上粘了一块额外的铁疙瘩,走刀的时候直接把工件表面刮花,怎么调都不对。很多新手不知道这个,上来就猛改转速,越改越乱。其实只要把转速提上去,或者换个涂层刀,问题就解决了一大半。
不过话说回来,现在的数控铣精度真的高,只要参数对,装夹稳,铣出来的面直接能用,好多时候连磨都省了。
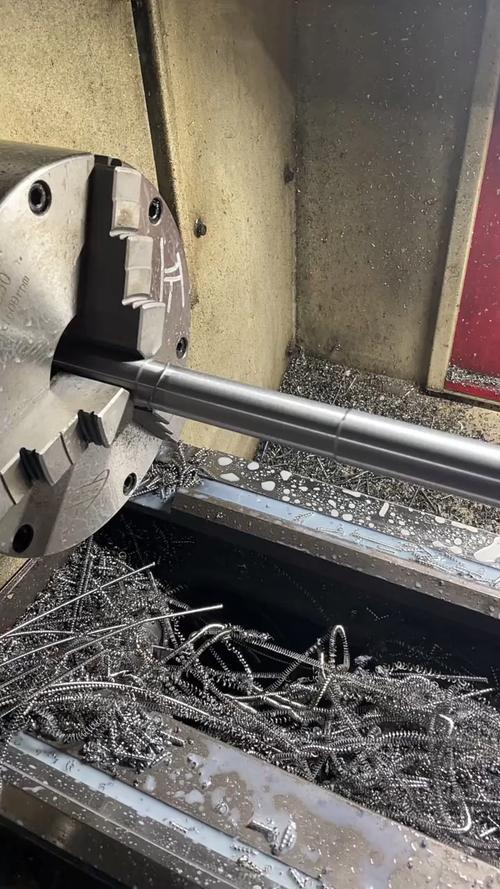
那些你离不开的铣削活
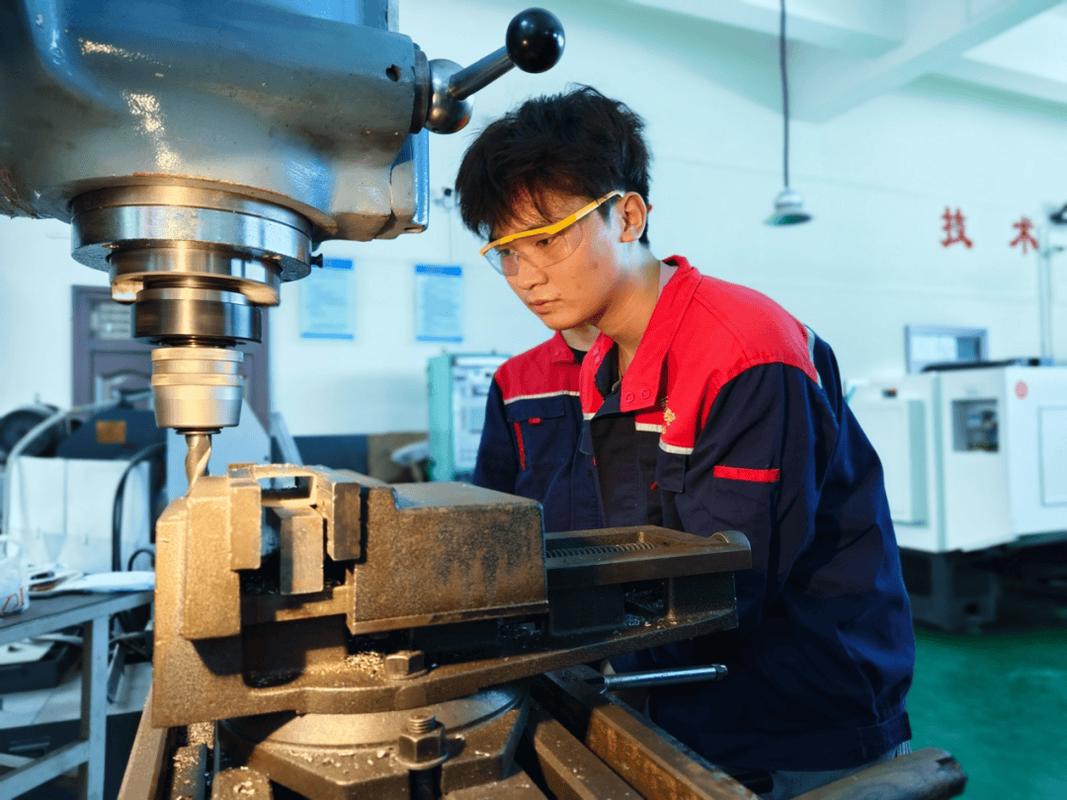
你别觉得铣削是车间里的冷门活,你日常用的好多东西,都经过铣削。比如你手里的智能手机,金属中框的那些边框、卡槽,大多是整块铝坯铣出来的。汽车发动机的缸体,上面大大小小的定位槽、油路孔的台阶,都是铣出来的。还有机床本身的导轨,那平面精度要求到微米级,最后精铣那一刀,直接决定了机床能用多少年。
很多人对铣削有误解。有人说铣削只能干粗活,切大块废料,最后还要磨。不对,现在的高速精铣,精度完全能达到磨的级别,成本比磨低一半还多,效率还高。还有人说铣削只能加工金属,不对,现在碳纤维配件、工程塑料甚至光学玻璃,都能用铣削加工,只不过刀具换成了金刚石的,参数不一样罢了。
说实话,机械加工这行,没什么玄乎的,都是一刀一刀攒出来的经验。铣削看起来简单,就是刀转削铁,但是要把公差控制在头发丝的几十分之一,没有几年的现场功夫,真拿不下来。
下次你路过城郊的机械加工厂,听见院里轰隆轰隆响,隔着大门能看见半空飘着点淡灰色的油雾,那十有八九,就有好几台铣床在哗哗削铁。满地卷出来的铁屑,看着乱糟糟,其实都是我们能用的各种物件,第一道成型的功夫。