为什么我劝你别乱买便宜测振仪
几十上百块的测振仪,我见过太多了。说白了就是个玩具,用的是最便宜的MEMS传感器,精度差,温漂大,用三个月数据偏差能超过10%。你拿它测出来振动合格,轴承早就磨得快报废了。你说耽误事不耽误事? 说实话,做设备维护,最怕的就是漏过故障,真等设备烧了,停产一天损失都够买十台好测振仪了。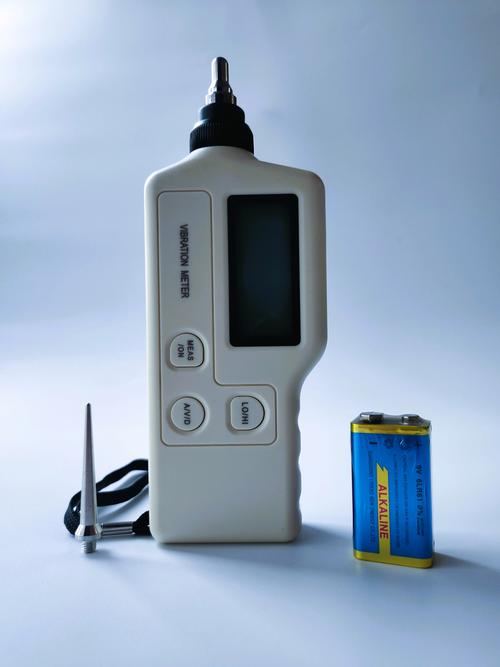
选测振仪必须抠的三个核心参数
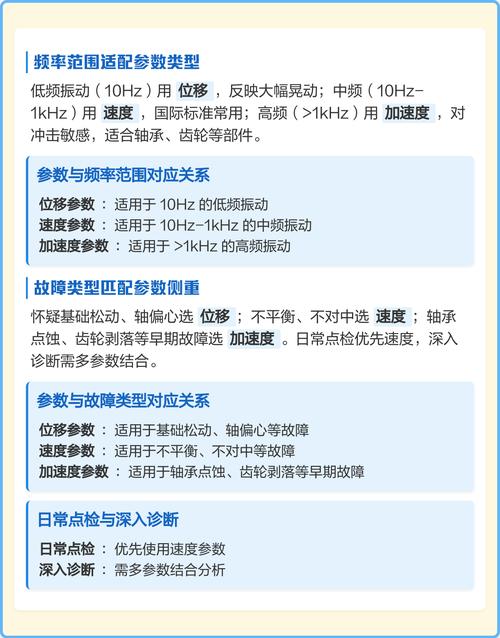
1. 频率响应范围
旋转设备转速差很多,低转速的大型引风机,转速可能只有两三百转,对应振动频率才几Hz,如果你买的测振仪低频下限是10Hz,那低转速设备的振动根本测不出来,数据直接偏到姥姥家。通常来说,选低频下限能到1Hz的,基本覆盖所有工厂常见旋转设备,不会错。
2. 加速度量程
普通的泵、电机,最大振动加速度也就不到100g,冲击大的破碎机也就500g顶天了。别盲目选大量程,传感器的量程越大,分辨率就越低,小振动反而测不准。适合自己的就好。
3. 采样率
这个是死规矩,采样率最少要达到你最高被测频率的2.56倍,别信那些瞎标参数的小厂家,标着最高频率到5kHz,采样率才10kHz,根本达不到要求,测出来的频谱直接混叠,啥故障都看不出来。 问:手持测振仪和在线测振系统怎么选? 答:完全看你的工况和预算。停产一次损失几十万上百万的核心机组,那肯定要装24小时在线的测振系统,随时预警异常。但工厂里大部分都是辅机、常规泵组、中小型电机,少则几十台多则上百台,一周巡检一次足够,买个靠谱的手持测振仪,成本只有在线系统的零头,完全能满足故障预判的需求。别听销售瞎忽悠,说什么手持不如在线,适合你的才是最省钱的。
仪器买对了还测不准?多半是操作错了
第一个错,测点选不对。很多人随便找个地方就测,测在油漆层上,测在散热片上,测在保温层上,这些地方都是软的或者非承载的,振动传过来都衰减完了,测出来的数据能对吗?正确的测点必须选在轴承座的刚性部位,最好把表面的油漆刮掉,保证传感器和金属面直接接触。
第二个错,按传感器的力度不对。手持压电式测振仪,你按太松,接触电阻大,数据飘得没边。你按太紧,传感器本身被压得形变,数据也会偏高。正确的力度是什么?大概就是手腕靠在设备上,让传感器依靠自身重量加上一点点轻微的压力就够了,如果设备允许装磁性座,尽量用磁性座,比手捏稳太多,数据重复性好太多。
第三个错,刚停机就测。夏天设备运行完,轴承座温度能到七八十度,超过了普通传感器的工作温度范围,零点直接漂移,测出来的数据能差一倍。等个十几分钟,温度降到传感器工作范围内再测,数据就准了。
我前几年去南方一个水泥厂做技术支持,一个年轻小伙子拿测振仪测磨煤机的轴承,端盖包了两层保温棉,他就在保温棉上测,测出来振动不到0.2mm/s,说设备状态好得很,结果不到十天,轴承抱死,整条线停了八个小时,损失几十万,你说这找谁说理去? 不过话说回来,测振仪这东西,真的没那么玄乎,也不需要花大价钱堆配置,你搞清楚自己的工况,抠对核心参数,操作的时候避开那些坑,几千块的国产仪器就能帮你提前半年查出轴承故障,省下大把的维修和停产损失。对了,最后提一句,别忘了看防护等级,工厂现场多油多水,至少要IP54,露天作业的一定要IP67,不然用不了半年进灰进水,仪器直接报废,这点小钱真不能省。