2026-09-29 19:35:51 作者:网编
分类:文章
上个月去长三角一家主机厂的焊装车间调研,刚进大门就被点焊的弧光晃了眼,空气中飘着淡淡的金属烟尘味。老厂长拉着我吐槽,说前年出过一次事,一批车门的下边框点焊虚焊漏检,卖到用户手里不到两年,焊点断裂车门下垂,召回花了快两个亿。
别小看焊接缺陷,每一个都能捅大娄子
一台普通乘用车的车身,大约有四千到六千个点焊焊点,还有上百米的连续焊缝。只要有一个关键位置的缺陷漏检,整车的结构强度就打折扣。
虚焊是最常见也最坑的一种。表面看起来焊点圆整光滑,实际上熔核根本没形成,两块钢板只是靠电极压力压在一起,用螺丝刀一撬就能分开。
还有飞溅、焊穿、焊缝裂纹……每一种都对应不同的风险。
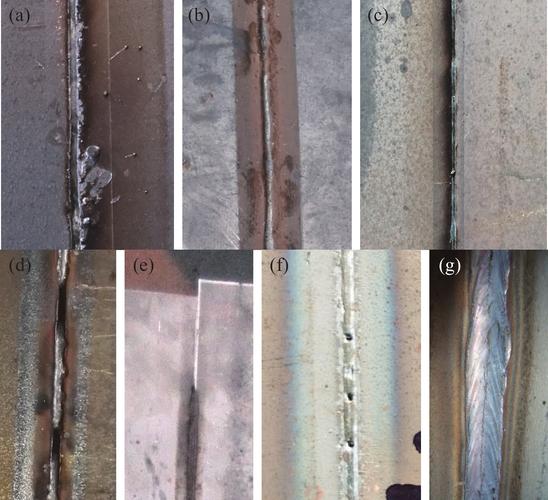 汽车车身焊接常见缺陷实物对比图
问:现在很多工厂都在喊全检,为什么还会漏焊接缺陷?
答:放十年前,全靠人工目视加手敲,工人八个小时盯下来,眼睛都快粘在一起,第三个小时之后漏检率就能升到大约15%。更何况几千个焊点里,有差不多两成藏在B柱内层、门槛梁内侧这些人眼根本看不到的死角,伸手都摸不到,怎么查?还有些缺陷是在焊缝内部,肉眼再尖也看不出来。
机器视觉缺陷检测,怎么解决焊装车间的老痛点
现在主机厂用得最多的,就是基于3D激光的机器视觉缺陷检测,比以前的2D方案靠谱太多。
2D视觉靠普通相机拍照,焊点反光、钢板色差就直接歇菜,更别说分辨焊点的高低差、熔深够不够,虚焊这种问题根本查不出来。3D激光轮廓扫描走一遍,直接生成整个焊点的点云模型,有没有缺肉、熔深够不够、位置偏不偏,零点几秒就能出结果。
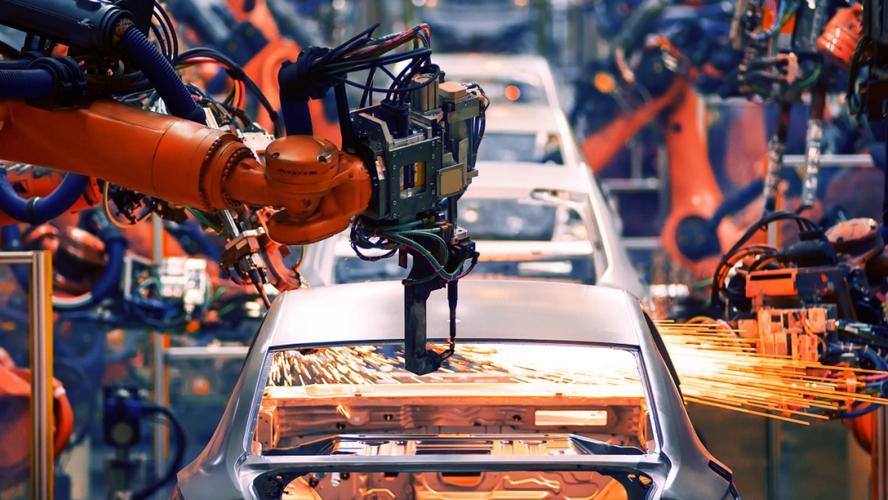 汽车焊接缺陷机器视觉检测工位现场图
问:机器视觉检测会不会错把合格焊点判成不合格,反而增加不必要的返工成本?
答:这个问题问到点子上了。早年的算法确实拉胯,对焊点边缘的识别模棱两可,正常焊点因为电极磨损有点表面不平整,直接就给你判废,误检率最高能到差不多8%。一条一天产上千台车的线,平白多出来几十台要返工,谁扛得住?不过话说回来,这几年算法迭代快多了,训练的时候就把各种干扰工况都喂给模型——电极磨损、焊烟反光、不同批次钢板的色差,甚至现场温度变化的影响都考虑到了,现在头部方案的误检率能压到1%以下,还能随着现场的新数据不断自我优化,越用越准。
落地时踩过的坑,都是拿钱砸出来的经验
 落地时踩过的坑,都是拿钱砸出来的经验
我接触过不下二十个工厂的缺陷检测项目,有一半上来就踩坑,钱花了不少,用不起来。
第一个大坑,就是不考虑现场环境。焊装车间是什么地方?到处飘焊灰,时不时有飞溅的火星落过来,你装个普通镜头,三天就蒙了一层灰,检测精度直接掉一半。后来才知道,必须加正压风冷的保护罩,定时自动吹气清灰,每周还要安排专人擦一次,别嫌麻烦。
第二个坑,数据标注胡来。很多工厂为了省钱,找几个实习生对着图片标,老检验一眼就能看出错的标注,实习生直接标成合格,训练出来的模型能准才怪。说实话,标注这活儿,必须找干了十年以上的老质检来干,每一百个标注抽二十个复核,错一个都要调整,模型准不准,全看标注扎不扎实。
还有很多工厂上来就想一口吃个胖子,要全车身所有焊点全上检测,结果调了大半年,误检率下不来,项目差点被砍。我给的建议一直都是,先抓高风险点——比如纵梁焊点、门槛梁加强板焊缝、电池包安装点的焊缝,这些地方出问题就是大问题,先把这些做通,三个月就能投产见效,老板看到好处了,再慢慢往其他部位扩,推进起来顺太多。
我见过一家新势力工厂,一开始不信邪,硬要全线上马,结果耗了半年,差点把项目砍了,后来缩到只做20%高风险焊点,三个月就投产,现在一年多了,慢慢扩到全车身,稳得很。
别想着上了缺陷检测就把质检岗全裁了,扯呢。机器是帮人把百分之九十的重复劳动干了,留一两个老法师盯机器挑出来的异常件,既省人力,又兜住了底,这不比全人工或者全机器靠谱?
现在新能源汽车卖得火,车身要装电池,对结构强度、防撞能力的要求比燃油车高得多,焊接缺陷这块稍微漏一点,就是人命关天的大事。缺陷检测看着是生产线上不起眼的一环,实则是整车品质最后一道隐形闸门。松一寸,都可能出大问题。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:汽车车身焊接缺陷检测:为什么说它是整车品质的隐形守门员
文章链接:https://zystgy.cn/a/60740