2026-09-29 18:48:49 作者:网编
分类:文章
昨天在重型机加工车间蹲了一下午,看质检班老李调设备,满手防锈油,盯着屏幕眯眼睛,捏着鼠标的手半天动一下,那架势比给自家小子选对象还谨慎。
差一丝,就能毁一整台机器
你别觉得检测就是拿尺子量两下的活,无关紧要。去年隔壁厂出了一批给重卡做的曲轴,就是轴颈尺寸差了不到三丝,装车跑了不到两万公里,全部烧瓦返厂,赔出去的钱够买两台新加工中心了。
什么是一丝?就是百分之一毫米。千分之几厘米的差距,就能要了整台设备的命。
普通人摸不着工业零件,总觉得这些事和自己没关系。你手里拿的智能手机,摄像头模组里的CMOS支架,尺寸差个两微米,拍出来的照片就全是虚的。你天天骑的电动车,电机轴差一点,骑起来噪音能比邻居大一圈,用不了一年轴承就废。
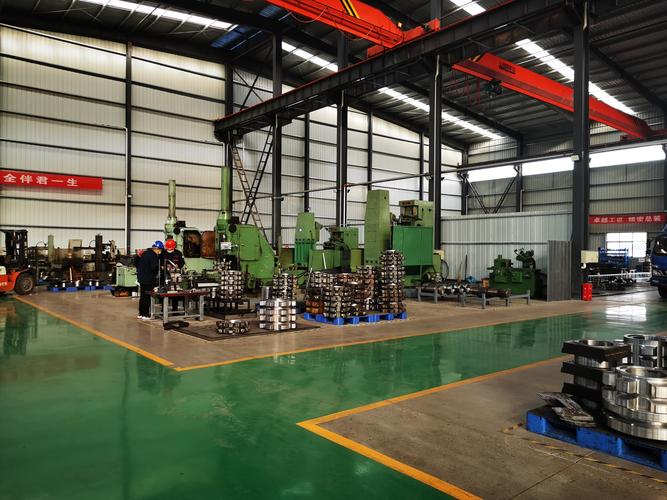 机械加工车间曲轴成品尺寸检测现场
尺寸检测干的就是把这道关的活,从原料进厂下料,到每一步加工,最后成品出货,每一步都得量,错一点都不能往下走。
不同的活,要用不同的家伙事
车间里不是都用一样的工具,各有各的用场,也各有各的规矩。
最常见的就是游标卡尺,老手拿起来,卡到工件上蹭一下,眼睛扫一下刻度,数就出来了,快得很,普通工序的精度要求,0.02毫米足够用。新手容易犯什么错?卡的时候用力不均,要么松了数小,要么紧了数大,刚上手的学徒,一天能测错好几个。
再准一点的是千分尺,测外径的,能到0.001毫米。这里有个大坑,拧的时候不能使劲攥,得靠末端的棘轮打滑,听到咔咔响就停,硬拧的话,直接差出半丝,好好的工件就给判废了。老李去年就因为这个把学徒骂得狗血淋头,那批工件十万多一件,废一件心疼得厂长跳脚。
要测复杂形状的,比如涡轮叶片那种曲面,就得用三坐标测量仪。
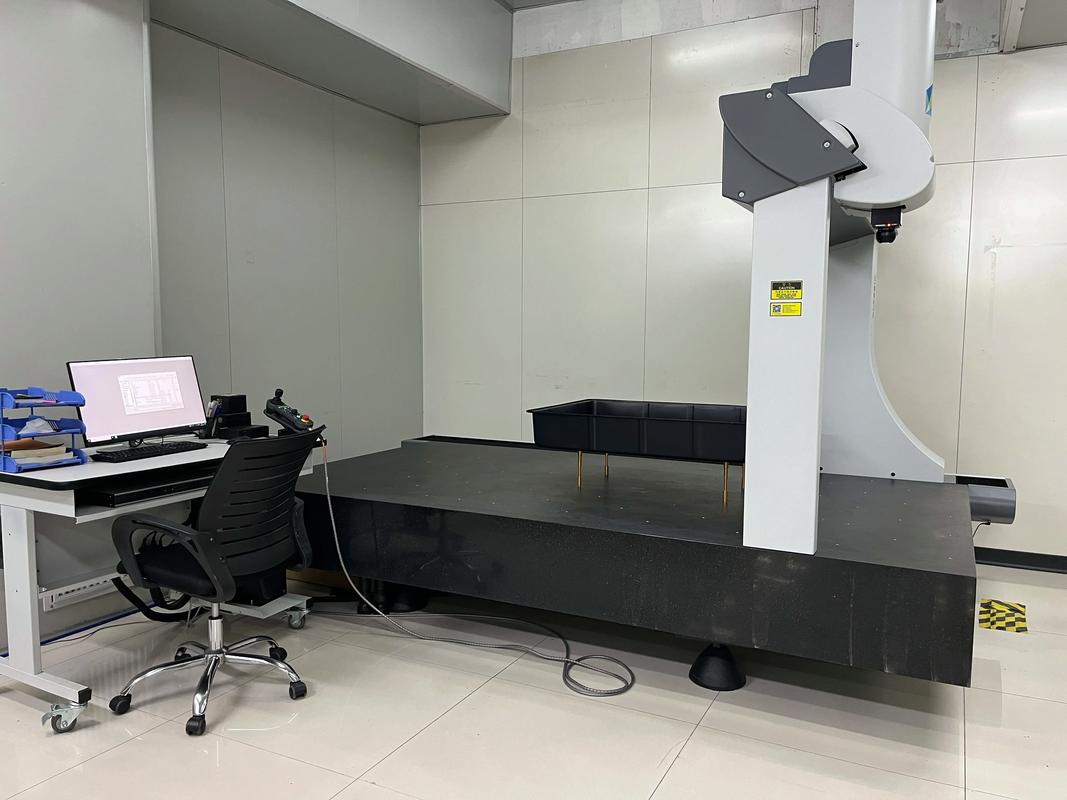 工厂恒温室三坐标尺寸检测设备
这玩意金贵,得放在恒温恒湿的房间里,门口垫三层橡胶板减震,连窗户都不能开,白天工人进去都得脱鞋换静电服,温差变个一度,测出来的数就飘得没边。贵是真贵,一台大的几百万,但是非它不行,复杂零件没它测不准。
那些看不见的坑,才最要命
 那些看不见的坑,才最要命
说实话,干尺寸检测,不是你拿工具对上读数就完了,好多坑都藏在看不见的地方。
第一个坑就是热胀冷缩。铝件导热快,刚加工完,刀头蹭出来的温度能比室温高十好几度,这时候你上去量,尺寸肯定大,得放在恒温区凉半个钟头,稳定了再测。好多工厂赶订单,凉都不凉就测,结果发到客户那边,温度降下来,尺寸缩回去,直接超差,整批退货,亏到姥姥家。
第二个坑就是工件变形。薄一点的铜片、铝板,你卡的时候稍微用点力,它就弯了,测出来的数根本不对,得用带定测力的工具,不然全错。
还有人觉得,现在都自动化了,机器测肯定不会错,哪有那好事。机器也要调,也要校准,隔一段时间就得拿标准块对一下,偷懒不对,测出来的全是错的,到时候出了问题,哭都来不及。
不过话说回来,现在技术确实进步了,好多生产线都装了在线检测,加工完直接在机床上测,不用挪来挪去,省了时间也减少了搬运碰伤的概率,就是成本太高,小厂大多舍不得装,还是靠人工检。
我那天走的时候,老李把工具擦干净,盖好油布,跟我说,我们这活,就是给全厂看家门的,我多量一次,错的就流不出去,厂子的脸就丢不了。挺糙的一句话,比那些堆出来的大道理实在多了。
你去车间逛,最先注意到的都是轰鸣的加工中心,不会注意到角落恒温室里安安静静的检测设备,可要是没了这些安安静静的家伙,再厉害的加工也做不出能用的好东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形标尺:说说尺寸检测的门道
文章链接:https://zystgy.cn/a/60707