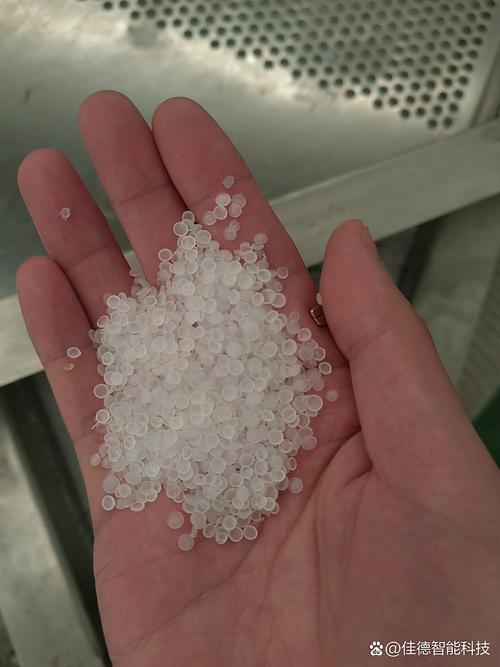
上个月在长三角一个改性塑料厂待了三天,刚进车间大门,热浪裹着淡得发闷的塑料味扑过来,十几台挤出机沿着墙排开,嗡嗡的震得鞋底发麻。出料口拉着亮闪闪的料条,快步进冷水池,滋啦一声冒点白汽,转两下就被牵引机扯到切粒机里,掉出来就是大小均匀的米白色小颗粒。没人吆喝,也没多少工人守着,整个生产线就这么不紧不慢转着。这就是挤出造粒,绝大多数人听都没听过的手艺。
说白了,挤出造粒就是给塑料做「匀料预处理」
很多人对塑料的印象要么是做好的成品,要么就是化工厂出来的大堆粉料。不同塑料要混不同的添加剂——要阻燃加阻燃剂,要耐摔加增韧剂,要便宜加点填充料,这些东西堆在一起根本不均匀,直接拿去做产品,做出来十件有九件废。
挤出造粒就是干这个活的:把混好的原料喂进挤出机,螺杆旋转推着料往前走,一边走一边加热剪切,把所有东西熔成均匀的熔体,最后从模孔挤成连续的料条,冷却之后切成统一大小的颗粒。说白了就跟你揉面做饺子,把面粉水酵母混在一起揉成光滑面团,再分成大小均匀的小剂子,一个道理。
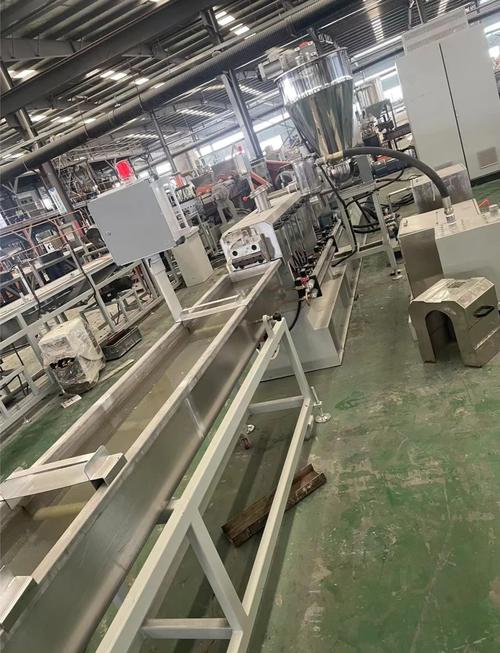
是不是听起来特别简单?对啊,原理就这么几句话,真开机器调工艺,能把老工程师的头发熬白。
调机的坑,十个师傅九个踩过
第一个就是塑化均匀度,这是挤出造粒的命根子。不同原料熔点差几十度,有的添加剂沸点才刚过塑料加工温度,温度高一点助剂分解冒烟,出来的料变脆变色;温度低半度,原料没熔透,颗粒夹生,后面做产品一摔就裂。
我上次帮厂里调可降解PLA造粒,就因为进料稍微带了点水分,挤出来的料条全是泡泡,切出来的颗粒一半有空洞,整批料直接废掉,老板脸都绿了。
还有就是粒径公差,现在高端客户要求一颗颗粒的重量差不能超过5毫克,稍微喂料快一点,挤出压力抖一下,料条就变粗,切出来的颗粒就超重,直接拒收。换料清机更头疼,从黑色改性料换成白色食品级料,清机清出来的废料能装半吨,太正常了。
几个常见误区,得掰扯清楚
第一个误区:挤出造粒是低端粗加工,没技术含量。真不对,现在新能源汽车电池的隔膜基材颗粒,要求杂质粒径不能超过1微米,随便一个杂质漏过去,做出来的隔膜就有破洞,整批电池都要报废,没有精度够的螺杆和稳定的控制系统,根本做不出来。
第二个误区:挤出造粒只做塑料。其实不是,橡胶行业混炼之后也要挤出造粒,方便后续成型;食品工业里不少固体饮料、增味剂也用类似工艺造粒,甚至医药行业的药用辅料,也会用挤出造粒来做,只是大家没接触到而已。
第三个误区:挤出造粒一定污染大。这话只对小作坊生效,现在正规大厂的生产线,全封闭加挥发物回收系统,所有分解出来的助剂废气都收集处理了,车间里味道都不大,根本不像很多人想的那样黑烟滚滚。
现在的挤出造粒,悄悄变了
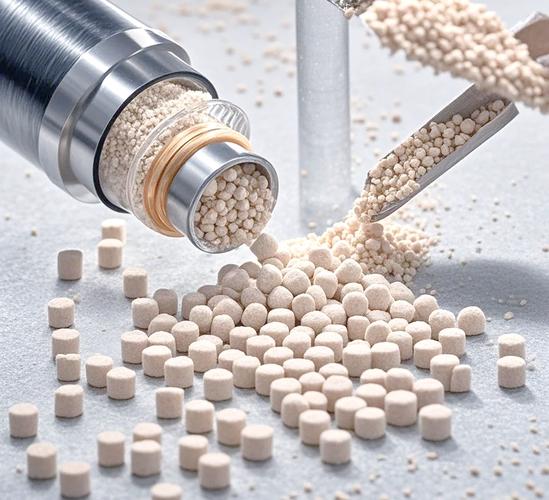
说实话,最近五年这个行当变化最大的地方,就是跟着回收行业走了。原来绝大多数挤出造粒线都是做新料,现在一半以上新上的线,都是改来做消费后回收塑料的。矿泉水瓶回收了,脱纸粉碎除杂质,最后要挤出造粒才能再做成新的食品级瓶片,这里面要解决残留杂质、性能衰减的问题,好多工程师都泡在车间调参数。
还有就是精密造粒,高端材料要求单颗颗粒重量公差控制在0.1%以内,对喂料系统、螺杆加工精度的要求,比十年前高了不止一个档次,已经不是随便攒个机器就能干的活了。
说白了,挤出造粒就是工业体系里的一块垫脚石,没人会把它当成什么高大上的核心技术,但缺了它,你用的塑料瓶、汽车内饰、光伏封装膜,甚至外卖餐盒,统统做不出来。就像那些守着挤出机的老工程师,话不多,手一摸料条就知道哪里出问题,安安静静把活干了,养活了大半个高分子行业。