提到工业挤压,多数圈外人第一反应就是“不就是把金属硬挤过模具成型吗?有什么难的。”真进了车间看一眼大口径厚壁铝型材的挤压线,你就知道这话错得离谱。
去年我去山东一家挤压厂调试,厂长拉着我看墙角堆的二十多根报废料,每根都快一吨重,全是刚挤出来就开裂,或者放了一周变形超差的,扔那当废铝回炉,几十万直接打了水漂。
现在新能源、光伏、高端装备都在找更轻的结构件替代钢材,大口径厚壁挤压铝型材的需求涨得飞快,但能稳定出合格料的厂真不多。
为什么大口径厚壁铝型材的工业挤压这么难
常规铝型材挤压,做个门窗框、散热片,直径大多不到200mm,壁厚也就几毫米,随便找个千吨级挤压机就能做。大口径的不一样,我们说的大口径,通常是直径超过600mm,壁厚超过40mm的型材,做设备主梁、大型电池托盘用的那种。
难在哪?首先是压力。挤这种型材,挤压机吨位没有八千吨往上,根本顶不动。其次是金属流速均匀性,铝锭从挤压筒往前挤,中心的铝离模孔近,温度高,流速快;边缘的铝要走更长的路径,还不停跟筒壁换热降温,流速能比中心慢一半还多。流速不一样,挤出来的型材出来就弯,冷却后内应力差拉满,放半个月自己就能裂开。
还有模具。这么大的挤压力,模具要承受几千吨的反作用力,稍微有一点应力集中,直接裂穿。
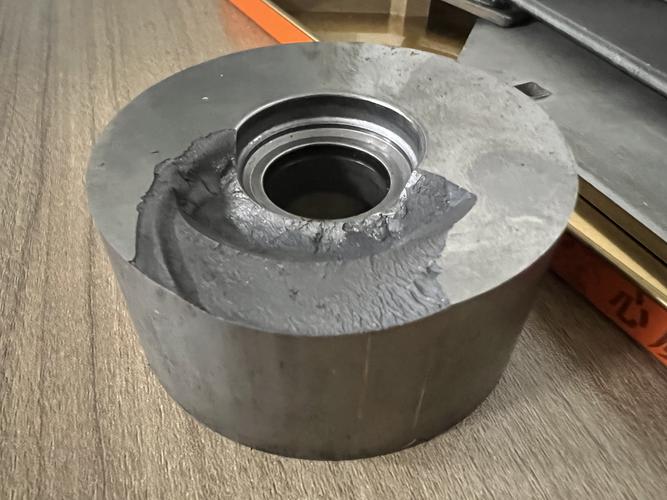
很多小厂咬牙买了大吨位挤压机,就是做不出合格料,核心就是没摸透这个流速和应力的平衡。
问:同样是铝型材挤压,小口径和大口径的核心差异到底在哪? 答:核心差在应力均匀性控制上。小型材挤的时候,金属从模孔流出的路径短,整根型材的温差最多十几度,应力差很小,稍微调一下挤压速度就能出合格料。大口径的不一样,直径超过600mm之后,铝锭中心和边缘的温差能轻松超过50度,流速差摆在这里,你不主动干预,根本不可能均匀出料。
现在行之有效的工艺优化方向
💡 第一个,就是梯度温度控制。不是整个铝锭加热到同一个温度,而是把铝锭的中心温度控制得比边缘低20-30度,用温度差来抵消流速差,平衡出料速度。这个方法说起来简单,做的时候要改加热线圈,还要控温精度到±5度以内,不少厂嫌麻烦不愿意改,结果就是一直出废件。
第二个,改模具分流孔设计。别死守对称开孔的老经验了,根据不同截面算好流速,哪里流速慢就把哪里的分流孔开大,增加供料量。现在有数值模拟软件,提前把流速场算出来,改一次模就能成,比靠老钳工试错省太多钱。
第三个,挤压后的在线控冷。挤出来的型材温度还很高,直接放那自然冷,晶粒会长大,机械性能上不去。现在主流的做法是,刚挤出来就用高压水冷,控制冷却速度,把晶粒细化,强度直接能提一个等级。
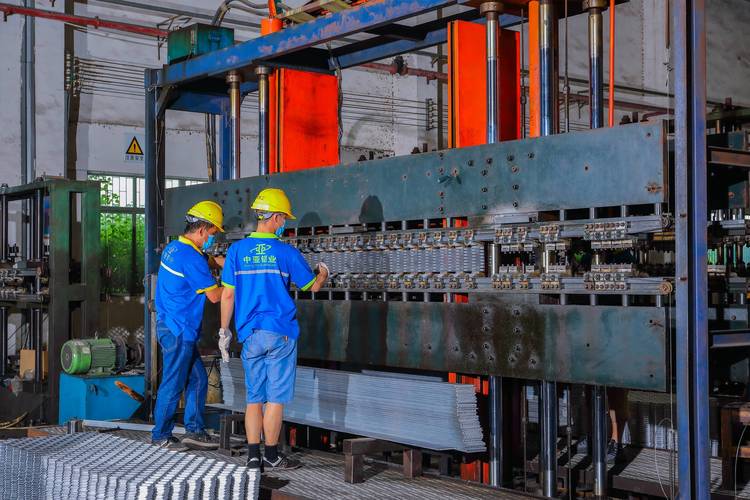
说实话,这三个方法都不是什么高科技,就是没人愿意沉下心去调参数。很多厂拿到订单就赶工,模具一装就开挤,出问题了再切,废了一堆料才想起找原因,成本早就超了。
问:如果是小批量试制大口径挤压铝型材,有没有低成本的试错方案? 答:说实话,大口径挤压的模具本身就贵,一块新模要十几万,真没什么能省大头的偏方。但可以改模,找同吨位级别的旧模具,按照你的截面要求重新扩分流孔,只要模具本身的预应力还够,通常能省大概一半的模具成本。唯一的缺点就是表面粗糙度会比新模差一点,要是你做的是内部结构件,对表面要求不高,完全够用。
工业挤压里容易被忽略的隐性成本
❗ 很多采购算成本,只算铝锭价、加工费、模具钱,从来不算不合格件带来的后续损失,这才是最亏的。
我前两年接触过一个做光伏跟踪支架的客户,图便宜找了小厂做挤压主梁,价格比大厂便宜八千块一吨,结果用了一年,有三分之一的主梁弯了,歪了的支架发电效率掉了快10%,最后整体更换,赔了客户几百万,亏到姥姥家。
为什么会弯?就是挤压的时候内应力没控制好,放那慢慢释放,自然就变形了。这种问题不是当时就能看出来的,等你安装完发现,什么都晚了。
还有人说,那我挤压完做个去应力退火不就行了?说实话,去应力退火确实能消内应力,但大口径厚壁型材退火,要整根进炉,成本至少涨15%,很多厂不给你做,偷偷省了这道工序,你拿到货也看不出来。
现在高端装备领域选挤压铝型材,一定要先问清楚,有没有做在线流速控制,有没有做去应力处理,别光看价格。
工业挤压这行,就是看细节。你在每一个环节多花一点功夫控参数,出来的东西稳定性就是天差地别,现在下游需求越来越挑剔,能把大口径厚壁型材做稳定的厂,以后肯定能吃下大部分增量市场。