2026-09-29 04:20:55 作者:网编
分类:文章
干矿山砂石选矿的,谁没碰到过振动筛弹簧断在半夜的糟心事?值班工人一个电话打过来,整条线都得停,找焊工找备件折腾到天亮,几千上万的产能就这么打了水漂。
别上来就换弹簧,先排查三个核心问题
很多人第一反应就是弹簧质量不行,换进口贵的就完事。结果换完不到半个月,又断了。白花冤枉钱不说,耽误生产的损失找谁说理去?
根儿大多不在弹簧本身。我干了快二十年机械维修,见过十个断弹簧的,七个是安装或者调试的问题。
第一个要查的就是筛箱配重。不少客户为了多出料,私自加一层筛面,改筛网目数,筛箱整体重量上去了,激振器偏心块的配重却没跟着调。振幅直接超标,弹簧长期扛过载的力,可不就容易断吗?
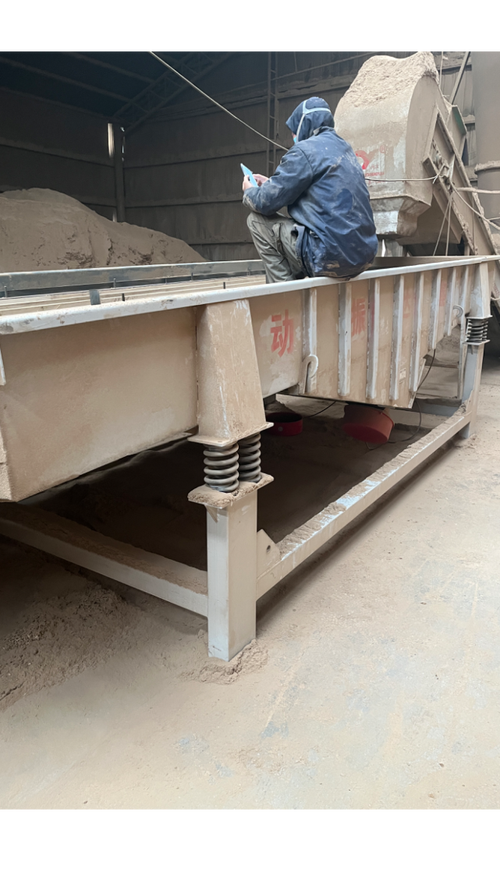 振动筛筛箱配重调整作业现场
第二个要查的就是弹簧座找平。安装的时候图快,焊弹簧座不拉水平,甚至旧筛改造的时候,弹簧座磨歪了都不换,直接装新弹簧。几个弹簧受力偏斜,总有一两根要扛超出设计值一倍的力,不裂才怪。
第三个就是激振力不对称。两侧激振器的偏心块角度差个三五度,筛箱就会扭振,弹簧受力忽大忽小,疲劳断裂来得特别快。
问:我怎么判断是不是弹簧座不平导致的断裂?
答:很简单,停机断电锁好闸之后,拿塞尺挨个塞弹簧和底座的接触面。只要能插进0.5mm的塞尺,这个座就是不合格的。挨个标记下来,重新磨平或者换座,别偷懒,这一步省了,后面换多少弹簧都没用。
问:新安装的振动筛刚投用就断弹簧,大概率是啥问题?
答:九成九就是激振器偏心块角度不对,两侧激振力差太多,筛子整体扭振。你去摸运行的筛箱侧板,要是两边震感差很多,赶紧停车调偏心块,别等把筛箱震裂了再修,那成本可就大了。
不过话说回来,就算调试都对,弹簧选不对,照样用不住。
弹簧选型真的不是越硬越结实
说实话,我见过太多采购踩这个坑:觉得弹簧越粗越硬,就越不容易断,特意选刚度比原来高一大截的。结果呢,硬度过高的弹簧,没法缓冲振动,震力全都憋在弹簧本体上,再粗也扛不了多久。
之前有个砂石厂的老板找我,说他一个月断了八根弹簧,换的都是比原来粗一圈的,比买原装弹簧花的钱还多三倍。我去现场一测,弹簧刚度超了设计值40%,不斷才怪。
通常振动筛常用的弹簧分三类,不同场景一定要选对:
– 小型直线振动筛,处理粒度细、重量轻的物料,用普通压缩螺旋弹簧就行,成本低好更换
– 大型圆振动筛,处理大块石料、原煤,一定要用复合弹簧,减震好抗冲击,寿命比普通弹簧长两倍多
– 潮湿有腐蚀的场景,比如选煤厂、湿法选矿,橡胶弹簧比金属弹簧抗造,不会锈不会腐
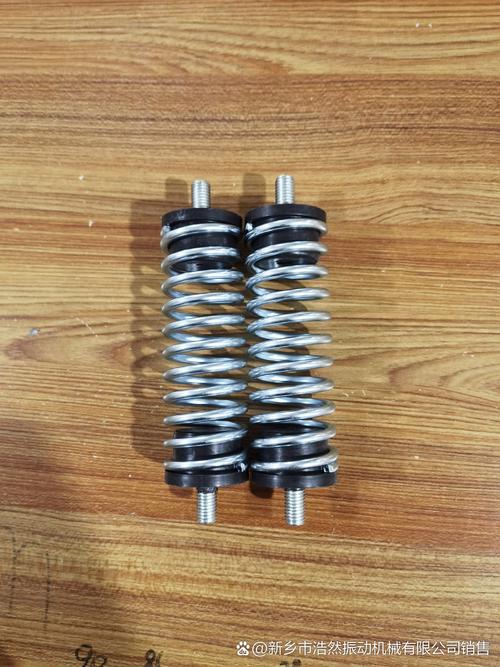 不同类型振动筛弹簧实物对比
别乱改原厂的参数,原来机器用啥刚度、啥尺寸的,你就换啥样的。实在记不清原参数,就拿旧弹簧称重量、量自由高度,差一厘米都不能凑合用。
日常几个小动作,能把弹簧寿命拉长三倍
 日常几个小动作,能把弹簧寿命拉长三倍
很多厂子对振动筛的态度就是:开起来就不管,坏了再修。其实几个随手就能做的维护动作,就能省大把的换件和停产成本。
✅ 每天停机之后,扫掉弹簧表面沾的粉料泥块。粉料积多了,相当于给弹簧套了个硬壳,没法自由伸缩,受力直接就变了,用不了多久就断。
✅ 每周抽十分钟,拉卷尺挨个测弹簧的自由长度。只要某根比同组其他弹簧短了2mm以上,直接换掉。这说明这根已经金属疲劳了,再过三五天肯定断,提前换了不耽误半夜停产。
✅ 每次换筛网的时候,顺手检查一遍弹簧座的紧固螺栓。振动筛震几个月,螺栓很容易松,弹簧座跟着晃,受力直接歪,没多久就断弹簧。
❗ 这里踩过坑的经验告诉你:换弹簧的时候,别单换一根断了的。同一组的弹簧要一起换,新旧弹簧的刚度不一样,受力肯定不均,用不了多久新换的也得断。别省那一两根弹簧的钱,亏大了。
我之前接触过一个铜矿的选矿车间,原来三个月就要换一批弹簧,就靠坚持这几个小动作,现在快一年才换一批,省下来的人工和停产损失,一年十几万都打不住。
其实振动筛上很多小故障,都不是设备本身的质量问题,就是没人留心这些不起眼的细节。一根弹簧才多少钱?停产一晚上,少出大几百吨料,那才是真的亏钱。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:振动筛弹簧频繁断裂:老技师不外传的排查修复思路
文章链接:https://zystgy.cn/a/60639