2026-09-28 22:12:54 作者:网编
分类:文章
跑了二十多家汽配和五金冲压加工厂,见过太多栽在防锈上的订单。
明明尺寸公差全对,就因为出厂半年锈了一小块,整批货全退,老板赔得连原材料钱都捞不回来。
很多人到最后都没想明白,为什么自己喷漆做出来就是过不了,人家用电泳涂装就能轻轻松松拿大单。
为什么底盘加工订单一定要配电泳涂装
刚开厂的小老板最爱算眼前账:一套电泳线大几十万,喷漆几万块就能搭起来,干嘛花那个冤枉钱?
这话听着有理,真做订单就露馅。
我见过浙江温州一个做底盘悬挂冲压件的老板,一开始就是图便宜上的手工喷漆,接了一笔出口的订单,说好要过480小时盐雾试验,结果抽检的时候,三分之二的试样没过,整柜货拉回来拆了重新做,光违约金就赔了八十多万,最后还是老老实实借钱上了电泳线。
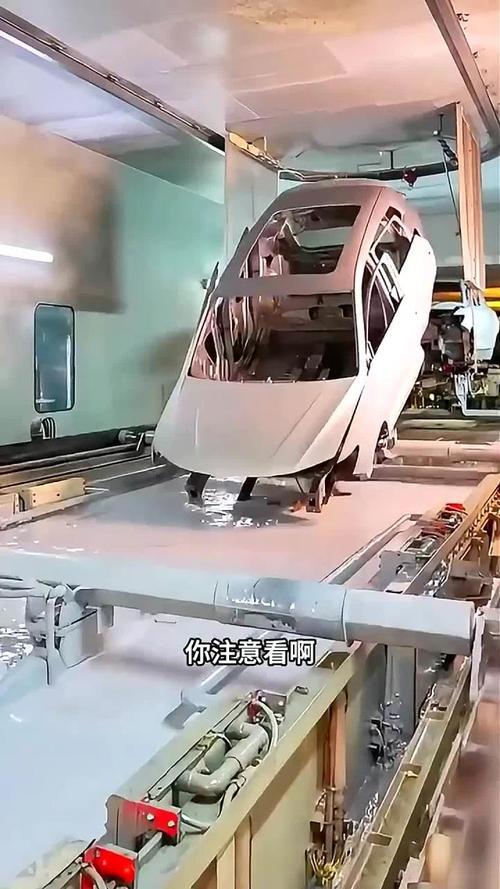 汽车底盘冲压件电泳涂装成品
问:喷漆把膜做厚点,补几遍缝隙,不就能过盐雾了?
答:还真不行。喷漆靠的是空气喷涂,工件有焊接缝、内角,这些地方喷不到就是喷不到,就算你手工补喷,膜厚也控不住,要么薄了漏底,厚了流挂,照样过不了试验。
电泳涂装的原理是带电沉积,工件挂进去通电,带电荷的漆粒自动往工件表面跑,只要电泳槽液能浸到的地方,哪怕是针尖大的缝隙,都能长出均匀的漆膜。普通的阴极电泳,做好了轻轻松松过1000小时盐雾,够汽车底盘用十年以上都不生锈。
再说附着力,电泳漆是化学键结合在工件表面,飞石子磕碰掉一小块,不会顺着边角整块起皮,喷漆做得到吗?对吧。
不过话说回来,电泳也不是啥都好,前期投入确实比喷漆高,但是门槛高也意味着能接的单子等级不一样,没电泳线,你连主机厂的供应商大门都进不去。
阴极电泳涂装稳定生产,核心要抓三个细节
不少刚上电泳线的厂,头三个月天天出问题,要么膜厚不均,要么针孔缩孔,返工率高得吓人,最后反过来骂电泳工艺不行。其实都是自己细节没做到位。
💡 第一,前处理比调漆还重要
很多人觉得前处理就是除油冲干净,随便做做就行。实际上最后出的问题,十有六七出在前处理。磷化膜一定要控住厚度,大约1到3微米是最合适的,太厚了漆膜附着力下降,一碰就掉,太薄了防腐蚀不够,照样锈。磷化完水洗一定要冲干净残磷,残磷留在工件上,用不了半年漆膜就起泡脱落,这个坑我见过至少十个厂踩过。
💡 第二,槽液参数别乱改
新手最爱的操作就是为了省漆,把槽液的固体分往低了调,结果出来的工件全是针孔,想返工都没法返,反而浪费更多漆。通常阴极电泳槽液的固体分维持在18%到22%就足够,平时定期补漆就行,别瞎动基础比例。还有槽温,天热了一定要开冷却,别超过30度,天凉了可以稍微加热到22度以上,一年四季一个参数,不出问题才怪。
💡 第三,电压和通电方式别照搬同行
不同的工件厚度不一样,挂法不一样,电压也不一样。厚工件电压可以稍微高一点,薄工件就要降电压,不然击穿漆膜,直接出废品。很多厂直接照搬同类型工件的参数,也不自己打样试,头几批全废,怪谁?
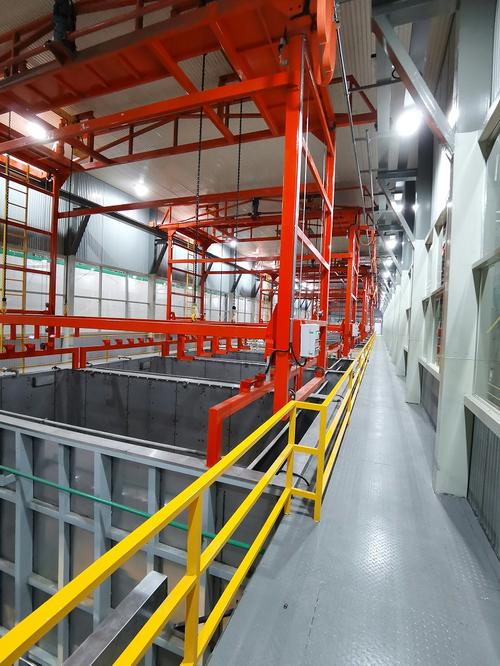 工业阴极电泳涂装生产线槽体
问:都说电泳涂装比喷漆环保,真的能省环保成本吗?
答:这真不是吹的。电泳漆的利用率能到95%以上,没有附着在工件上的多余漆料,通过超滤系统就能直接回收再用,几乎不会浪费。喷漆呢?喷出去的漆,差不多一半都飘在空气中,就算有废气回收,也只能收集一部分,剩下的要么浪费,要么排出去违法。现在环保查得这么严,光是危废处理这块,电泳每年都能比喷漆省十几万,你算算账,几年下来就能把设备钱省出来了。
容易被忽略的全周期成本,很多人算错账
 容易被忽略的全周期成本,很多人算错账
很多老板算成本,只算前期买设备进漆的钱,不算后续的隐性成本,算出来自然觉得电泳贵。
你算一下,电泳线参数调对了,返工率通常不到2%,一百件出不了两件不良,喷漆呢?做得好的也得有10%左右的返工率,浪费的漆、人工,都是钱。
❗再说售后成本,你给人家供零件,电泳的零件用十年都不锈,喷漆的零件三年就出锈点,人家找你索赔,一次就能把你一年赚的钱都亏进去,甚至把自己的牌子做砸,以后再也拿不到订单,这个损失谁补?
还有一点,电泳漆膜的韧性好,工件就算做后期折弯、冲压,漆膜也不会开裂脱落,换做喷漆,弯一下就裂得乱七八糟,根本没法用。
说实话,现在国内做整车和工程机械的,对防锈要求一年比一年高,以后普通的户外五金件,恐怕都会要求做电泳涂装,早一步布局,早一步拿到进入大订单市场的门票。
要是你现在正考虑上电泳线,别光听设备厂商瞎吹,多跑几家做同类型产品的加工厂,问问人家实际用下来的成本和问题,比啥都靠谱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:电泳涂装:被小加工厂低估的汽车底盘防锈核心工艺
文章链接:https://zystgy.cn/a/60623