2026-09-28 16:47:42 作者:网编
分类:文章
昨天帮车间老师傅整理工具柜,翻出半块用了三年的碳化硅油石,边角磨得比我手机屏幕还润,蹭了满手氧化铝粉,洗了三遍,指甲缝里还留着浅灰色的印子。
磨什么料,就得配什么性
很多外行觉得,打磨不就是蹭掉多余的料吗?随便拿个砂轮砂纸不都能用?
这话真能把老机加工笑掉假牙。
打磨工具的魂,全在磨料和结合剂里。磨淬硬钢要用棕刚玉,磨硬质合金得用金刚石粉,磨铝合金就得选软质碳化硅,差一点都不行。你要是拿磨铝的砂轮去磨淬火轴承钢,不出三分钟,砂轮表面就会被磨屑糊死,工件表面直接烧出蓝黑色的退火斑,前面几道工序车铣钻出来的精度,全废了。
上次新来的徒弟赶工,拿错了磨头,把一批要出口的阀门密封面磨偏了五个微米,整批二十多件,全部回炉重炼,小伙子蹲在车间门口抽烟,抽了半包没说话。
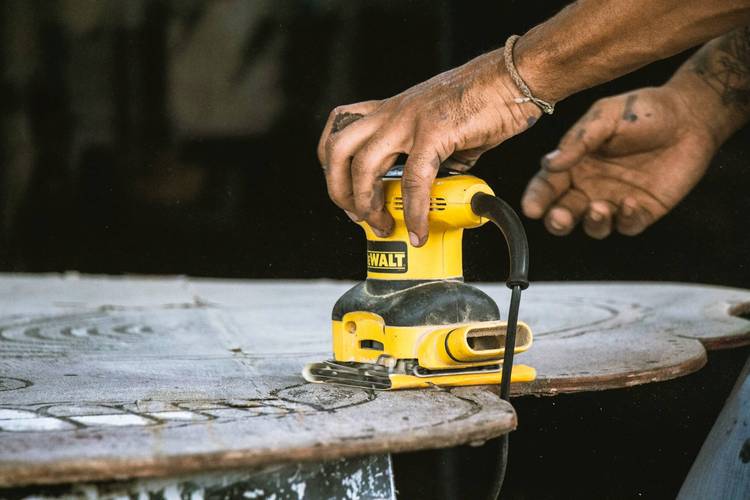 机械加工车间工人手持气动打磨工具作业图
说实话,打磨这活,从来不是什么粗活。你去量航空发动机叶片的叶尖公差,通常要求控制在几微米以内,最后修型那一步,全靠特制的细粒度打磨轮一点点蹭,蹭一下量一次,容不得半分急。
不过话说回来,也不是越细越好。磨铸件的飞边浇口,你拿800目的砂纸磨,一天磨不了两件,纯粹浪费功夫,用16目的粗砂轮,哐哐两下就平了,效率才是第一位。
做一把靠谱的打磨工具,卡在哪
大家都觉得打磨工具是耗材,不值钱,几块钱一片的砂纸,几十块钱一个砂轮,能有什么技术含量?
真进去看才知道,哪哪都是坎。
就说筛磨料这一步,磨料粒度差三个微米,打磨出来的工件粗糙度就能差一个等级。原来老厂子用人工筛,筛一遍要大半天,现在用静电分选,精度能控制在一个微米以内,就这,还免不了出不合格的料。
然后是成型烧结。拿最常用的陶瓷结合剂砂轮来说,配料的时候结合剂比例差百分之一,成型压力差一兆帕,烧结温度差十摄氏度,最后出来的砂轮硬度就能差两个等级。硬了磨不动工件,软了自己先磨没了,全是废品。
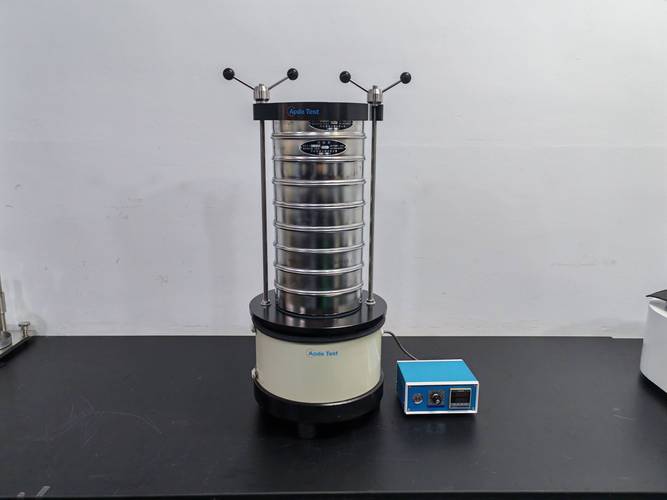 打磨工具磨料粒度筛分实验室装置图
我之前去过一家做高端磨具的厂子,他们的烧结窑,每一块砂轮的位置都要记录温度,就是怕炉膛上下的温差影响硬度。一窑上百块砂轮,挑出来合格的也就七八十块,剩下的全部打碎回炉,一点不能凑合用。
还有现在常用的涂附打磨砂带,磨料涂在布基上,胶层厚度差一丝,磨的时候就容易掉砂,磨到一半掉一半磨料,工件上全是划痕,你说闹心不闹心。
藏在你看不见的地方
 藏在你看不见的地方
你可能这辈子都不会进机加工车间,也不会碰打磨工具,但你每天都在享受打磨出来的精度。
你手里手机的中框倒角,摸起来顺滑不刮手,那是打磨砂带抛出来的。汽车发动机的气门密封面,差一微米就会漏气漏油,那是高精度打磨轮修出来的。甚至你戴的眼镜片,最表层的抛光,用的也是特种抛光打磨工具。
很多人觉得,现在有五轴联动加工中心,铣出来的面直接就能用,还要打磨干什么?其实真不是,铣刀哪怕再锋利,走刀的时候都会留下细微的刀纹,这些刀纹不光影响手感,还会造成应力集中,用不了多久就会开裂,最后这道打磨,就是给产品兜底的。
老师傅常说,前面做的再好,最后打磨没做好,就是前功尽弃。这话我信。我刚进厂的时候,跟着师傅磨镗刀的刃口,磨了一下午,师傅拿放大镜看,说刃口有一个小崩口,我当时还不耐烦,不就几纳米的小口子,能用不就行了?结果切了两个工件,刃口直接崩了大缺口,重新磨了整整一晚上。
现在我磨刃口,最后都会拿那块半块的旧油石蹭十下,手感对了,才会停。
好的打磨工具,从来不是越贵越好,是合用就好。那半块油石用了快十年,磨出来的刃口,比我买的几百块一块的新油石还顺手。
机加工这行,好多东西都是这样。最不起眼的打磨工具,藏着最细的功夫,把所有毛糙都磨顺了,才成了能用的东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:机加工台边的打磨工具:藏在微米里的硬功夫
文章链接:https://zystgy.cn/a/60567