为什么你的锯片刚上手就崩齿
很多人一碰到崩齿,上来就甩锅材质差,说商家卖假货。其实9成以上的情况,根本不是材质的问题。
你切20mm厚的实心碳钢,用切1mm薄铝的细齿距,每一个齿进去都要承受超出设计三倍的冲击力,能不崩吗?
还有操作员图赶产能,进给速度开得拉满,一刀切下去,冲击力直接把硬质合金齿尖掰出暗伤,用不了几次整块齿就掉了。
甚至还有装夹的时候,法兰盘上沾了一堆铁屑没清,装上去锯片本身就偏了,每转一圈受力都晃,崩齿只是早晚的事。
很多人第一反应就是换贵的,换进口的,其实根本没找到问题在哪。
问:我买的大牌进口锯片,为什么还是用不了半个月就崩齿?
答:进口锯片的参数大多是适配欧美标准工况的,人家的设备精度、切割参数、加工要求都跟国内很多中小工厂不一样。就拿切不锈钢来说,进口片通常设计的切割线速度是每分钟60米,你这边小锯床为了赶活,线速度调到每分钟100米,齿头都被摩擦高温烧软了,能不崩吗?不是片子不好,是你没调到适配自己工况的参数啊。
选对齿型和基体,直接省一半换片成本
说实话,90%的采购选锯片,只看直径和孔径对不对得上,剩下全凭卖家随口推荐,根本不知道齿型和基体才是决定寿命的核心。
切不同材料,齿型差一点,寿命差三倍都不止。
切普通钢材,你得用粗齿的,排屑快冲击力小。切不锈钢,就得用梯平齿,而且硬质合金齿头的钴含量要够,通常钴含量在8%左右,韧性才扛得住不锈钢切割产生的高温粘性。切铝型材就要用左右齿,排屑顺不粘刀,切口还光滑。切实木板就需要密齿,切出来才不会起毛边。
💡 给你个不用记公式的实用规则:材料越厚越硬,齿数越少;材料越薄越软,齿数越多。按着选,基本不会错。问:锯片磨齿之后是不是性能都会下降,不如直接换全新的?
答:那得看你怎么磨。找正规厂家用专业数控磨齿机,磨完之后齿型误差能控制在0.02毫米以内,刀头角度正确,性能能恢复到新片的90%以上。通常一片锯片磨个两三次再换,比你每次直接换全新片,能省至少一半的成本。当然那种小作坊手磨的就别提了,磨完齿歪歪扭扭,高低差都快0.1毫米了,装上去不崩齿才怪。
日常使用的避坑细节,没几个业内人愿意说
我整理了几个最容易忽略,也最影响寿命的小细节,都是这十几年踩坑踩出来的经验:
✅ 新锯片装上去之前,先擦干净法兰盘上的铁屑残渣。就这么十秒钟的小动作,能减少八成因为偏心导致的崩齿。我见过太多工厂,法兰盘上粘了厚厚的铁疙瘩,装上去直接用,片子晃得跟筛子一样,不出问题才怪。 ❗ 闲置不用的锯片,别随便堆在墙角靠着。刃口随便碰一下硬物,就会留下肉眼看不到的暗伤,用的时候一受力直接整块崩断。正确的做法是垂直挂起来,或者垫上软布平放,别让刃口碰硬物。 不过话说回来,设备本身的精度也得顾着。你的锯床主轴间隙都快1毫米了,再好的进口锯片上去也扛不住。别总怪锯片质量差,先抽空给你的老机器调调间隙,换个磨损的法兰盘,花不了几个钱,寿命能翻一倍。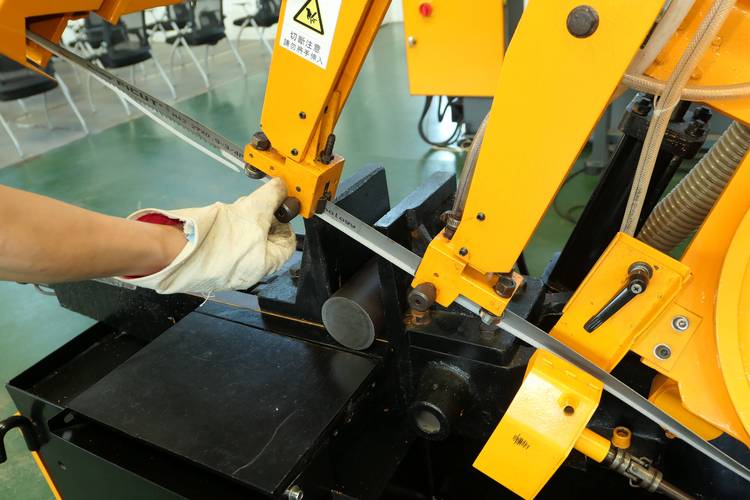
还有切割冷却,很多工厂图省钱,要么不用冷却液,要么兑一大半水,浓度根本不够。切割的时候齿尖温度能升到上千度,硬质合金硬度过高就会变脆,崩齿就是分分钟的事。别省那点冷却液的钱,一片锯片大几百上千,省这点钱亏得更多。
真的。别不信。
我做了十几年机械制造相关,见过太多工厂,一年在锯片上花的钱,比合理预算多出整整两倍,全都是因为这些不起眼的小细节。
下次你的锯片再崩齿,先别着急找供应商退换,对着这几条捋一遍,大概率就能找到问题。省下的钱,给车间师傅加个餐,买两箱饮料不好吗?