很多人搞反了,车刀核心从来不是“硬”
你要是问门外汉,车刀是什么?多半会告诉你,不就是切金属的硬刀子嘛。不对。真不对。
说实话,我刚入行的时候也这么想,不就是越硬越好?直到把一块硬质合金块往玻璃上划,能划出白印子,就以为能拿去切淬硬钢,结果上去十秒,刃口直接崩成碎渣。
车刀是用来在车床上做旋转切削的工具,工件转,刀进给,一点点把多余的材料切掉,做出需要的形状。听起来简单,实际工作环境有多恶劣?切钢的时候,刃口位置的温度能升到一千多摄氏度,还要承受几百公斤的切削力,还要抗磨损,抗粘结,不能崩也不能卷刃。
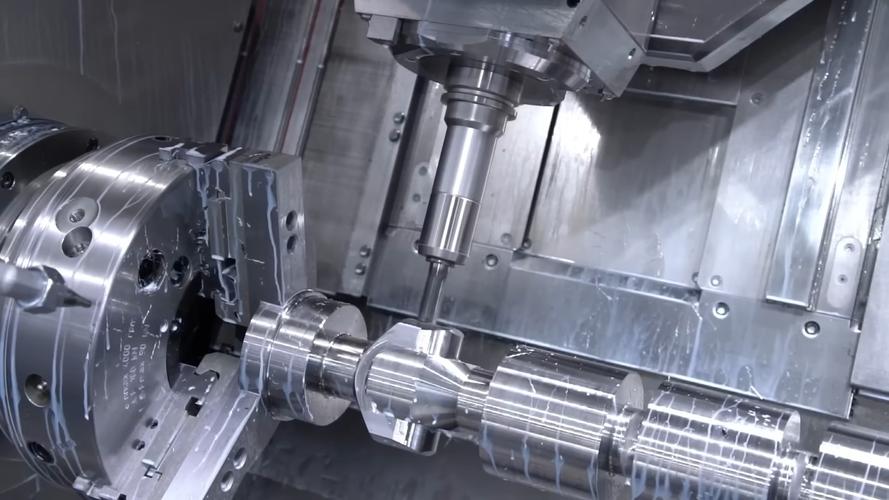
很多人觉得越硬越好用,硬的材料脆啊,一碰冲击就碎,软一点的抗冲击但是不耐磨,这平衡本身就是个难题。现在主流的车刀刀头,都是硬质合金做的,就是把碳化钨粉末用钴粘结起来烧结,钴加多加少,颗粒磨粗磨细,性能差出十万八千里。
好车刀的秘密,都在看不见的地方
你拿到一把成品车刀,摸起来刃口光滑,刀头发亮,那层发亮的东西,就是车刀最值钱的部分——涂层。
别不信,同样的硬质合金刀坯,没涂层和有涂层,寿命能差三到五倍,价格也就差个百分之二三十,算下来哪个划算?干过机加工的都懂。之前我们车间图便宜进过一批无涂层的车刀,切304不锈钢,半个班下来就得换一次,师傅换刀换得手都酸,算下来电费人工比买好刀贵多了,坑死人。
涂层是什么?就是在刀头表面镀上一层几微米厚的薄膜,有的是氮化钛铝,有的是立方氮化硼,还有的做多层复合,一层防磨损,一层抗高温,一层防粘刀。
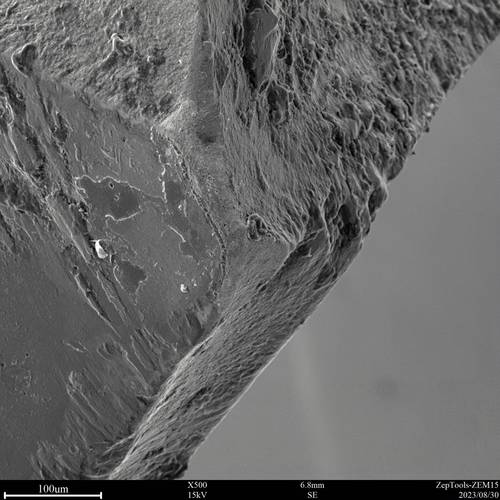
这层薄膜薄到什么程度?十分之一根头发丝的厚度,要镀得均匀,不能掉,还要和刀坯结合紧密,这里面的工艺差距,真的比你想的大。还有就是刃口钝化,很多外行不知道这个步骤,新磨出来的刃口看起来锋利,其实有很多微小的缺口,直接用用不了多久就崩了。好的厂家会给刃口做几微米到几十微米的钝化,把微小缺口磨掉,寿命直接翻一倍。就这一步,很多小厂都省了,你说刀不好用,能怪谁?
那些坑了很多人的车刀误区
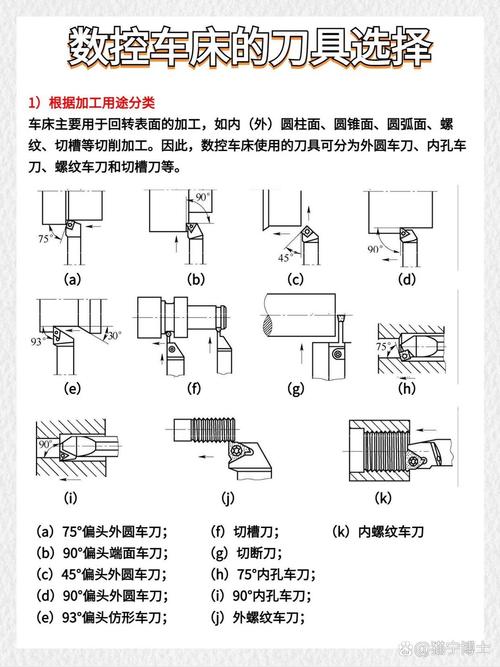
第一个误区,越贵的车刀越好。不对。完全不对。我见过有人加工软铝,非要买上百块一把的金刚石涂层车刀,结果切出来的面全是积屑瘤,粗糙得不行,换了一把十几块的无涂层硬质合金车刀,一下就好了。为什么?铝软,容易粘刀,金刚石涂层滑,反而容易积屑,不对症,再贵也没用。
第二个误区,新刀一定比磨过的旧刀好用。车间里干了几十年的老师傅,都有自己磨车刀的一手绝活,量产车刀的修光刃都是固定角度,遇到特殊的工件,老师傅磨出来的修光刃,车出来的粗糙度能比新刀还好,省刀又出活。
不过话说回来,现在数控普及了,都是现成的机夹刀,很少有人愿意手磨车刀了,好多手艺都快没了。
还有个误区,车刀就是个不值钱的小耗材,没必要太讲究。你知道加工航空航天的精密零件,一把进口车刀要多少钱?大几百上千,而且只能用几个小时。国内之前做不出符合要求的车刀,就得乖乖给外国人送钱,人家说涨就涨,说断供就断供,这不是卡脖子是什么?这么小个东西,影响的是整台机器,整架飞机的生产。说白了,制造业的精度,全卡在这里了。你零件设计得再好,机床精度再高,车刀不行,切出来就是不合格,白搭。
说实话,我现在每次去车间,都会停下来看看师傅换刀,就那么小个指甲盖的刀头,转起来就能切掉几厘米厚的钢,真的挺神奇的。很多人说现在制造业都往智能化走,什么都能自动做了,可这一寸刀刃上的功夫,还是得有人琢磨,还是得一点点磨出来。没什么玄乎的,就是实打实的硬功夫。