为什么小袋包装密封比大袋难搞?
小袋一般指单袋重量从5g到5kg的包装对吧?说实话,很多人觉得不就是缩小版大袋?差远了。袋身尺寸小,热封位置预留窄,稍微走料歪一点,封边就沾粉,一开就漏。尤其是流动性好的超细粉剂,走料那一下喷溅,十袋有三袋封不好。
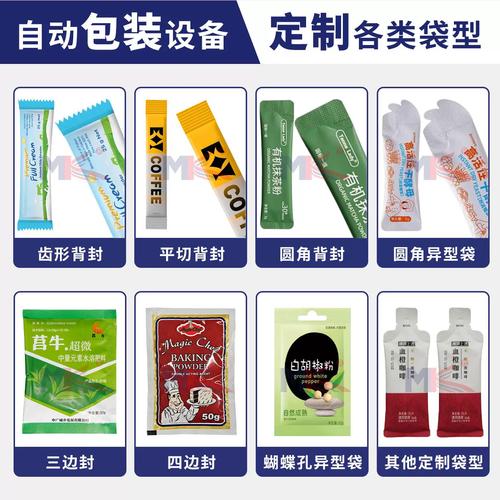
很多时候设备厂商来修,调半天还是治标不治本,换了包装膜还是漏,到底卡在哪?
问:我们厂换了新的包装机还是漏,是不是包装膜的问题? 答:大概率不是,除非你贪便宜买了完全不符合热封温度要求的膜。大部分问题出在走料精度和热封时序的匹配上——小袋包装的走料步距误差超过1mm,热封刀就会切到料,直接封不牢。你可以自己停机测,把走袋位置做好标记,连续跑100袋,算一下平均偏差,超过0.8mm就要重新校伺服参数了。给袋式小袋包装的核心调机细节
现在国内主流的小袋包装生产,都是用给袋式包装机,比传统卷膜式的成品整齐,换袋规格也快,适合多品类小批量生产。但调机真的是看经验,很多新手师傅调半天还是一堆不合格品,核心就是几个关键点没摸对。
- 吸盘负压要匹配袋身厚度:薄型复合膜小袋用80-100kpa负压就够,加厚PE编织小袋得调到150kpa以上,吸不上袋、掉袋或者扯破袋,基本都是这里没调对。
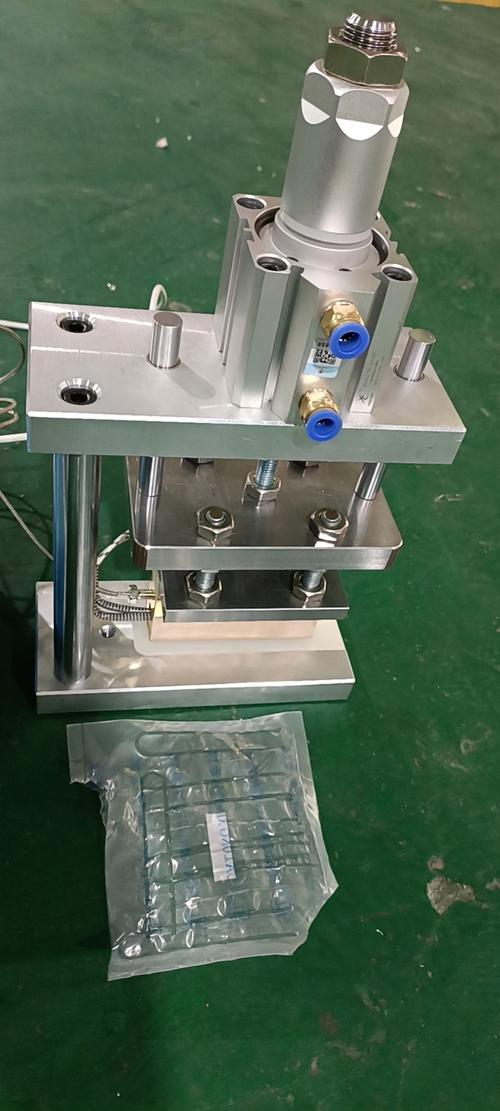
- 热封刀压力不是越大越好:小袋包装膜本身偏薄,压力太大,会把封边压得过度脆化,搬运途中折一下就裂。通常压力调到0.3-0.4MPa就足够,具体可以根据膜的厚度微调,试个三五袋就能找到最优值。
- 热封温度看材质不是看经验:不同复合材质的热封窗口差很多,PET复合PE膜通常在130-150℃,PE编织复膜要到160-180℃,别不管什么膜都用同一个温度瞎封。
小批量多品类生产怎么提速?
做代加工的小袋包装,一天换三四次产品规格是常事,换一次线调半小时,一天下来产能掉三分之一,太亏了。说几个行业内常用的实操技巧:
✅ 提前给常用规格的热封刀做好定位卡槽,换规格的时候直接卡到位,不用反复调水平对位置,一次能省十多分钟。 💡 常用克重的下料螺杆提前校准好克重,拆下来做好标记存着,换料的时候直接换螺杆,不用重新校秤,又省十分钟。 ❗ 袋型不变的话,只调下料速度和热封温度就行,吸盘负压、走袋步距完全不用动,至少能省三分之二的换线时间。说实话,我见过太多工厂,砸了大价钱上全新的全自动小袋包装线,还是一堆不合格品,归根到底就是没人抠这些细节。都觉得设备到位了产量自然就上去了,哪有这么好的事?机器是死的,人得跟着自己的产品特性调,对吧?
去年我去珠三角一家做食品增稠剂的工厂,他们之前小袋漏粉率一直稳定在8%左右,找了设备厂商的售后好几趟,换了热封刀还是没解决。最后就是把热封的启动时序往后调了0.2秒,等浮粉完全落稳再封,漏粉率直接降到0.5%不到。就这么简单的改动,之前没人想到,所有人都盯着下料精度,没人在意那零点几秒的时差。
不过话说回来,现在新出的包装机都加了风刀吹浮粉、视觉定位纠偏这些配置,确实能降低对老调机师傅的依赖,但核心的匹配逻辑还是没变。你得摸透自己的产品、自己的膜、自己的机器,才能把不合格率压下去。
做小袋包装,赚的本来就是走量的薄利,一个不合格品的返工、理赔成本,抵得上十个合格品的利润。把这些小事抠到位,赚的都是实打实落袋的钱。