2026-09-28 08:15:54 作者:网编
分类:文章
说实话,很多刚上工业制砂线的老板,第一反应是卖砂赚的钱,一半都给电费了。对吧?我见过一条年产百万吨的线,峰电的时候开一天,光电费就能掏出去小十万。
太心疼了。
很多人一开始都以为,是自己设备选大了,或者电机功率虚标,才导致能耗高。跑去找设备厂商吵架,最后调了半天,能耗没降多少,反而闹得不痛快。
实际上,80%的能耗浪费,都出在流程匹配和细节调整上,跟设备本身关系不大。
先搞懂,你的能耗浪费在哪?
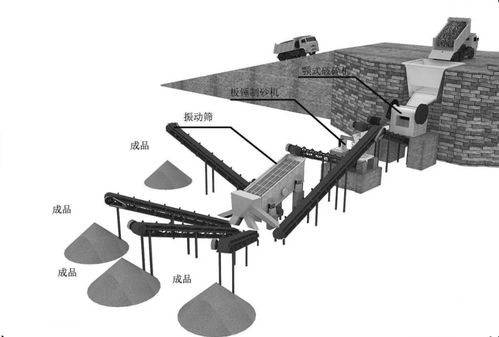 工业制砂干法生产线厂区布局图
问:做工业制砂,选干法真的比湿法更省能耗吗?
答:没有绝对答案,核心看原料属性。如果你的原料是开山出来的花岗岩、玄武岩,本身含泥量低于5%,干法肯定比湿法省——湿法要洗砂,一吨成品砂要消耗2到3吨水,后续还要处理污泥压滤,光水和污泥处理的能耗加起来,就比干法高大约两成。但如果原料是河卵石、尾矿,含泥量超过10%,那你还是得选湿法或者半干法,不然石粉超标,成品砂卖不上价,省那点电费不够亏的。
三个实操调整,直接拉低能耗
第一个,给筛分和给料设备换变频驱动。很多小厂为了省几万块初始投资,全上定频电机,不管进料量怎么波动,一直满负荷运转。实际上工业制砂的进料不可能一直稳定,原料大小本来就乱,有时候一个小时进几百吨,有时候半个钟头没料,定频空转的电全浪费了。换一套变频,也就几千到一万多块的投入,通常大半年就能回本。
第二个,把预筛分环节做扎实。我见过太多新手图省钱,把原料拉过来直接进破碎机,里面本来就有三分之一甚至一半已经达标的细料,跟着大块料一起再砸一遍,不仅白白磨耗衬板和锤头,还多耗了不知道多少电。我去年碰过一个客户,只是在粗破之后加了一道简易预筛分,把已经合格的细料提前筛出来,吨砂能耗直接降了12%。
太惊喜了。
第三个,除尘风机别一直满负荷转。为了过环保,很多厂干脆把除尘风量开到底,不管进料多少,一直满负荷吹风。其实产尘量跟进料量直接挂钩,进料少的时候,完全可以降风量。现在有很便宜的联动装置,能跟着进料量自动调风量,一年省的电费够买好几套装置。
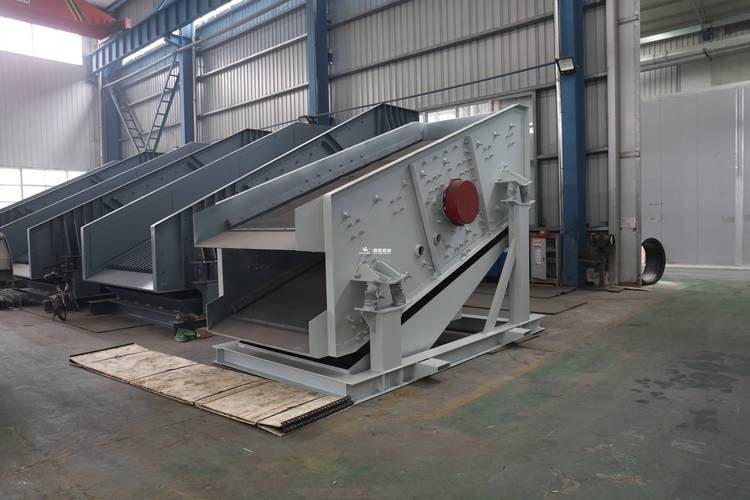 工业制砂干法变频振动筛工作现场
问:现在卖设备的都推楼式工业制砂线,真的比传统平面布局更省电吗?
答:确实更省电。楼式制砂是立体布局,物料靠重力自流,少了三四段皮带输送的环节,光输送这块就能省大约15%的电,而且整个流程封闭性好,级配控制更准,成品砂质量稳定,能卖更高的价钱。不过话说回来,楼式线的初始投资比传统平面线高不少,如果你的年产规模不到50万吨,其实没必要硬上,把传统线的细节调顺了,也能降到差不多的能耗水平。
别踩这些能耗误区
 别踩这些能耗误区
第一个坑,为了省电故意少进料。很多老板觉得,进料少了,破碎机负荷低,就省电。不对,破碎机都有最佳负荷区间,一般在70%到80%之间,喂料太少,锤头或者圆锥破的动锥空打,不仅不省电,还会加速磨耗衬板,反而亏得更多。正确的做法是保持均匀给料,让破碎机一直稳定在最佳负荷区间,这才是真省电。
第二个坑,为了省电大关除尘风机。我见过不止一个厂这么干,省了几十块电费,被环保查到停产整顿,停产一天亏的钱,比一个月省的电费还多❗ 得不偿失。
💡 给大家提个低成本解决方案,花一万多装一套粉尘浓度联动装置,风机根据实时粉尘浓度自动调风量,既满足环保要求,又不会多浪费电,太实用了。
说实话,工业制砂赚的本来就是辛苦钱,一分一厘抠出来的都是纯利润。很多人天天盯着砂价涨不涨,想着多卖几吨砂,却没看见自己生产线里,每天白白浪费几万块的电费。把细节调对了,一年多赚几十万,真的不难。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业制砂干法生产线,怎么把能耗砍三成?
文章链接:https://zystgy.cn/a/60539