“瞎放什么,这是工业弹簧夹,你上周装注塑机少了它,顶针都锁不住。”
它不是普通夹子,是卡着精度的活卡扣
说实话刚干机械这行的时候,我也觉得这不就是个带弹簧的铁夹子嘛,能有什么说法?
待久了才明白,这东西和超市夹菜的塑料夹子完全不是一回事。它靠弹簧本身的预应力,把两个需要快速拆装的运动部件咬死,需要卸的时候撬一下夹头就能松开,不用拧螺栓,不用拆焊点,省下来的都是实打实的时间。
普通人平时看不见它。但你坐的汽车,变速箱里的换挡拨片就靠它定位;你坐的电梯,导轨侧的挡块也用它固定;就连你手里的手机,屏幕边框冲压成型的时候,模具也是靠它锁在注塑机上的。
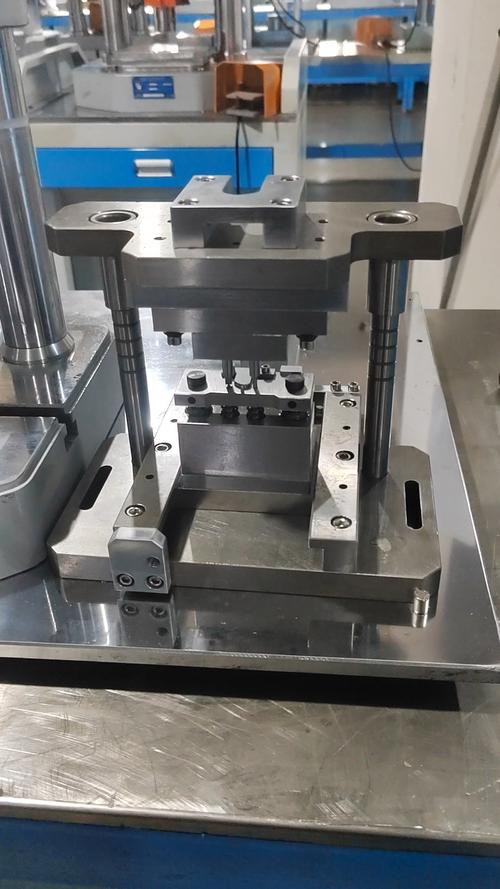
上个月隔壁车间赶订单,一个弹簧夹疲劳断了,整台注塑机直接停摆,找备件找了三个多小时,加上误工,损失够买一千个这玩意儿。说起来可笑,几十块钱的东西,耽误了几十万的单。
做出来不难,难在那一丝一毫的劲
工业弹簧夹的工序说出来也简单:选料、下料、成型、热处理、精加工、预压处理,翻来覆去就这么几步。可就是每一步都能卡死人。
材料通常用65Mn弹簧钢,差一个等级的钢材,弹力衰减速度能差好几倍。很多小厂用回收废钢轧的料,便宜是便宜,用三个月就松得夹不住东西,你找谁说理去?
最考验功夫的是热处理那一步。淬回火的温度差个十度,保温时间差个五分钟,成品的弹力公差就能超出去一倍。王师傅说他刚进厂当学徒的时候,那年头还是老电炉,全靠人看温度计控温,他打了个哈欠看错了五度,整批八十多个夹子全部不合格,他蹲在废料堆旁边挑了一下午,一身铁锈味三天才散,现在想起来还懊恼。
现在都是数控控温了,还是得有老师傅盯着曲线,机器偶尔也会跳数,错一点就是整批废。
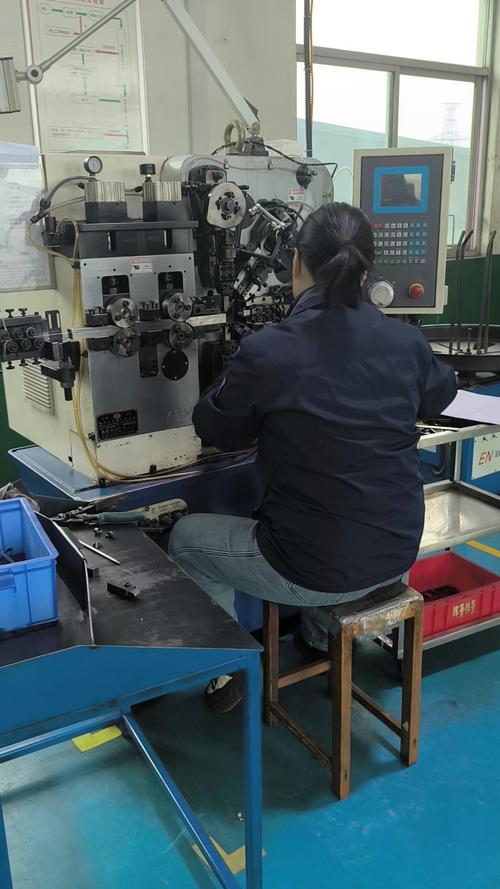
还有一步很多小厂会偷偷省,就是预压处理。做好的夹子要压到最大形变,放整整二十四小时,把材料里的残余应力释放掉,不然用不了多久就会松劲。这一步占地方占时间,成本上去几个点,好多厂家干脆不做,卖出去的夹子寿命直接砍半,坑了不少整机厂。
夹口的平整度也讲究,要求高的工位,粗糙度得做到Ra1.6以下,差个几丝,卡部件的时候就会晃,整台设备的加工精度直接飘了,你说上哪说理去?
没人吹它,但谁也离不了
干机械这么久,见多了人人抢着吹的核心部件,这种小配件从来没人提,可缺了它真不行。
换模具的时候,原来拧十几个螺栓要大半个钟头,用工业弹簧夹卡进去,几分钟搞定,换模速度上去了,产能就上去了,成本降下来,最终卖的产品就便宜,普通人买东西就能少花钱。就说光伏电站的跟踪支架,每天要转角度追太阳,连接转动节点用的就是弹簧夹,大风刮不松,要维护的时候一撬就开,比螺栓方便太多,发电效率都能提一点。
前几年有段时间,高端的工业弹簧夹依赖进口,突然断供,好多整机厂都慌了,后来国内几家厂沉下心磨了大半年工艺,终于做出来合格的产品,用着也不差,就是赚的都是几分钱一个的利润,没人愿意扩产能。
其实干机械就是这样,好多显眼的大部件都是面子,这些不起眼的小零件才是底子。
昨天整理完备件,王师傅拿了个擦干净的工业弹簧夹,塞我工具包最外层。说记住了,干这行,别瞧不起任何一个躲在缝隙里的小东西,它卡着的是整台设备的命。