看起来简单,挤出来难
真不是这么回事。你站在挤出机出料口边上站二十分钟,浑身烤得发烫,就能明白这里头的说道。
做管第一步,混料熔融。不同用途的塑料软管,原料差得远。走自来水的要食品级PE,走化工液的要耐腐PVC,弯来弯去的要弹性TPU。不同料的熔融温度差出十几度,机筒的分段温控错一度,出料粘度就不对。机头模具才是核心,看起来就是一块打磨光亮的合金钢,中间开了同心的内外孔,实际上内孔锥度差一丝,做出来的壁厚公差就能偏出半毫米。客户要走高压液体,偏了用不了三个月就裂。
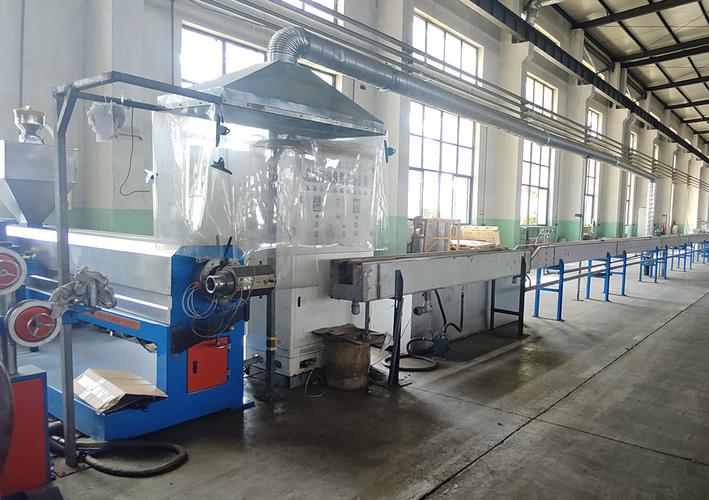
老师傅说,早些年没有数控调机,全靠师傅手转螺丝调间隙,调一天出不了合格的坯料是常事。现在自动化程度高了,机器能测壁厚,但师傅下班前总得用手蹭一遍每根刚切好的管,机器测不出来的那种细微波浪纹,手指头一摸就能摸出来。这是干二三十年攒下来的本事,机器替不了。
躲不开的工艺坎儿
挤出只是第一步,刚出来的软管软得像煮过的面条,拿起来就变形,接下来的定径冷却是第二道坎。
得立刻塞进定径套里,通循环冷却水。水温差个三五度,冷却速度不一样,出来的圆度就差一圈。很多小厂省成本,把冷却槽截短了一半,管子出来看着没问题,放仓库堆三个月,自己就弯成了香蕉。装到设备上走料,一路歪歪扭扭,接头都卡不紧。
要是做带增强层的软管,更麻烦。中间要夹编织纤维或者钢丝,编织机的每一股线张力都得匀,有一股紧了一股松了,整根管的承压能力就偏了。说实话我在车间见过爆管试压,那声音跟炸鞭炮似的,溅得满墙都是塑料渣,查了半天就是一股线张力调错了,整批都得返工。
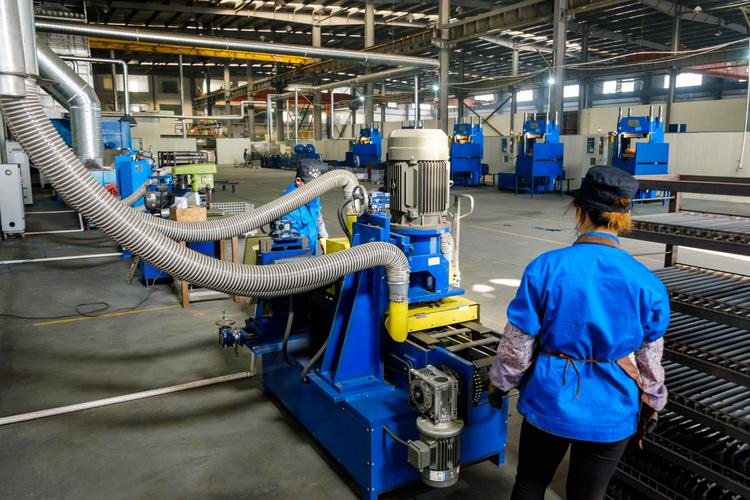
最后切管这一步,也能翻船。要求端面齐整,不能有毛刺。切刀用久了磨钝零点一毫米,切出来的端口就起一圈毛边,装接头的时候密封不严,漏液了客户第一个找的就是软管厂家,谁能想到是切刀没换呢?
你天天用,却很少留意它
别觉得这是工业产品,跟你没关系。你家净水器接出来的进水管,沐浴龙头那根可弯曲的升降管,洗衣机的进水管,全是塑料软管。汽车发动机舱里走玻璃水、走冷却液的管子,一大半都是它,比金属轻,不生锈,还能吸收震动,不会用两年就锈漏了。
说实话,塑料软管最大的好处,就是灵活。机械臂上要走线走气,不可能用硬邦邦的铁管,跟着机械臂扭来扭去,塑料软管扭个几万次都不会裂。成本还低,同样口径,比金属管便宜三分之二,重量只有五分之一,运输安装都省力气。
不过话说回来,它也不是万能的。长期处在八十度以上的高温环境,普通塑料就会变形老化,那得用特种工程塑料做,价格翻好几倍,一般场景也用不上。现在很多食品级的软管都能用可回收原料生产,生产能耗比做同规格金属管低了快一半,也算符合降碳的方向。
昨天跟老师傅蹲在车间门口抽烟,他说干了三十年挤出,最烦外行人说软管是没技术的低端货。哪一行不是这样?看起来越简单的东西,要做好,每一步都得磨,差一点都不行。