2026-09-27 12:53:42 作者:网编
分类:文章
上次去主机厂的焊装车间转,隔着防护玻璃看,机器臂挥来挥去,听不到传统焊装那种噼里啪啦的响声,只有一点点微弱的滋滋声。那就是激光焊接在干活。说白了,激光焊接到底是什么
你就把激光当成一个超级集中的打火机。普通电弧焊是靠电弧发热,散开的热量大,焊出来的缝宽,变形也大。激光不一样,所有能量都聚在一个头发丝甚至更小的点上,温度瞬间升到几千几万度,不管是金属还是塑料,碰到就化,冷却了就粘成一块。说实话,优势真的明显。缝窄,好看,变形小,焊得快,还能焊很多传统焊不了的材料。比如不同种金属,铝和钢,传统焊容易裂,激光焊控制得好就能接上。最早大规模用激光焊的就是汽车车身,尤其是顶盖和侧围的连接,传统点焊要留密封条,还容易锈,激光焊直接焊成一整块,外观更顺滑,强度还高。
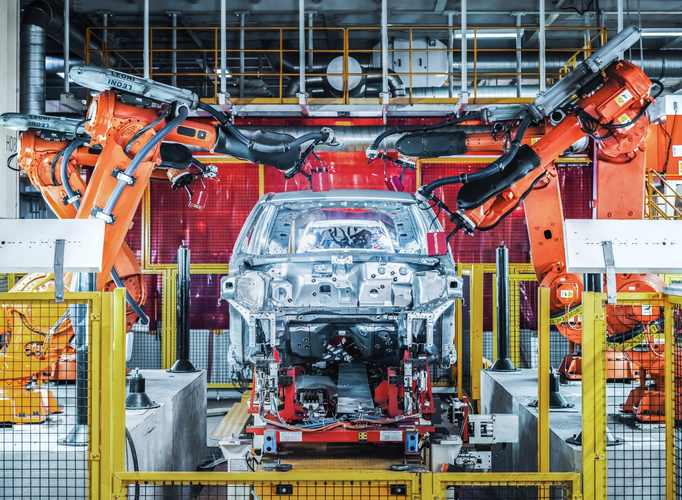 汽车车身激光焊接现场工位
不过话说回来,优势归优势,问题也真不少。
干现场才懂,激光焊接的坑真不少
第一个坑,就是对装配精度要求太变态。大多数情况下,焊缝间隙必须控制在0.1毫米以内,超过这个数,激光直接穿过去,根本焊不上。你想想,那么大一个车身,几千个零件拼起来,要所有间隙都卡到这个精度,前期工装和冲压的成本一下子就上去了。我前几年跟进过一个小零件的项目,就是因为冲压件回弹差了0.2毫米,整批零件都焊废了,返工返到吐。真的头疼。第二个坑,反光。焊铜、铝这些亮面材料,激光打上去直接反射回来,轻则打坏聚焦镜片,重则伤到激光发生器,那家伙修一次几万块,谁碰到谁肉疼。现在虽然有防反射的设计,也有专门的涂层保护镜片,但是架不住批量生产干久了,镜片还是会脏会坏。换一块好点的进口保护镜,大几百,碰到参数不对的情况,一天换三块都是常事。那滋味,干过现场的都懂。
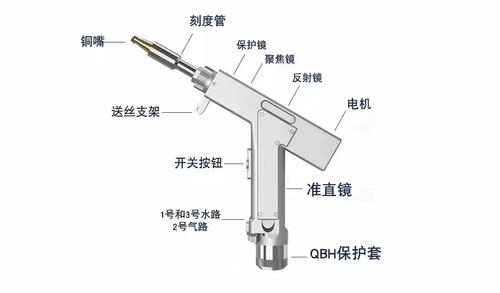 工业激光焊接机聚焦保护镜拆解图
还有一个常见问题,就是气孔。尤其是焊铝合金,熔池冷却太快,气体跑不出来,就留在焊缝里,强度直接降一半,探伤一探一个准,批量出问题的时候整宿整宿改参数。
别被宣传忽悠,几个常见误解掰清楚
 别被宣传忽悠,几个常见误解掰清楚
第一个误解,激光焊接就一定比传统焊接好。不对。这东西选工艺,看场景。你要焊个几厘米厚的压力容器钢板,用激光焊?功率不够不说,成本比传统埋弧焊贵十倍,效率还低,完全没必要。只有对精度、焊缝强度、变形要求高的地方,比如锂电池极耳、汽车车身、医疗精密零件,激光焊才有用武之地。第二个误解,激光焊接都是无痕的。哪有那么神。只是焊缝比传统焊接窄很多,薄件焊完基本看不出来,厚件焊接该有痕迹还是有,该打磨还是要打磨,别被卖车的宣传骗了,说什么全车激光焊就一定比点焊强,其实大多只是关键部位用而已。第三个误解,激光焊接只能焊金属。现在很多塑料件也用激光焊,比如汽车的尾灯、洗衣机的内筒,还有食品包装的密封,激光焊出来的缝干净,没有异物,比胶粘牢靠多了。说实话,工业圈里的新技术从来都不是为了炫技。激光焊接就是给制造业多了一把趁手的刀,你切骨头用菜刀,修表用刻刀,选对了,才是真的好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:激光焊接:看不见的刀,焊出工业界的绝对紧密
文章链接:https://zystgy.cn/a/60428