为什么偏偏选超声波做焊缝无损检测?
承压设备是工业生产的命根子,大到炼化塔器,小到压力管道,焊缝的隐形缺陷是最要命的定时炸弹。 射线检测有辐射,现场停车检修人多,不敢随便开源,厚壁焊缝穿透力还不够,压根没法用。磁粉检测只能查表面近表面,深一点的缺陷根本碰不到。 超声波就不一样,能穿几十上百毫米的钢材,没辐射,拎着设备就能走,现场随便测,对垂直于表面的裂纹类缺陷灵敏度特别高,是目前现场焊缝无损检测最常用的方法。
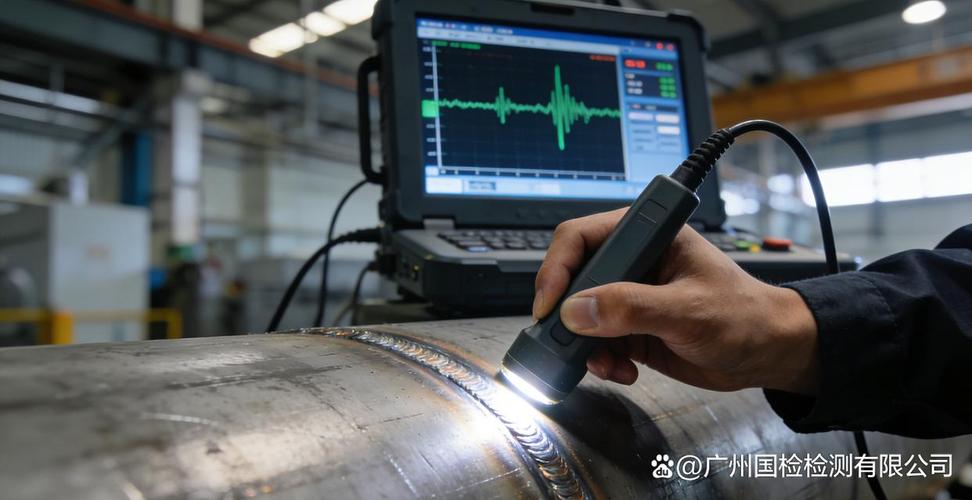
问:超声波检测能查出所有焊缝缺陷吗? 答:肯定不能啊!说实话,垂直于焊缝表面的片状裂纹、未熔合,超声一抓一个准,但是那种和焊缝表面平行的分层夹渣,或者特别细小的分散气孔,反而容易漏检。另外晶粒特别粗的奥氏体不锈钢焊缝,杂波多到你头大,得换低频率斜探头或者特殊晶片才行,新手根本摸不清这个门道。 不过话说回来,只要用对方法,绝大多数能造成安全事故的危险缺陷,都能查出来。
现场检测最容易踩的几个隐形坑
干现场,书本上的标准是死的,人是活的,很多坑都是没经验才掉进去的。
✅ 耦合剂不能随便凑活
很多工地图省钱,冬天用粘度高的废机油,夏天用肥皂水,你知道耦合差会掉多少灵敏度?通常能差三到六个分贝,本来能查出来的两毫米缺陷,直接就没信号了,漏检风险翻好几倍。我们现在哪怕甲方压成本,也坚持用专用的超声耦合剂,这点钱真不能省。
❗ 焊缝余高不用全磨平
很多老经验一上来就磨余高,磨半天耽误工期,还容易磨坏母材挨骂。现在早就有适配余高的弯曲面斜探头了,只要余高不是高低差得太离谱,直接用弯探头扫,不用磨,省出一半时间。
💡 扫查速度千万别太快
很多新手为了赶进度,拿着探头哗哗滑,一天能干几十道焊缝。仪器的脉冲重复频率摆在那,扫查速度超过每秒150毫米,缺陷信号根本来不及被仪器抓取,直接就滑过去了。我前年在山东一个检修现场,碰到个刚上岗的小伙子,一天扫了二十道环缝,结果回头复检查出两处深度裂纹,吓出一身冷汗,甲方差点叫停整个项目,那场面谁碰谁头疼。
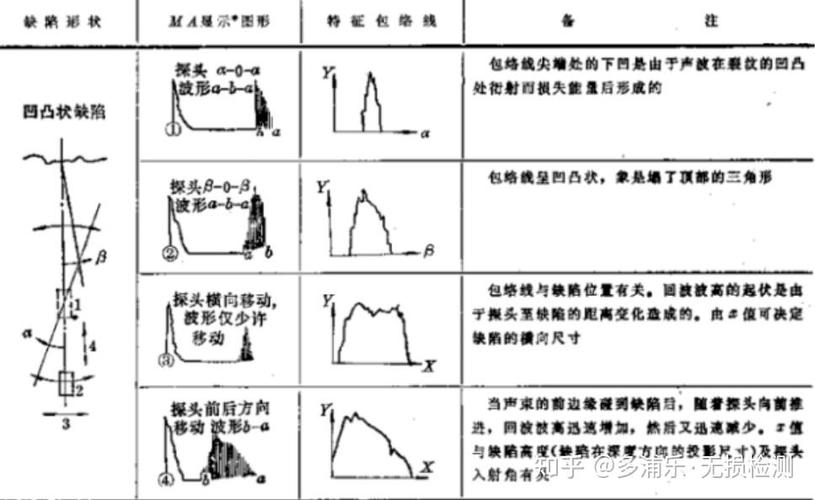
问:现场检测发现可疑信号怎么区分是缺陷还是杂波? 答:这绝对是最考验经验的活儿,我干这么多年,总结出来几个小步骤,百试百灵:首先换不同角度的探头重复测,同一个位置不同角度都出稳定信号,那大概率是真缺陷;其次测延伸长度一定要用6dB法,别靠手感瞎估,误差能差一倍多;最后,你把探头轻轻抬离耦合面一毫米左右,杂波直接就没了,真缺陷哪怕信号弱,依然能稳定显示。 还有最常见的焊趾棱角反射杂波,你只要把探头稍微偏转五到十度,棱角反射直接消失,缺陷信号还在,一测一个准。
相控阵超声波,真的能完全代替传统手动超声吗?
说实话,相控阵确实香,成像直观,出报告漂亮,业主现在都点名要相控阵检测。但是,真不是万能的。 一台合格的相控阵设备几十万起,小检测机构压根舍不得投,而且相控阵探头普遍比手动探头大一圈,现场很多窄空间,比如接管和筒体连接的角焊缝角落,大探头根本伸不进去,反而小小的手动斜探头能卡进去检测。我碰到过不止一次,相控阵扫完说全合格,老检验员拿个小探头,卡进去就查出了埋藏裂纹,吓人不? 另外,很多新手过度依赖相控阵的成像,基本功丢了,碰到杂波干扰连真缺陷都认不出来,这才是最大的问题。现在行业里默认的,相控阵是升级的工具,传统手动超声是吃饭的基本功,基本功不扎实,给你再好的设备也白搭。 干无损这行,说白了就是给工业设备把安全脉,我们这道关松一寸,后面的风险就大十分。哪有什么百分之百完美的方法,不过就是多留心,多核对,别嫌麻烦,多换个探头多测一次,很多事故就能掐灭在萌芽里。