2026-09-26 16:45:51 作者:网编
分类:文章
刚入行那会跟着师傅拧端子,总觉得可编程逻辑控制器不就是个带程序的继电器盒?能用不就行了?直到后来自己接项目,踩了坑才明白,这里头的讲究,能差出几十万的损失。
工厂换PLC常踩的坑,多半是没摸透它的脾气
很多小工厂改线,老板第一要求就是省钱,能省一百是一百。选PLC要么挑最便宜的杂牌子,要么选IO点数刚好卡着设计需求的,半点儿余量不留。
问:我一条小流水线,才十几个输入输出点,选刚好16点的PLC不行吗?
答:当然不行!你留10%余量都是抠门,通常改线的时候临时加个光电传感器、加个气缸触发是常事,到时候点不够,重新拆柜换PLC?人工成本、停产损失,比那多出来的百十块差价贵十倍都不止。
还有更坑的,换的时候只看PLC本身,不管原来设备的通讯协议,老触摸屏连不上新PLC,找供应商要驱动,供应商说没有,要么换触摸屏,要么等半个月开发,硬生生停产等着。我见过最夸张的,一个汽配厂换完PLC,连不上原来的机械手臂,折腾了整整一周,订单误期,赔了小二十万。
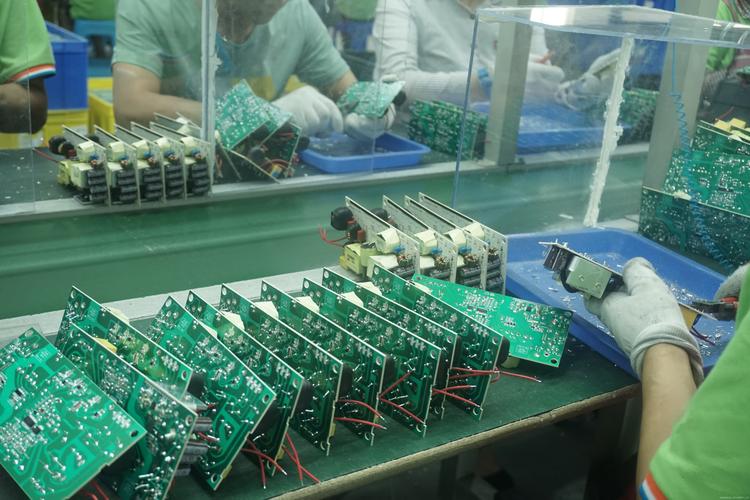 工厂流水线改造更换可编程逻辑控制器现场
选对可编程逻辑控制器,核心看三个容易忽略的细节
第一个细节,环境适应性。别拿商用级的PLC往工业车间塞,南方潮湿多尘的水泥厂、食品蒸煮车间,一定要选带三防涂层电路板的,哪怕贵个两三百,用个十年八年不出问题,摊下来真不贵。我早年在顺德见过一个酱料厂,图便宜用了没涂层的,不到一年电路板被腐蚀出绿毛,连烧两台,亏大了。
第二个细节,程序开放性。很多小众品牌为了绑住客户,编程软件独家就算了,还故意加密,你想改两行程序,必须找他们原厂,收你大几千编程费,不去还不行,别的工程师读不出程序。说白了就是绑架,谁碰谁头疼。
第三个细节,通讯兼容性。别买那种只有自己家独家协议的,一定要带主流的Modbus、Profinet这些通用协议,以后加设备、改线,随便接谁家的传感器触摸屏都不费劲。
问:做普通小型项目,选国产PLC还是进口的?
答:这问题真的问太多了。说实话现在一线国产品牌的性能早就能打了,普通包装流水线、小型冲床、仓储分拣完全够用,价格还能便宜一半左右,没必要硬追进口。但要是高精度多轴联动、或者要求24小时连续运行不能宕机的关键工序,该选进口成熟型号还是选,别拿自己的订单赌稳定性。
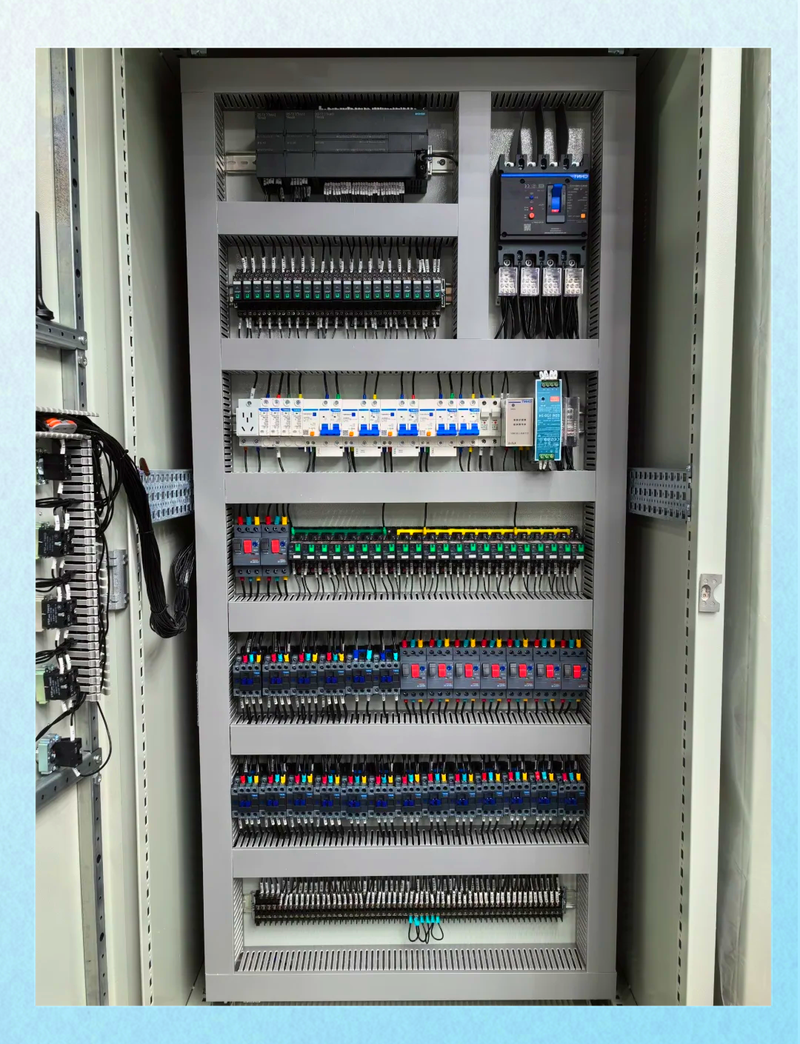 工业控制柜内安装好的可编程逻辑控制器实拍
老PLC维护的实用技巧,省不少钱
 老PLC维护的实用技巧,省不少钱
很多工厂里的老PLC,用了十几二十年,其实本身没坏,就是容易出程序丢失的问题。原来的内置锂电池亏电了,程序就没了,换电池还要拆PLC,弄不好就烧板子。其实有个小技巧,你可以把程序提前备份出来存在云端和本地两份,然后把内置锂电池改成外接的USB充电模块,不用拆PLC就能换电池,花几十块钱就能解决,比换整个PLC省几千几万都不止。
不过话说回来,很多人总觉得PLC越新越好,新型号功能多性能强,一定比老款好。我不这么看。刚出的新型号,很多bug没暴露出来,你拿去用就是当小白鼠。反而是卖了十来年的成熟老型号,经过无数工厂验证,稳定性不知道好多少。只要能买到原型号配件,我给老设备维护肯定优先选原型号,新型号动不动改接口改引脚定义,原来的端子都用不了,折腾死个人。
上次碰到长三角一个做光伏组件的工厂,为了凑厂家的新品推广优惠,把整条线用了五年的成熟PLC全换成刚出的新型号,结果装机之后才发现,新型号和原来的视觉检测模块兼容性有问题,时不时丢脉冲,排查了一周才找到问题,换也不是不换也不是,最后只能加转接板,前前后后耽误了半个月量产,损失多少钱就不用提了。
说白了,工控这行,稳定永远比花里胡哨的功能重要。可编程逻辑控制器就是设备的大脑,你不需要它有多聪明,只需要它天天转不宕机就行。那些花里胡哨的额外功能,你一年用不到一次,反而多了出问题的概率,有什么用?
干了二十年工控,最大的体会就是,选PLC和选合作伙伴一样,靠谱比什么都强。花里胡哨的没用,稳,就是最大的优点。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:搞了二十年工控,才懂可编程逻辑控制器不是随便换的
文章链接:https://zystgy.cn/a/60367