2026-09-26 03:19:44 作者:网编
分类:文章
做工业输送、液压系统的,没人没听过齿轮泵。
很多人觉得它是上世纪的老技术,早该被淘汰了。
真不是这么回事。
现在很多高粘度介质的输送工况,离了它还真玩不转。
老技术的新生命力,核心优势刚好戳中痛点
齿轮泵的原理说穿了不值钱,靠一对齿轮啮合时的容积变化,把介质从吸油侧推到压油侧。没有复杂的阀芯、柱塞结构,零件少得一只手数得过来。
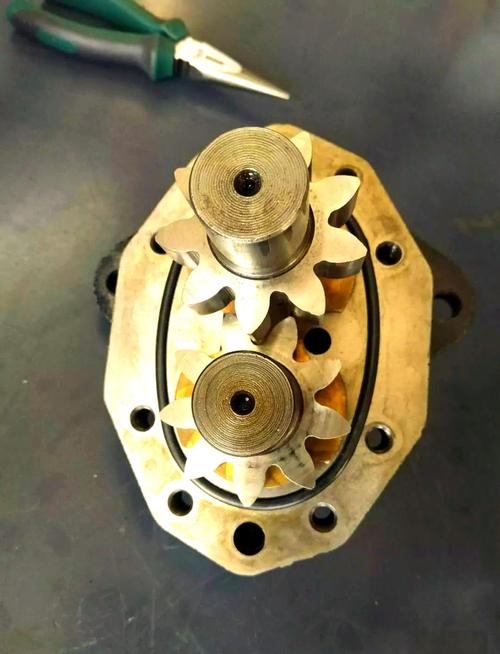 工业外啮合齿轮泵拆解实物图
说白了,结构简单就意味着便宜,好修,不容易坏。这对很多连续作业的工业生产线来说,太重要了。
你不会愿意因为一个泵坏了,停掉整条沥青线等配件吧?齿轮泵换个密封、换个轴承,半小时就能搞定,随便找个机修都能修。
问:现在柱塞泵、螺杆泵精度都比齿轮泵高,为什么不用它们来送高粘度介质?
答:真用不了。柱塞泵靠柱塞和缸体的间隙密封,介质粘度一高,流动性差,根本吸不进去,哪怕吸进去,流量也掉得离谱。螺杆泵倒是能送高粘度,但价格是齿轮泵的两三倍,加工精度要求高,坏了修起来比买新的便宜不了多少。齿轮泵刚好补上这个缺口:能啃高粘度,便宜耐造,维修方便。粘度越高,齿缝的泄漏反而越少,输出压力越稳,这不就是天生吃这碗饭的吗?
困油现象:齿轮泵躲不开的坑,怎么填才对
说到齿轮泵的毛病,绕不开困油。
为了保证齿轮泵的压油侧和吸油侧密封不串腔,齿轮啮合的重叠系数必须大于1,也就说,总会有一对齿轮留在啮合点,把一部分介质闭死在两个齿轮之间的闭死容积里。
齿轮转起来,这个闭死容积一会变小一会变大。容积变小,里面的介质被挤压,压力猛升,玩命挤泵壳、轴承;容积变大,压力又猛降,溶在介质里的气跑出来,产生汽蚀,震得整台泵嗡嗡响。
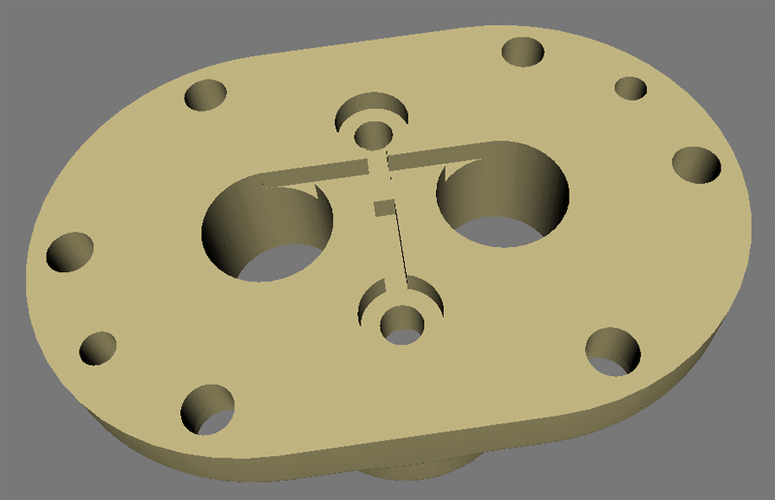 齿轮泵泵端盖卸荷槽加工实物图
问:我买的齿轮泵用了不到半年泵壳就裂了,轴承换了三次还是坏,是不是困油没解决?
答:十有八九是。很多小厂做齿轮泵,偷工减料在卸荷槽上做文章。卸荷槽就是在泵端盖上开两个槽,把闭死容积分别和吸油侧、压油侧连起来,把多余的介质导出去,压力降下来。槽开偏一毫米,位置不对,困油就解决不了。高压工况下,闭死容积的压力能冲到工作压力的三四倍,天天这么折腾,泵壳不裂才怪。
现在比较成熟的方案,除了开标准卸荷槽,斜齿齿轮泵和人字齿齿轮泵的困油现象本来就比直齿的轻很多,就是加工成本高一点,适合高压输出的工况,一分钱一分货的事。
选齿轮泵别踩这几个坑,真的亏不起
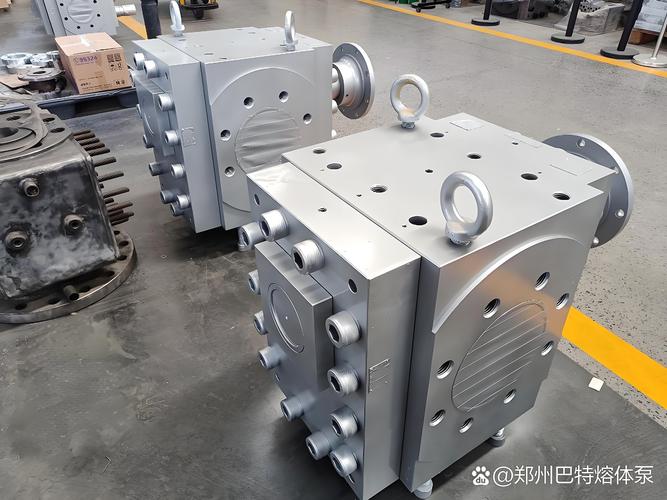 选齿轮泵别踩这几个坑,真的亏不起
做了十几年机械,见过太多在齿轮泵上栽跟头的。几个常见的坑,给大家列出来:
✅ 粘度和间隙别搞反
很多人以为高粘度介质流动性差,要把齿轮和泵体的间隙做大才对。刚好反过来。高粘度介质本身泄漏就少,间隙做大了反而会让多余的介质流回吸油侧,降低效率。低粘度介质才需要控制间隙,防止泄漏过多。选的时候一定要把你的介质粘度给到厂家,别自己瞎改参数。
✅ 材质匹配工况,别贪便宜也别乱升级
输送普通油类,耐磨铸铁足够用。要是输送带细小颗粒的介质,比如带杂质的树脂、矿浆,就得选铸钢或者堆焊硬质合金的齿轮泵,不然三个月就磨漏了。食品医药行业要不锈钢的,普通化工输送没必要硬上全不锈钢,多花一倍的钱,完全没必要。
✅ 转速别乱提
很多老板觉得流量不够,就把泵的转速往上调,以为转速越高流量越大。实话告诉你,高粘度介质下,转速太高,吸油侧的真空度会太高,介质来不及填满齿隙,直接汽蚀,用不了半年齿轮就被啃出坑,整台泵就废了。通常齿轮泵的允许最高转速是跟着粘度走的,粘度越高,转速就得越低,这个一定要按厂家给的参数来,别自作主张。
我之前接触过一个做改性沥青的老板,当时图便宜,比市场价低三万买了两台齿轮泵,结果三个月不到,先后断了两根轴,整条生产线停了七天,光是订单违约金就赔了二十多万,后来换了正规厂的泵,用到现在快五年了还没出过大问题。
工业设备这块,从来都是买的时候心疼,用起来省心。贪便宜买劣货,最后亏的是大钱。齿轮泵看着简单,门道真不少,别拿它不当回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:齿轮泵为啥能啃下高粘度介质这块硬骨头?
文章链接:https://zystgy.cn/a/60322