2026-09-19 13:04:44 作者:网编
分类:文章
很多加工厂的车间主管、采购找我问抛光工具的事,开口就是“最贵的给我来一批”。听得我头大。
钱多烧的?抛光这活,选对工具比选贵工具重要一万倍。
不同加工场景对应不同抛光工具,别乱买
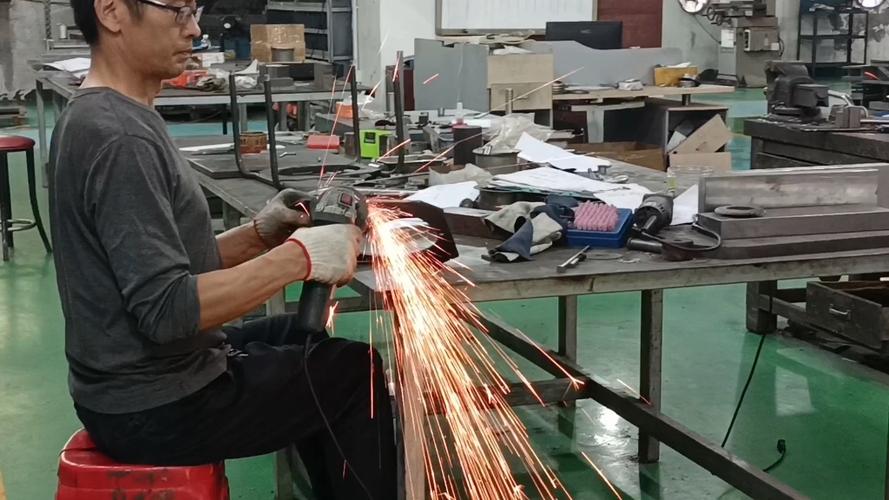 五金加工车间常用工业抛光工具摆放实拍
粗抛、半精抛、精抛,每个阶段用的抛光工具完全不一样。你要是拿精抛的羊毛轮去抛铸件飞边,用不了俩小时,轮就废了,活还没干出来。
常见的抛光工具按磨料结合方式分,就三大类:固结磨具类,比如抛光轮、金刚石抛光磨头,适合粗抛去余量;涂附磨具类,比如抛光砂带、抛光砂纸,适合半精抛,效率高;柔性磨具类,比如羊毛抛光盘、海绵抛块,适合最后出镜面,光亮度够。
问:国产抛光工具和进口品牌比,质量差很多吗?
答:放在十年前,我肯定劝你预算够就上进口。那时候国产磨料粒度控制差,掉砂、寿命短,同一块工件,进口抛一遍能用8小时,国产三个小时就磨穿了。现在真不一样了。国内头部磨具厂的工艺上来了,微米级的粒度筛选都做的很稳,普通工业加工用,不管是寿命还是抛光效果,和进口差不了10%,价格能砍半还多。除非你做航天精密部件、光学镜片这种级别的加工,否则真没必要花那个冤枉钱。
90%的工厂都踩过的抛光工具选型坑
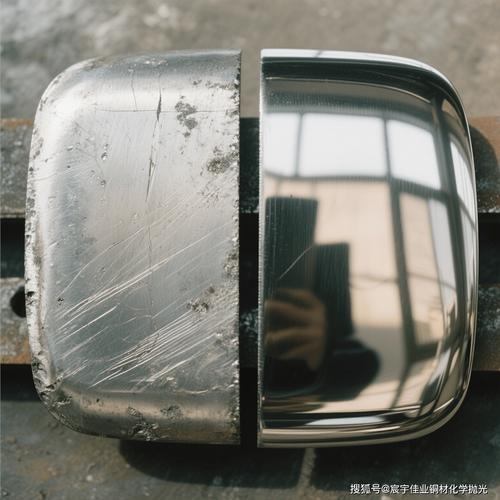 错误选用抛光工具导致工件表面划痕报废实拍
💡 坑1:盲目追求高目数
很多人觉得,目数越高,抛出来越亮,直接第一步就上2000目。结果呢?磨料太细,根本去不动余量,半天刮不掉一毫米的余量,效率直接掉70%,磨耗还翻几倍。正确的逻辑是粗抛用低目数去余量,半精抛中目数修面,最后高目数出光,一步都不能少。
❗ 坑2:不看工件硬度选磨料
抛淬火硬度HRC50以上的模具钢,你用碳化硅磨料的抛光工具?不出半天,磨头就被磨平了,根本不吃料。必须换金刚石或者棕刚玉的,硬度够,耐磨,才能啃得动硬料。抛软铝、铜这些,反而要用软一点的结合剂,不然容易把工件表面划出深痕,抛不掉。
✅ 坑3:自动化线凑合用手工抛光工具
很多工厂上了机械手抛光,为了省钱,直接拿市面上卖的手工抛光轮装上就用。结果呢?动平衡不对,高速一转,机械手抖得像筛子,抛出来的工件一会亮一会暗,一致性差到离谱,最后还得返工手工修,省的那点工具钱,不够付返工人工的。
问:自动化抛光线选抛光工具,最核心的要求是什么?
答:就两点,记住就行。第一是动平衡精度,必须要做G2.5级以上的动平衡校正,不然高速旋转的震动不仅伤机械手主轴,还根本抛不出合格的面。第二是整批工具的一致性,磨料硬度、粒度的偏差不能超过5%,不然你这批调好了参数,下一批工具来,抛出来直接发乌,天天调参数,产能上不去。
近年值得关注的新型抛光工具
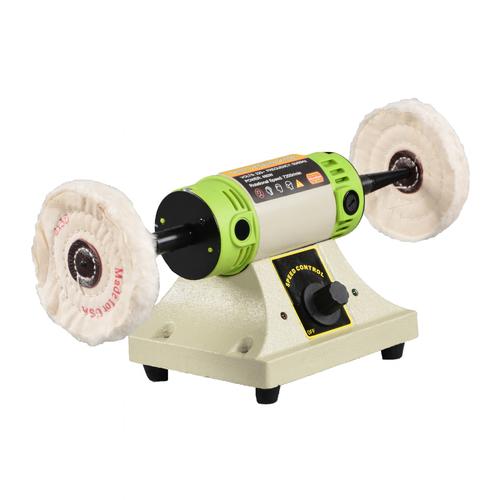 近年值得关注的新型抛光工具
说实话,这两年抛光工具的迭代挺快,不少新东西真的能提效,不是厂商吹出来的智商税。
比如陶瓷结合剂金刚石抛光工具,原来树脂结合剂的抛陶瓷、碳化钨这种硬脆材料,不到一天就得换,陶瓷结合剂的寿命能翻3倍,散热还快,不容易烧伤工件表面,适合精密加工。
还有带开放孔隙的柔性抛光块,抛汽车模具、卫浴异形工件这种复杂曲面,能顺着曲面变形,贴合度比传统羊毛轮好太多,原来一个模具抛3小时,现在一个多小时就能搞定,我接触过的模具厂用了都喊香。
不过话说回来,新工具也不是适合所有场景。如果你就是抛普通的五金标准件,走批量,那传统的帆布抛光轮加抛光膏就够好用了,成本还低,犯不着换几百块一个的新型抛头,对吧?
哪有什么万能抛光工具。适合你自己的加工场景、工件要求,能帮你省成本提效率的,就是好工具。拿不准的话,先买一两个样回来试抛,比你听十场宣讲都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业抛光工具选型避坑:从现场实操出来的干货总结
文章链接:https://zystgy.cn/a/59805