2026-09-19 11:16:37 作者:网编
分类:文章
很多刚入行的机加工新人,上来就吐槽工业砂轮质量差,磨不了几个工件就磨不动、开裂。
问你一句,真的是砂轮质量差吗?
我见过太多人,拿着磨淬火钢的砂轮磨铝,拿着粗磨的砂轮磨精刀,最后锅全甩给砂轮。
别只看硬度,结合剂才是工业砂轮选型的核心
说实话,90%的人选工业砂轮,只看标注的硬度、尺寸,问他什么结合剂,一概不知道。
这就是第一个大坑。
现在主流工业砂轮用三种结合剂:陶瓷、树脂、橡胶。三种的应用场景天差地别。
陶瓷结合剂耐温耐腐,气孔率高,自锐性好,干磨、磨硬材料、刃磨刀具都用它,缺点就是脆性大,不能受大冲击。
树脂结合剂强度高,有一定弹性,适合荒磨、切断,还有湿磨,缺点就是不耐高温,磨太久容易变形。
橡胶结合剂弹性更好,气孔细,磨出来光洁度高,一般用来做无心磨的导轮,或者抛光精磨,价格也最贵。
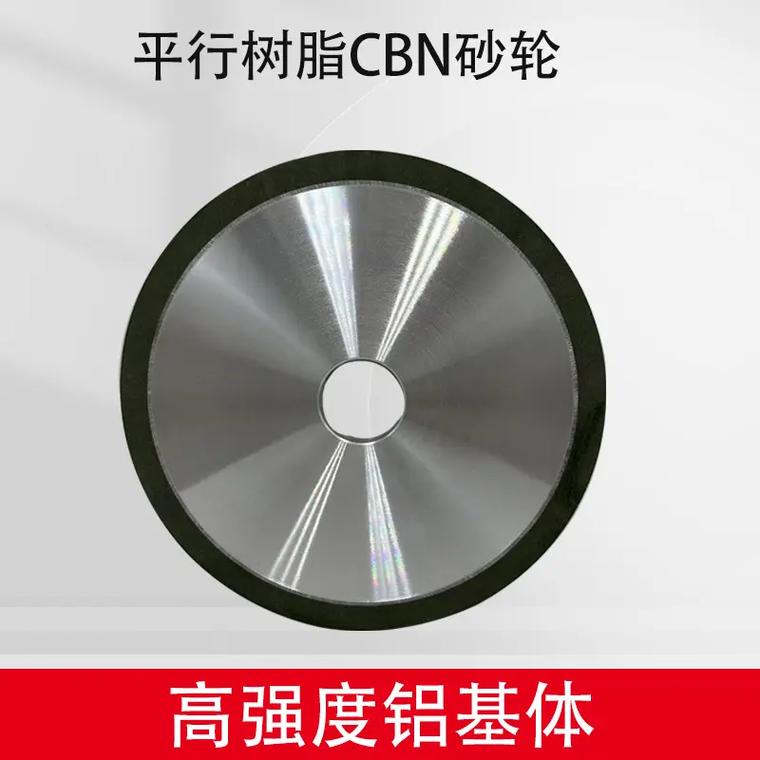 不同结合剂工业砂轮截面对比图
问:同样粒度硬度的工业砂轮,为啥陶瓷结合剂看起来比树脂的损耗快?
答:这是正常现象。陶瓷结合剂自锐性好,磨粒磨钝了会自动脱落,露出新的锋利磨粒,所以表面看起来掉砂多、损耗快,但整个磨削过程一直保持锋利,不会堵屑。树脂结合剂结合强度高,磨钝了掉不下来,很容易堵屑发热,看起来没怎么掉砂,其实早就磨不动了,一不小心就烧伤工件,整个砂轮等于报废。
你说哪个损耗更大?
粒度不是越细越好,适配工序才对
很多人追求磨出来工件亮,就拼命选细粒度的工业砂轮,结果就是磨不动、发热、工件退火,废了。
粒度选多大,完全看你干什么活:粗磨去余量,选36#到60#;半精磨去划痕,选60#到100#;精磨抛光,才需要120#以上的细粒度。
你粗磨开刃用200#,磨一小时都去不掉多少余量,耽误工期不说,砂轮堵得死死的,直接废了。
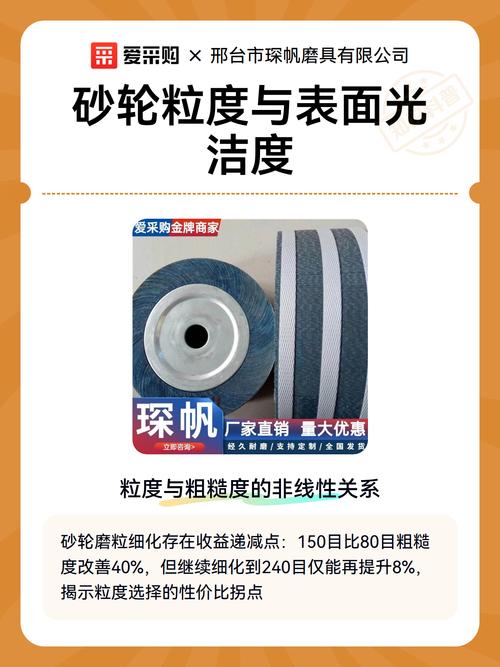 不同粒度工业砂轮打磨工件表面对比图
问:我日常磨高速钢铣刀、车刀,选多大粒度的工业砂轮合适?
答:分两步走,粗开刃用46#到60#,快出型了换80#到120#修刃口就足够。真没必要上200#以上的,细粒度磨起来发热量大,高速钢温度超过600度就会退火,刃口硬度掉下来,切两个工件就崩,你磨再亮有什么用?
不少卖砂轮的就忽悠新手买细粒度,说磨出来好看,赚的钱更多,坑死人。
存放安装不当,再好的工业砂轮也活不长
 存放安装不当,再好的工业砂轮也活不长
很多人买了几千块的好砂轮,随便扔车间角落,要么靠在墙根竖放,要么放在潮湿的地方,拿出来用的时候才发现出问题。
给你说几个一定要记的点:
✅ 树脂工业砂轮怕潮,受潮之后结合剂强度会下降,开起来很容易开裂,保质期一般3年,超过3年哪怕没拆封也别用。
❗ 陶瓷工业砂轮不能竖放靠墙角,放久了会变形,安装之后怎么调平衡都抖,磨出来工件全是抖纹,直接废。必须平放垫整齐。
💡 新工业砂轮安装之后,一定要空转3分钟再干活,别嫌麻烦,砂轮有暗伤的话,空转飞出来比打到工件上强一万倍。
说实话,我刚入行的时候,见过一个老师傅拿了一块存放了五年的树脂切割砂轮切钢管,一开机器砂轮直接碎了,碎片飞出去打在防护板上,那声音,现在想起来都后怕。
不过话说回来,工业砂轮这东西,看起来不起眼,却是机加工里最影响成品质量的小东西。你磨床几十万买的,刀具几万块配的,最后因为一块几十块的砂轮选错,全白搭。
多试几次,记下来什么活配什么砂轮,比你天天吐槽砂轮质量差有用多了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业砂轮选型避坑:30年机加工老师傅的干货总结
文章链接:https://zystgy.cn/a/59801