选铣刀不是越贵越好,核心看三个匹配
很多老板进货,只看品牌和价格,进口刀一定好,越贵越对?真不是。选铣刀第一件事,就是匹配你的工况,不对口,进口刀用得还不如国产合适刀。
第一个是材质匹配。加工淬火HRC55以上的模具钢,你拿普通高速钢铣刀上去,转三圈刃就没了。加工高硅铝或者碳纤维复合材料,你拿硬质合金刀干,用不了多久就粘刀磨损,换金刚石涂层的硬质合金铣刀,寿命能翻五六倍。
别迷信厚涂层。很多人觉得涂层越厚刀越好,实际上不同涂层对应不同场景:TiAlN涂层适合高温干切,加工钢件靠谱;TiCN涂层硬度高更耐磨,适合粗加工;非晶涂层加工铝铜不粘刀,顺手得很。
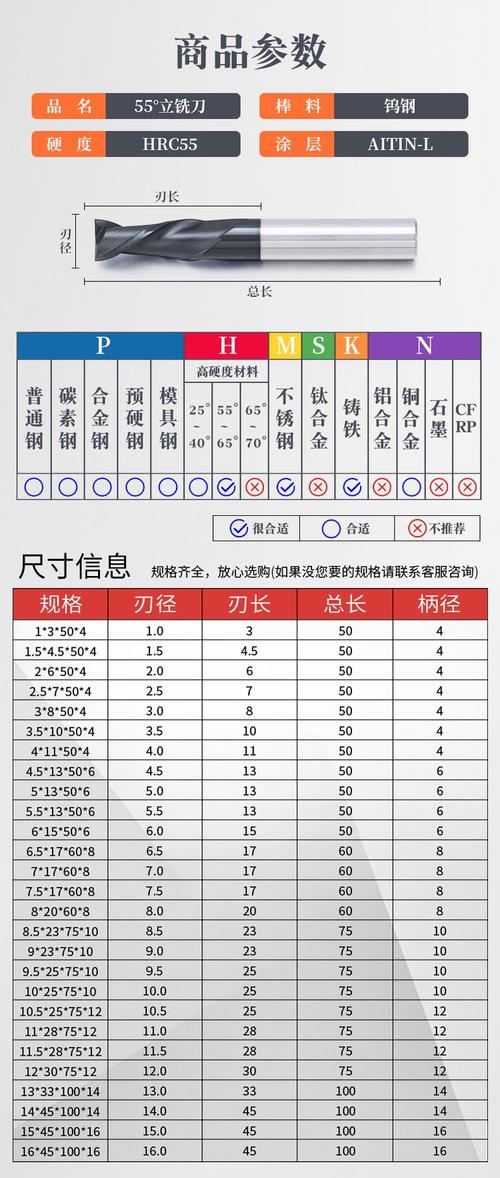
第二个是刃数匹配。新手最爱犯的错:觉得刃越多刀越好,加工软铝也拿四刃刀上,结果排屑空间太小,切屑全堵在槽里,分分钟就崩刃。
记住:加工铝、铜这类软金属,两刃铣刀的排屑空间大,不容易堵,就是最好的选择。加工硬钢、模具这类,才要四刃六刃,刚性好进给快,精度也高。
第三个是夹持匹配。我见过太多冤大头,买了几千块的进口铣刀,用那种精度差的便宜ER夹头,柄上沾了铁屑也不擦,装完之后跳动快0.1mm,铣刀寿命直接砍一半都不止,最后还骂刀质量差。
延长铣刀寿命的5个没人教你的实战细节
💡 装刀前一定要用气枪吹干净夹头和刀柄,沾了铁屑渣滓必须清干净,就这一步,能减少80%的非正常偏磨。 ❗ 装刀伸出长度能短就短,只要不撞刀,能短一毫米就短一毫米,刚性直接上去,颤振少了,寿命涨三分之一都有可能。 ✅ 切削参数别死套样本,粗铣留余量的时候,转速可以降一点,进给别省。很多人反过来,转速拉满进给开很小,铣刀一直干磨高温,不坏才怪。 💡 冷却一定要对准切削点,外冷冲不到就改内冷,别心疼那点冷却液钱,一把好铣刀大几百,坏一把顶你十桶冷却液。 💡 换班停机的时候,别把铣刀一直插在工件里,容易腐蚀刃口,尤其是用乳化液冷却的,过夜一定要退出来擦干净。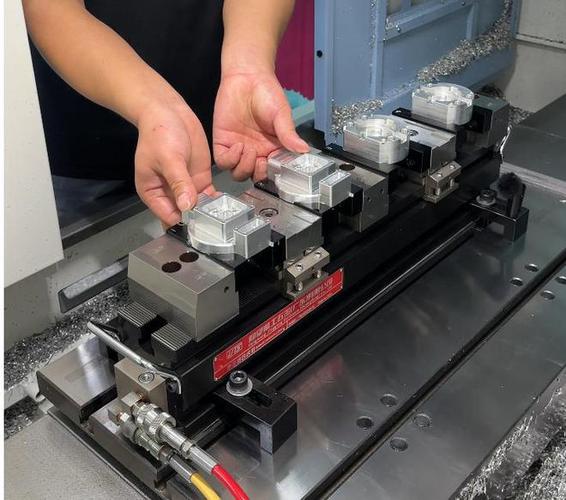
铣刀崩刃偏磨,先别扔,大部分都能救
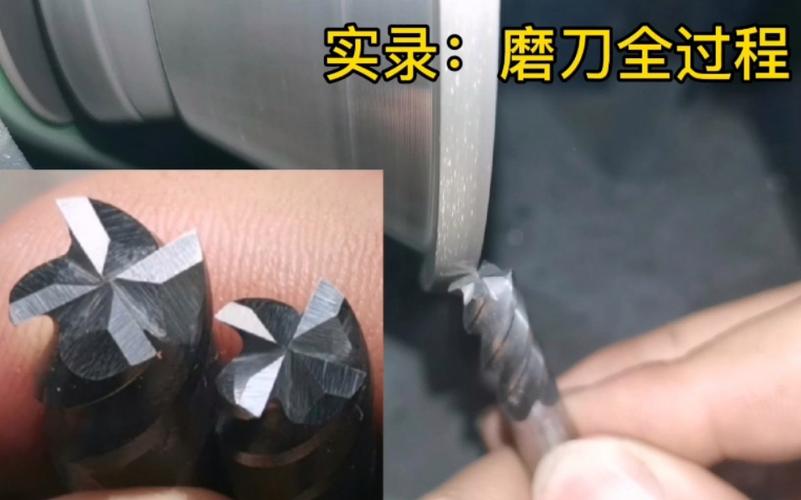
很多加工厂的习惯,只要铣刀有点崩刃,直接扔废料堆。说实话,太浪费了。
只要崩口不超过两个刃,崩的长度不超过0.5mm,拿去专业的刀具刃磨厂磨一遍,切削性能能恢复到新刀的八成以上,刃磨成本才不到新刀的三分之一。我认识一个汽配加工厂的老板,原来每个月扔三百多把铣刀,现在分类能磨就磨,每个月光刀具成本降了四千多,一年下来小五万,够给工人发两个月奖金了,这不香吗?
不过话说回来,也不是所有刀都值得磨,那种十几块一把的小直径铣刀,磨的人工费都比买新刀贵,那直接扔也不心疼。
还有,如果你的铣刀老是偏磨,同一把刀只有一边坏得快,别先骂刀质量差,先检查你的主轴跳动,再看看夹头是不是磨坏了,很多时候是设备的问题,你换多少新刀都是一样坏,白扔钱。
干机加工,赚的就是细节钱,铣刀这点事儿看起来小,搞懂了,一年下来省出来的就是纯利润。