2026-09-19 07:16:39 作者:网编
分类:文章
干了十几年工业自动化集成,见过太多工厂,产线前面装的全是先进设备,每分钟出百八十件货,到末端码垛全靠工人扛,一个月下来招工成本涨了三成,工人还留不住。
说实话,这钱花的真冤。
高位码垛不是什么新东西,但真能用对的工厂,一半都不到。
高位码垛到底适合哪些生产场景?别乱跟风上
很多人觉得高位码垛就是堆的高,赚个空间差价,其实没说到点子上。
高位码垛的核心优势,是它的垛机升降行程足够大,最终完成的整垛高度普遍能到3米以上,刚好匹配标准集装箱、货运高栏车的内空高度,不用二次翻垛,直接装车走人。
哪些场景用它性价比最高?我整理了几个常见的:
– 袋装化工原料、粮食饲料,整袋重量20kg-50kg,日均产量稳定在百吨以上
– 箱装快消品、食品饮料,每天出几千上万箱,对节拍要求高
– 桶装涂料、润滑油,桶身圆形易打滑,人工码垛效率低还容易塌垛
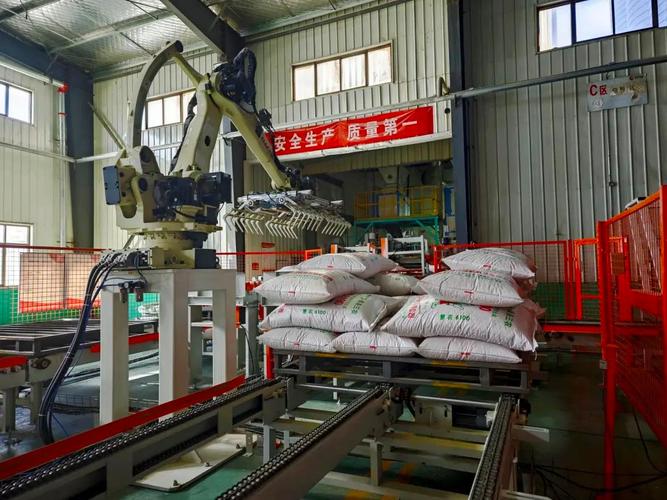 饲料加工厂高位码垛现场作业图
问:低位码垛价格更便宜,为啥非要选高位码垛?
答:差就差在最终的整垛高度。低位码垛码完最高也就一米八,装集装箱的时候,要么空出一半舱位浪费运费,要么就得找工人二次翻垛码高,一趟车下来人工多花大几百,一个月跑一百车就是几万,不到半年就能填上高位码垛比低位码垛多花的设备钱。而且高位码垛整体占地面积更小,对厂房面积紧张的中小工厂来说,这点太香了。
高位码垛选型必看的三个核心指标
别听销售上来就吹自己家设备精度多高速度多快,你得先抓三个核心,错不了。
第一个,负载和节拍一定要匹配你的产线。你的产线每分钟出12袋50kg的原料,就别买每分钟10袋的,卡节拍分分钟让整条产线降速,也没必要花大价钱买每分钟20袋的,纯纯浪费成本。哦对了,负载一定要留15%左右的余量,你常年码50kg的袋子,就选额定负载60kg的,长期跑不容易坏,能多省好几年的维护钱。
第二个,垛型切换能力要匹配你的产品结构。如果你经常换产品换垛型,接不同客户的订单,就得选带自动换垛功能的,触摸屏一键切换,十秒钟搞定。千万别选那种要换定位块手动调的,换一次垛型半小时,小批量多品种的工厂能把工人熬疯。
问:我是旧厂房改造,能不能装高位码垛?有什么特殊要求吗?
答:只要满足两个条件,基本都能装。第一是厂房横梁高度在4米以上,够高位码垛的升降空间就行;第二是安装位置的地面承重能到每平米2吨,毕竟码满一垛原料也有一两吨重。高位码垛是直接地面安装,不像高架码垛要固定在厂房横梁上,改造难度很低,唯一要注意的就是提前核对产线出料口的高度,和码垛机输送机对齐,差个十几公分集成商调一下机架就能解决,不是什么大问题。
第三个,核心配件的质量直接决定维护成本。很多小厂卖的设备便宜十几万,用的是普通气缸和杂牌伺服,用个一年半载定位就歪了,堆出来的垛歪歪扭扭说塌就塌,换一次核心零件大几千,算下来一年维护费就顶得上买个好配件的钱。说实话,不如一开始多花万把块买一线品牌的核心配件,三年下来省的维护钱都够添半台设备了。
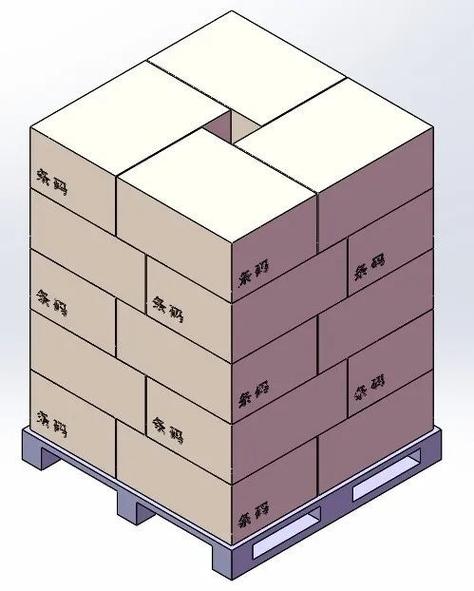 高位码垛码放箱装饮料成品垛型图
用了高位码垛,工厂一年能省多少钱?算笔实在账
上个月刚跟进完山东一家配合饲料厂的改造,原来他们两班倒,四个工人专门做码垛,一个工人一月工资六千包吃住,一个月光码垛的人工成本就是三万,一年三十六万。换了一套带自动托盘库的高位码垛,整套下来才二十二万,不到八个月就回本了。
而且工人不用天天搬几十公斤的袋子,再也不用天天贴招工启事,车间的工伤事故直接降为零,光稳工这一块,一年又能省几万的招工成本。
很多老板担心操作难,老工人学不会。其实现在的高位码垛都是可视化触摸屏操作,换垛型点点屏幕就行,普通工人跟着学半天就能上手,根本不用专门招技术工。
不过话说回来,也不是所有工厂都适合上。比如你一天就出几百袋,单班产量不到十吨,那其实人工更划算,毕竟设备也要折旧也要耗电对吧?
但只要你单班产量稳定超过二十吨,长期开工,高位码垛绝对是稳赚不赔的投资。我见过最夸张的一家珠三角电子厂,原来六个工人两班倒码包装箱,换了高位码垛之后,只需要一个工人隔几个小时换一次空托盘,一天开十二个小时都不累,省下来的人工钱,每年都能买一台新设备。
产线末端的自动化,是太多工厂最容易忽略的降本点,与其天天愁招工难留工难,不如咬咬牙选一套适配的高位码垛,一了百了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高位码垛:怎么避开选型坑,适配你的生产线
文章链接:https://zystgy.cn/a/59792