2026-09-19 01:33:53 作者:网编
分类:文章
干注塑这行的,谁没踩过模具的坑?刚开模的时候打得顺顺的,三个月下来飞边越来越大,尺寸偏到离谱,修来修去最后只能重开。几十万打了水漂。
为什么你的注塑模具寿命比同行短一半?
很多工厂把注塑模具当用完就扔的消耗品,干完活往仓库角落一扔,下次生产拿出来吹吹灰就上机。能撑到寿命终点才怪。
80%的注塑模具提前报废,根本不是生产中的正常磨损,全是日常保养不到位堆出来的问题。冷却水路结垢堵了,模温降不下来,打出来的产品顶出就变形,长期模温不均还会导致型腔开裂。顶针滑块缺油卡死,硬顶直接拉烂产品和模具本身。存放的时候没做好防锈,放两个月型腔长一层锈,抛完光尺寸也回不去了。
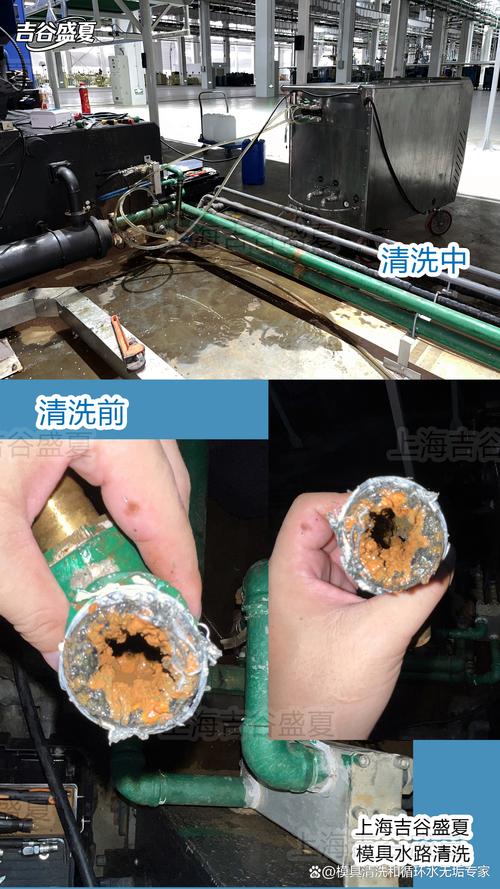 工厂拆解后注塑模具冷却水路结垢实拍图
问:日常保养不就是下班擦擦型腔抹点油吗,还有啥讲究?
答:擦擦油那叫走个过场,真能延长寿命的日常保养,每次下机15分钟就能做完三件事:第一清干净型腔、分型面的残料飞边,别留硬料在缝里,合模一次压一次就压出痕了;第二给导柱导套、顶针滑块重新打耐高温的润滑脂,别用普通黄油,高温下会碳化变硬,反而磨坏配合面;第三通半分钟带水垢抑制剂的水,把冷却水路的残留料渣冲出来,别等堵死了再通。就这三件事,坚持下来,模具寿命最少拉长三分之一。
我见过一家做电子外壳的工厂,之前二十套模具换着用,每年最少重开3套,后来管生产的主管改了保养流程,现在两年才重开一套,一年省了小一百万。真的是捡钱。
不同类型注塑模具的保养核心要点
不是所有注塑模具的保养方法都一样,得看你打什么料,做什么产品,分情况来。
✅ 做透明光学产品的注塑模具:
绝对不能用钢刷、砂纸清残料,只能用铜刷或者尼龙刷,型腔刮出哪怕一丝划痕,打出来的透明镜片、透明罩全是瑕疵,直接报废。抛光一次就得大几千,够做半年保养了。
✅ 打玻纤增强料的注塑模具:
玻纤硬度高,每射一枪都在磨型腔表面,损耗速度是普通塑料的三倍以上。除了日常清料抹油,每周都得拆开检查型腔有没有拉伤,只要出了细痕,赶紧补涂层,哪怕做个便宜的氮化层,也比磨穿了重新镶件便宜。
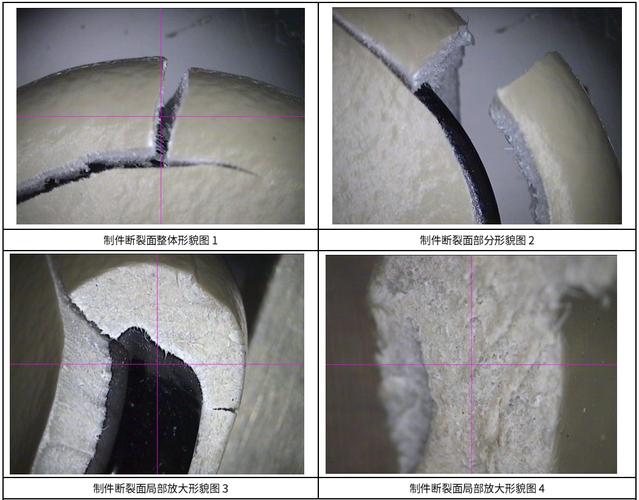 玻纤料注塑模具型腔拉伤与修复后对比图
问:停产超过一周的注塑模具,怎么存放才不会生锈?
答:说个行业内很少外传的小技巧,别光抹一层防锈油就完了。抹完油之后,型腔里面放两包干燥剂,再用加厚防锈膜整个裹紧封死,尤其是南方梅雨季节,湿度大,不然哪怕你抹三层进口防锈油,半个月就能长出霉斑,抛都抛不掉。要是停产超过三个月,每隔两个月得拿出来擦一次重新封,别嫌麻烦,等锈了再救,成本高十倍。
✅ 小批量试模用的简易注塑模具:
这种模具本来就只打几千几万模,不用花大功夫保养,打完清干净残料抹上油放好就行,不用投入太多成本,怎么省怎么来。
算一笔你从来没算过的保养账
 算一笔你从来没算过的保养账
很多老板一提到给注塑模具做保养,第一反应就是费人工费时间,不划算。我给你算笔明账。
一套量产用的汽车内饰注塑模具,造价大概80万,正常保养能用到40万模次,不保养最多15万模次就报废。算下来,正常保养每模次的模具成本是2块钱,不保养就是5块多,每台车三个内饰件,一台车就多了近10块钱成本,一年卖十万台车就是一百万的额外成本,这还不算模具坏了停线修的产能损失。
批量量产注塑模具的保养,本质是摊低单件产品的生产成本,根本不是额外开支.
说实话,我见过不少中小工厂,每年修模重开的预算,超出去年初计划一倍还多,全是之前偷的那点懒攒出来的烂摊子。
不过话说回来,也不是所有模具都值得下大功夫保养,试模模、订单量几千的小单模,随便造就行,别把钱砸在没用的地方。就像你不会给共享单车做定期全车保养一样,分清楚什么是吃饭的家伙,什么是一次性工具。
现在很多工厂上了全自动化注塑生产线,模具一上机连转大半个月不停,更得做预判保养,别等出问题了再停线,停线八个小时损失的产能,都够你做三个月的模具保养了。
很多人说做制造业利润薄,其实利润就藏在这些没人在意的小地方,你把注塑模具保养做好了,比你接十个小单赚的都多。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:注塑模具保养:被多数工厂忽略的隐形利润点
文章链接:https://zystgy.cn/a/59779