2026-09-19 00:38:42 作者:网编
分类:文章
我干这行快三十年了,见过的模具从最早手摇铣床刨出来的,到现在五轴联动加工中心干出来的,变的是设备,不变的那点道理——模具制造,差一丝就是废品。
为什么很多国产模具制造卡就卡在最后0.01mm?
现在的数控加工精度早就能做到0.005mm以内了,为啥很多厂做出来的模具,装配完试模就是不合格?
很多人把锅甩给设备,说我买不起几百万的进口机床,所以做不出高精度模具。
真不是这么回事。
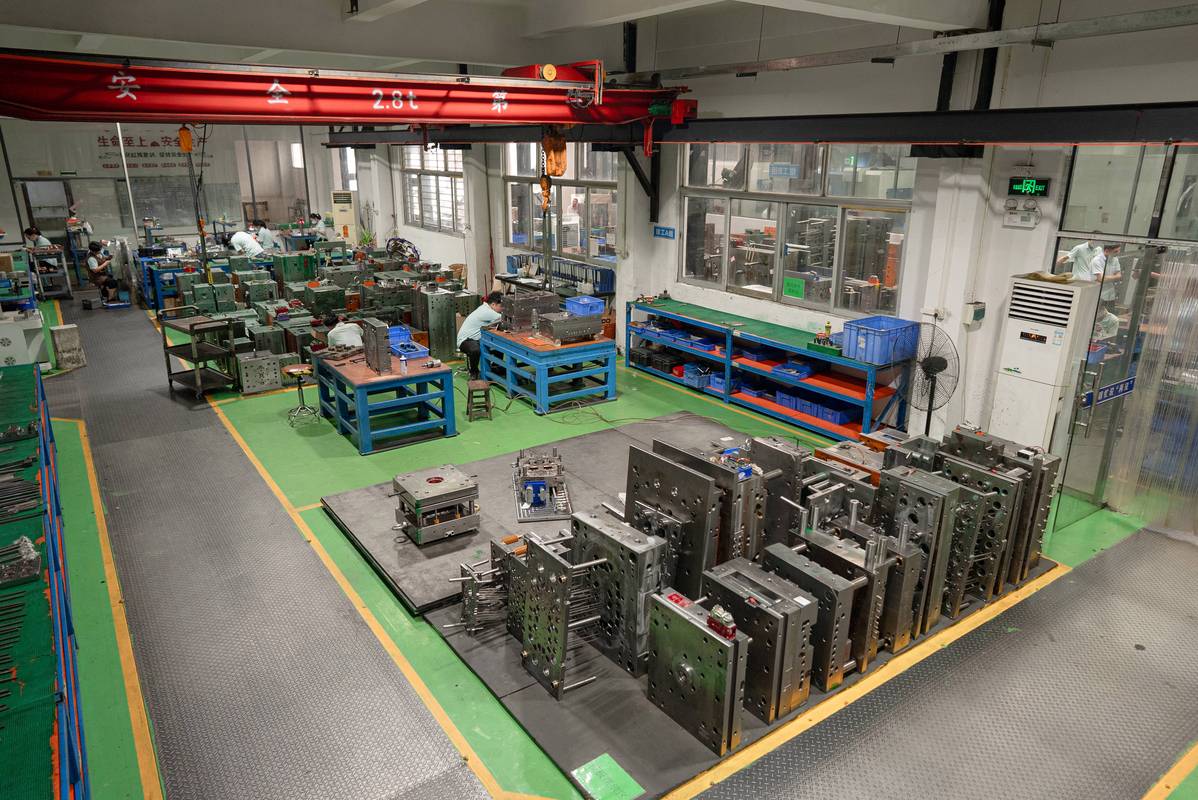 高精度模具制造加工车间现场
很多小厂咬着牙花几百万上了顶尖的五轴加工中心,却把钳工的工资压到比普工高不了一千块,招进来的都是刚毕业的小孩,干两年就走,根本攒不住好手。觉得机器都干完了,钳工就是打打下手拧拧螺丝。错得离谱。
问:现在五轴联动都普及了,模具钳工真的还有不可替代的作用吗?
答:当然有。机器能加工出符合公差的单个零件,却解决不了装配后的应力变形、配合间隙。你机床干出来的每个单件都合格,拼在一起经过试模升温、合模受力,误差攒一攒就刚好超出客户要求那一丝,这一丝的差距,只能靠钳工手里的油石一点点刮研、一点点找回来,目前没有任何一台机器能替代这个过程。
上个月去东莞一家汽配厂,他们给新车型做保险杠模具,开模试了三次,总有一条两微米的飞边,找了三个服务商调不好,再晚交付就要赔客户十几万违约金。最后托人找了个干了四十年的老钳工,带了三块不同粒度的油石,在模腔边上磨了三个小时,再试模,飞边没了。
老钳工收了两万块。
真的值。
模具制造里最容易踩的隐形大坑:内应力释放
干模具的,十个新手有八个踩过这个坑。
拿了钢材,下料,粗加工,直接上精加工,做好抛光交付,结果客户用了不到三个月,模腔变形,零件尺寸超差,退回来直接废了,几十万打了水漂。
说实话,这真不是钢材的错,也不是机床的错,是你工艺顺序错了。
钢材从锻造出厂,本身就带着内应力,粗加工一刀切掉了你一半的材料,原来的应力平衡被打破,会重新分布,这个过程不会在加工台上完成,最少要几天才会稳定。正规的模具制造流程,粗加工完必须做去应力处理,要么退火,要么自然放置时效,之后再做精加工,才能保证加工完的尺寸不会自己跑。
问:自然时效和去应力退火哪个效果更好?成本差多少?
答:做百公斤以上的大型模具,自然时效的效果其实更好,放一个月,应力释放得更均匀,就是占仓库压资金,对小厂来说现金流压力大。去应力退火更快,两三天就能出炉,成本大概只占模具总成本的2%到5%,说实话,这个钱真不能省。
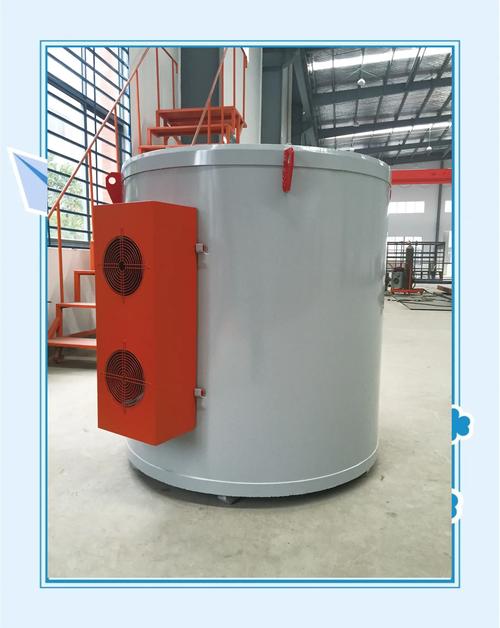 模具制造钢材去应力退火处理炉
不过话说回来,我见过太多老板算不清这笔账,觉得晚出货一天少赚一天的钱,省了几千块的退火钱,加快半个月交付,最后模具变形砸了招牌,亏几十万都打不住。
模具是要给客户生产几十万上百万件产品的,不是一锤子买卖,你做的模具能用十年,客户下次有单第一个想到你,你做的模具用半年就坏,下次连门都不让你进。
中小厂做模具制造怎么抢高端单?抓好三件事就够
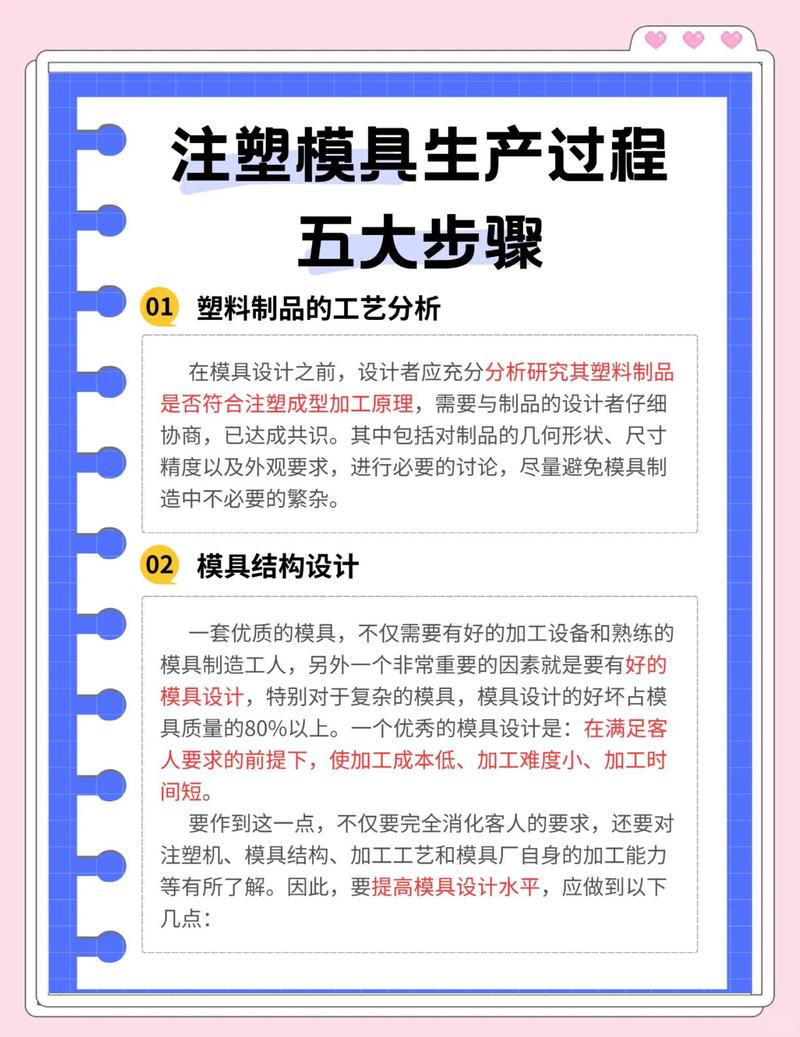 中小厂做模具制造怎么抢高端单?抓好三件事就够
很多小厂老板天天抱怨,高端订单都被大厂抢了,我们只能做低价低质的烂单,其实真不是。
我认识浙江台州一个小模具厂,一共才二十多个人,专做医疗耗材的精密模具,报价比同行高15%,订单还排到半年后,核心就是抓住了三件事:
✅ 原材料绝不偷换。客户要进口DC53,就绝不拿山寨料充数,算下来成本差不了几个点,却换来了客户百分百的信任。
❗ 公差绝不含糊。接单的时候就把所有精度要求写进合同,做不到就直说,绝不接了单再偷改公差,最后扯皮。
💡 给老钳工配好工具。别让老师傅拿二十年的旧油石磨高精度模,一套好的金刚石磨头也就几千块,出活快一倍,精度高好几个等级,这笔投入赚得回来。
干模具这行,真的急不来。你想赚快钱,偷工减料,一次两次就没了活路。你肯抠那0.01毫米的细节,肯把该做的工艺一步不差做完,客户自然会找上门。
珠三角长三角转一圈就知道,活得久、活得舒服的模具厂,没有一个是靠打价格战偷工减料发家的。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:模具制造:为什么说精度是砸出来也是磨出来的?
文章链接:https://zystgy.cn/a/59777