2026-09-18 23:27:49 作者:网编
分类:文章
你有没有见过整条生产线紧急停摆,一帮维修工程师围着设备查了大半天,最后发现坏的就是一块几块钱的工业弹簧夹?
这种事我见得太多了。
工业生产里,大家都盯着伺服电机、工控面板这些大件,没人会把小小的弹簧夹当回事。可偏偏就是这种不起眼的小零件,一出问题就是大麻烦。
为什么工业弹簧夹是装配环节的隐形关键
工业弹簧夹本质是一种开口型弹性锁紧元件,靠自身的弹性变形抱紧轴面,给套在轴上的零件提供轴向锁紧力。和传统的锁紧方式比,它的优势太突出。
不需要在轴上加工定位沟槽,省了一道加工工序,降了加工成本,还避免了开沟槽带来的应力集中问题。拆装快,零件需要调整位置的时候,松开就能挪,挪完夹紧就能用,比锁紧螺母省出至少三分之一的轴向空间,特别适合紧凑结构的设计。
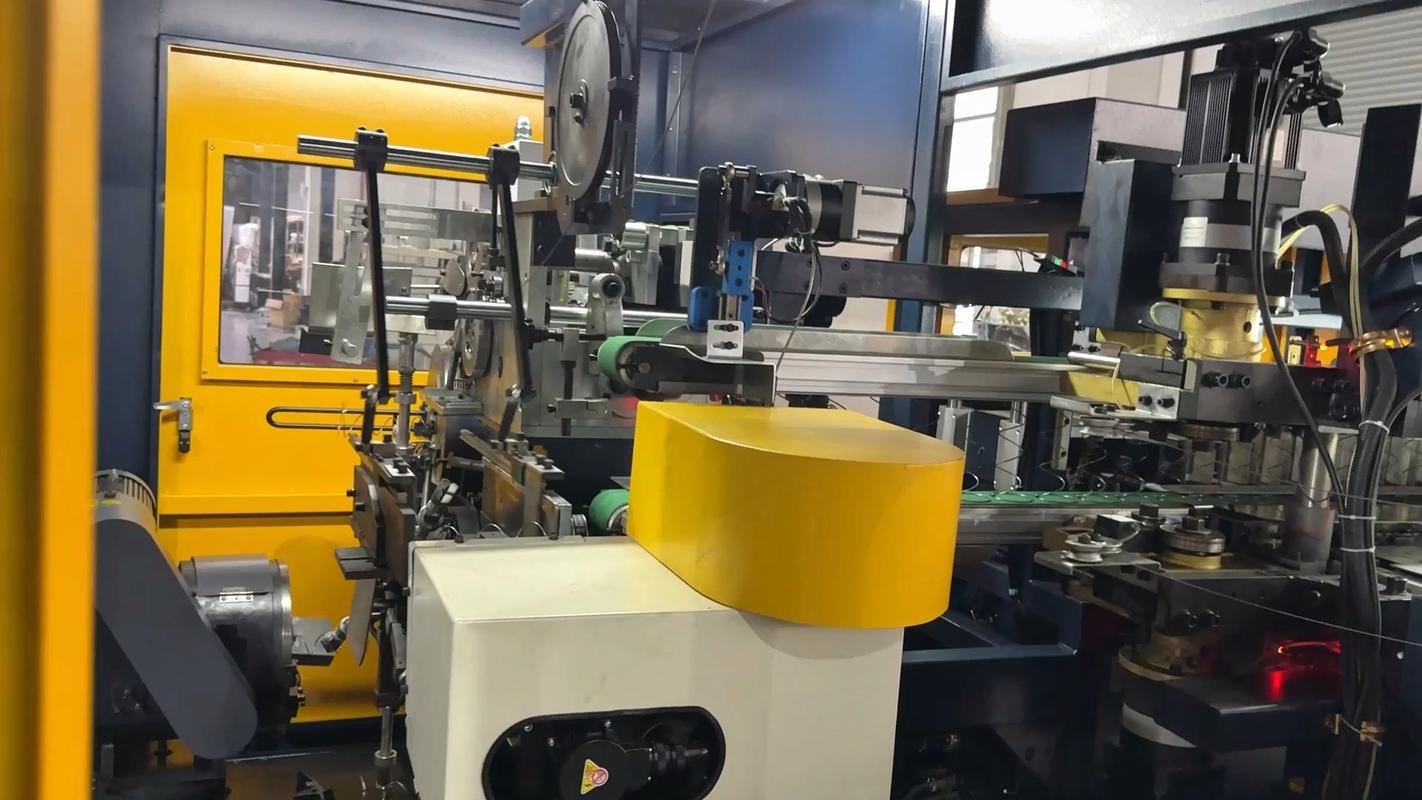 自动化生产线装配工位的工业弹簧夹应用场景
问:工业弹簧夹和常见的弹性挡圈到底有什么区别?
答:很多干了五六年的机械工程师都分不清楚。弹性挡圈大多要卡进轴的预加工沟槽里,主要承受很小的轴向力,本身不提供均匀的抱紧力,松脱风险高,换件的时候还容易弹飞,找都找不到。工业弹簧夹是整个贴合轴面抱紧,夹紧力均匀分布在整个接触面上,高频震动工况下也不容易松脱,同尺寸下能承受的轴向载荷是弹性挡圈的两到三倍,还不用开槽,对轴的强度没影响。
不过话说回来,不是所有场景都能用工业弹簧夹,它适合需要经常调整、有高频震动、轴向空间紧凑的场合,要是固定不动的超大载荷零件,那还是得用过盈配合加锁紧螺母,对吧?
选工业弹簧夹最容易踩的几个坑
说实话,现在市场上的工业弹簧夹质量差得不是一点半点。我见过太多工厂为了省几分几毛的成本,买小作坊的杂牌货,最后亏了几万几十万。
前几年我给长三角一家做纺织机械的工厂做整改,他们之前一直用某小厂的工业弹簧夹,每个比正规货便宜八毛钱,每个月用几千个,看似省了几千块,结果每个月都有三五台设备出问题,售后跑现场的费用加停机损失,每个月至少几万块。
说几个最常见的坑,你记好:
💡 偷换材质,这是最多的。正规的重载工业弹簧夹一般用65Mn弹簧钢,淬火回火之后硬度能到HRC38-45,弹性好,疲劳强度高。很多小厂换成普通45号碳钢,硬度根本不够,用两三个月就弹性衰减,夹紧力直接掉一半,慢慢就松了。
❗ 公差不合格。工业弹簧夹对内孔和外径的公差要求很高,一般内孔公差要控制在H7级,差个一两丝,夹紧力就差出很多。很多小厂的热处理工艺不行,做完之后变形大,也不精加工,公差差个三五丝都是常事,装上去要么夹不紧,要么根本装不进去。
✅ 开口间隙控制不对。开口太小,安装的时候压开直接就裂了;开口太大,自然状态下内孔太大,装上去夹紧力不够,一震就松。
 不同材质失效断裂的工业弹簧夹对比实物图
问:304不锈钢的工业弹簧夹能不能用在重载震动场合?
答:真不行,别听商家瞎忽悠。304不锈钢本身硬度低,弹性极限低,就算冷作处理,强度也不够,只能用在轻载、有防腐要求的场合,比如食品加工设备、医疗设备。要是你既要防腐又要重载,那得选17-4PH沉淀硬化不锈钢的工业弹簧夹,热处理之后硬度能到HRC40以上,强度弹性都够,就是价格比普通65Mn的贵三倍,一分钱一分货罢了。
工业弹簧夹安装使用的几个实用技巧
 工业弹簧夹安装使用的几个实用技巧
很多人装工业弹簧夹的方法都是错的。我见过不少学徒工拿锤子直接砸进去,砸完弹簧夹变形,椭圆了,夹紧力直接废了一半,用不了多久就松。
正确的安装方法很简单:用专用的压套工具,沿着轴线匀速压进去,要是没有专用工具,找一个比弹簧夹外径大1mm左右的套筒垫在弹簧夹端面上,慢慢压,别歪,别用蛮力砸。
拆的时候也有技巧,别拿一字螺丝刀硬撬,撬不好就把轴面刮花了。找两个小撬棍,对称插在开口缝里,轻轻用力撑开一点,就能顺着轴滑出来,好拆得很。
我还有个压箱底的小技巧,要是你用在高速旋转、震动特别大的场合,比如磨床的砂轮轴、汽车的传动轴部件,装工业弹簧夹的时候,在内孔壁涂薄薄一层厌氧胶,别涂多,涂多了拆的时候难弄。就薄薄一层,干了之后能彻底锁住,不会松,拆的时候只要用热风枪加热一下,厌氧胶就失效了,照样能拆,我用了十几年,从来没出过问题。
工业里的事,从来都是细节决定成败。几块钱的小东西,选不对用不好,就能捅大篓子。选对了用好,安安稳稳用好几年,啥问题没有。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业弹簧夹:被低估的隐形紧固件,决定生产线稳定性
文章链接:https://zystgy.cn/a/59774