2026-09-18 19:16:41 作者:网编
分类:文章
我见过太多工厂老板,花几十万上百万调机床精度,卡工艺节点,把整条生产线的OEE算得门清,结果生产线停摆三天,查来查去,最后发现就是一根不到一百块的工业软管爆了。
哭都没地方哭。
选工业软管第一步,绝大多数人都踩坑
很多采购选货,第一反应就是看尺寸对不对,然后比价格,谁家便宜拿谁家的。
说实话,这完全是碰运气。
工业软管的应用场景差得能有十万八千里,你拿输送自来水的软管去输浓硫酸,别说半年,三天就能给你漏得满地都是。你拿PVC软管走150度的蒸汽,俩礼拜就软成面团,一碰就破。
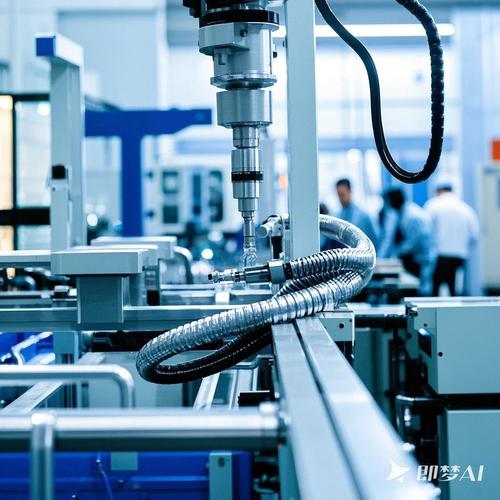 工厂生产线不同工况工业软管应用场景图
问:选工业软管的时候,最容易忽略的核心参数是什么?
答:真不是公称压力也不是内径尺寸,是介质兼容性和持续工作温度范围。很多人图省事,照着上次的型号拿货,完全忘了生产线换了输送介质,原来用耐油的现在要输酸碱,拿错货直接全废。还有温度,不少商家只标最高耐温,没人提最低耐温,北方露天作业的工厂,冬天零下二三十度,普通橡胶软管硬得跟实心木棍似的,稍微一动就裂,你上哪说理去?
还有冲击压力,这个也没多少人在意。泵启动那一下的水锤效应,瞬时压力能达到额定工作压力的2-3倍,你选刚好卡着额定压力买,不出半年百分百爆管。
这些常见的工业软管坑,我见过踩坑的人不计其数
❗ 食品加工行业用普通工业软管:
真不是瞎掰,前年我接触过一个做食用油分装的小厂,图便宜省了一半钱,拿普通橡胶软管输成品油,结果半年后抽检塑化剂超标,整批两百多吨货全部销毁,亏了小两百万,一根软管省了几百块,亏了几百万,犯得着吗?食品级就是食品级,必须要过对应认证,别瞎凑活。
💡 液压系统用错钢丝增强工业软管:
高压液压系统,压力能到几十上百兆帕,钢丝层数不够的话,爆管不是小事,高压油喷出来能直接伤人,我早年在车间见过一次,差点出人命,太可怕了。
问:工业软管一定要按时更换吗?一般能用多久?
答:这个真没有固定的标准答案,但绝对绝对不能等到漏了坏了再换。常规工况下,推荐3-5年强制更换,哪怕你看着外胶没坏,内部的橡胶和增强层早就老化脆化了,不知道什么时候就出问题。要是工况恶劣,天天沾腐蚀介质、挨高温、高频震动,那1-2年就得换。说实话,一根好点的工业软管也就几百块,生产线停一天损失几万块,哪个划算,算一算就知道。
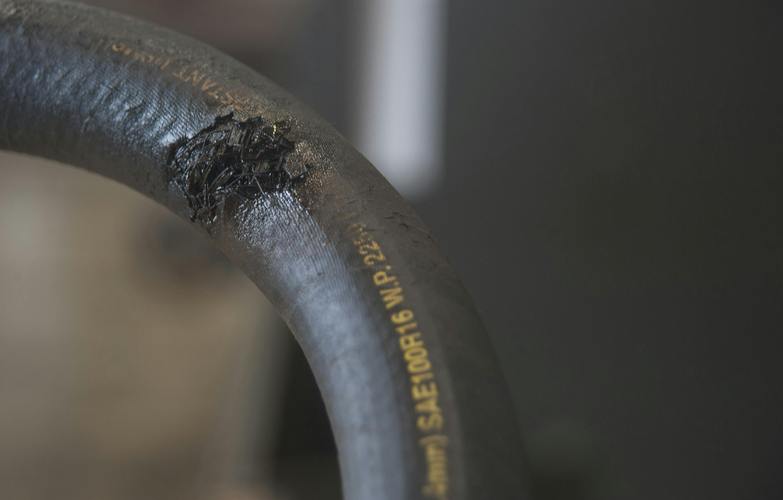 工业软管老化开裂失效对比图
不过话说回来,也没必要过度更换,一些低载荷的工况,比如车间吸尘用的工业吸尘软管,通风排气管,只要没裂没漏,用个十年八年完全没问题,定期检查就好。检查也简单,看看外胶有没有裂纹、鼓包、变硬,接头位置有没有渗液,有异常马上换,没什么复杂的。
安装保养的细节,90%的工厂都做错了
 安装保养的细节,90%的工厂都做错了
很多人觉得,不就是一根管子吗?接上不就行了?
错得离谱。
工业软管安装,第一个要注意的就是不能拉得太紧,一定要留一点点松弛余量。工作的时候管内压力变化,软管本身会伸缩,你拉得跟弦似的,用不了多久就会从接头位置扯脱。第二个就是绝对不能扭转,很多师傅装接头的时候图方便,拧着劲就把螺帽上紧了,你看着装上了,扭转应力一直在那,不到三个月增强层就断了,说爆就爆。
还有,软管走线路的时候碰到锐角、机架,一定要加防护套或者固定卡,别让管子一直蹭着金属边磨,磨不了几个月外胶就磨破了,增强层进水进锈,很快就废了。
还有接头压接,这个是重灾区。很多小加工厂压接,要么压得太松,用几天就漏,要么压得太深,把钢丝增强层直接切坏了,用不了俩月就直接爆管脱接头。我上次帮一个客户排查故障,三根新换的软管爆了两根,拆开一看,压接的时候刀头都磨钝了,钢丝切了一半,这不爆才怪。
工业这行,从来都是细节决定成本。大设备贵,所有人都盯着,生怕出问题,偏偏这些几十几百块的小配件,没人当回事,真出了事故,才知道亏大了。别小瞧一根工业软管,它就是整条生产线最不起眼,但也最不能出事的环节。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别小瞧工业软管:选错它分分钟拖垮整条生产线
文章链接:https://zystgy.cn/a/59764