2026-09-18 18:27:48 作者:网编
分类:文章
很多人提起线束加工,第一反应就是“没技术,拼人工”。真的吗?我见过年赚几百万的小型线束厂,也见过接了大订单反而亏到关门的例子。差在哪里?全在没人注意的小细节里。
前端预处理:藏在裁线压接里的隐形损耗
很多工厂为了省设备钱,裁线机用个五六年都不换,刀片钝了还接着用。切出来的线切口歪扭,铜丝散出来,压端子的时候要么卡模,要么压出来的端子歪了,良率直接掉三五个点。一万条订单就是三五百条报废,光线材成本就吃掉你两三个点的利润,还不算耽误的工时。
 工业线束加工裁线压接工序实拍
压接这一步更讲究。很多老师傅调机全靠手感,压接高度差个0.1毫米,拉拔力直接不合格。要么就是端子压得太狠,铜丝断了一半,装机用几个月就断连。
问:小批量多品种的线束加工,换单调机太费时间怎么办?
答:其实根本不用全靠老师傅手感凑。现在主流的智能端子机都带参数存储功能,提前给每一款线径、每一种端子测好压接高度、压接压力,把参数存进设备里,换单的时候调出来就能用,最多十分钟搞定。前提是你前期测参数的时候别偷懒,每款都做拉拔测试确认,别存个参数就不管了。
你别小看这一点,一天换个三四次单,光调机就能省出一两个工时,够多做两三千条线了。
后端组装:插壳检测才是不良率重灾区
线束加工做到后半段,前面省的钱,很容易栽在插壳这一步。尤其是几十pin的工业控制线或者汽车线束,全手工插错一个孔位,整根线直接报废。我见过一家工厂,一万条订单错了三百多条,全得拆了重插,人工花了好几千,还差点误了交期赔违约金。
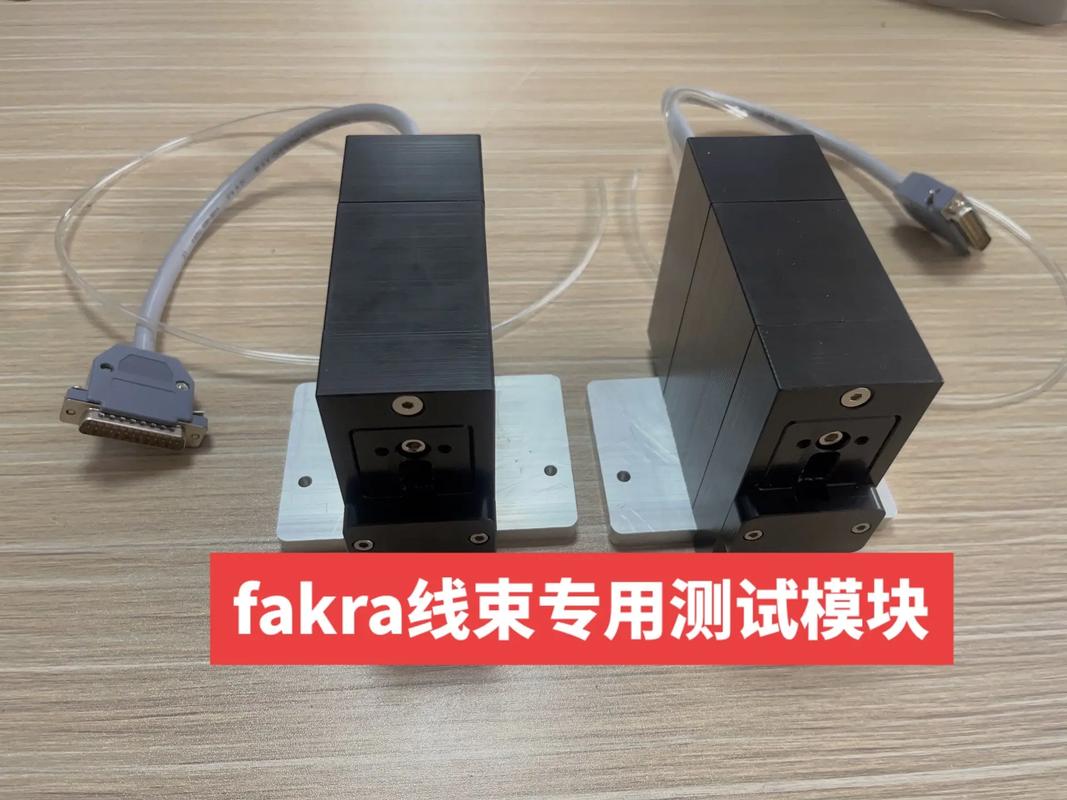 线束加工插壳防错治具实拍
很多人一解决错插问题就想着买全自动插壳机,一台几十万,小厂哪扛得住。说实话,中小批量订单做个简易防错治具就行,几百块钱的成本,把胶壳固定住,每个孔位做个导向定位,错了根本插不进去,不良率直接从3%降到0.1%以下,性价比拉满。
问:线束加工的末端为什么一定要做镀锡?会不会额外增加很多成本?
答:镀锡核心作用是防铜芯氧化,尤其是用在户外、潮湿环境或者汽车舱内的线束,铜氧化之后电阻变大,容易发热烧线,是实打实的安全隐患。成本真没有你想的那么高,大批量加工用热浸镀锡,每米线才增加两三分钱的成本,跟出问题之后召回、赔偿比起来,这点投入太值了。
说完插壳说检测。很多工厂测线束只通断,通了就合格。这真的是拿订单开玩笑。✅ 至少要加两道检测:第一是绝缘电阻测试,防止铜线皮破损短路,第二是每批次抽测拉拔力,确认端子压接合格。花不了多少时间,却能帮你挡住90%的客诉风险。
线束加工降本,别只盯着设备买新的
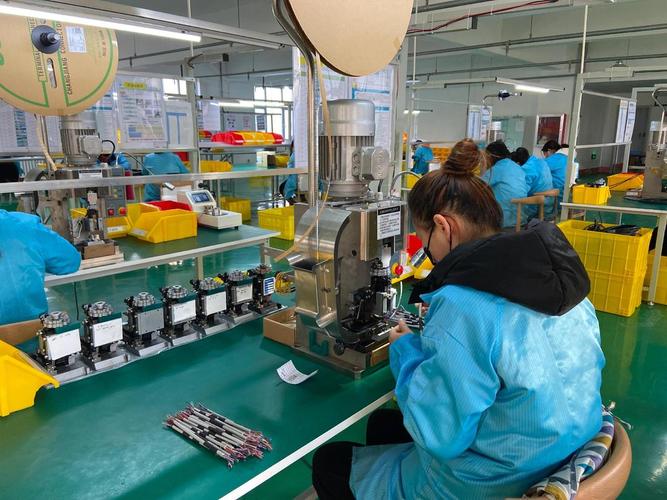 线束加工降本,别只盯着设备买新的
很多工厂老板一说起升级,就想着砸钱买全自动生产线,其实不对。大部分中小线束厂,先把现有工序的小漏洞补上,降本效果比买新设备还明显。
比如线材余料,很多工厂切剩下的几十厘米的短线头直接当废料卖,其实很多短接线、分支线刚好能用。我认识一个苏州的线束厂老板,专门安排人把余料按线径线色分类放,一个月能省出三四卷线材,一年下来十几万就落袋了,根本不用额外投入什么。
再比如刀片、模具这些易损件,很多工厂用到坏才换。其实裁线刀每周磨一次,端子模具每个月抛光一次,压出来的端子一致性好太多,良率能涨两三个点,这点易损件的成本,跟报废比起来九牛一毛。
不过话说回来,如果你单款产品月产能稳定在十万条以上,那上自动化确实划算。人工成本能降一半,良率稳定,交期也准,接大订单的底气都足很多。
说白了,线束加工这行,拼的就是细节。你把每个环节的小损耗堵上,利润自然就出来了,很多时候不是订单不赚钱,是你没看到钱从哪个缝隙流走了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:线束加工:被多数工厂忽略的降本提效核心细节
文章链接:https://zystgy.cn/a/59762