2026-09-18 09:42:38 作者:网编
分类:文章
很多人逛现代化工厂,眼睛都盯着六轴机器人、AGV小车、自动化生产线转,没人会多看一眼角落里那块亮着的工业显示屏。
没它不行。
上个月帮东莞一家汽配厂做产线改造调试,刚进场就碰到麻烦:客户之前图便宜,把原装坏了的工业显示屏换成了几百块的家用液晶屏,干了不到两个月,冲压车间的油污渗进去,触控彻底失灵,误触发一次还干废了三套模具,损失小二十万。
别拿消费屏的标准,套工业显示屏
很多人对显示屏的认知还停留在手机、电视那套,比谁色域广、谁边框窄、谁刷新率高。放到工业现场,这套标准全错。
工业场景要的是什么?是稳定。是连续三年五年24小时不黑屏不花屏,是切削液喷上去没事,是冲压机的电磁干扰过来信号不跳,是零下三十度的北方露天料场能点亮,六十度的钢铁车间不宕机。
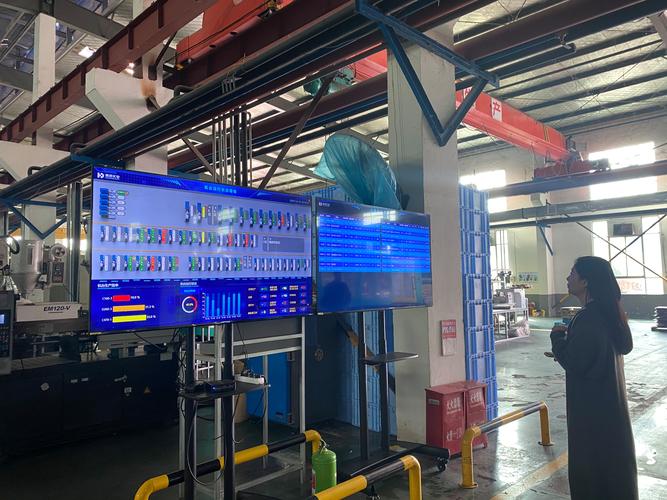 车间冲压产线工业显示屏安装实景
问:同尺寸的工业显示屏,比消费级屏贵那么多,到底贵在哪?
答:核心差在原材和调校。工业显示屏用的都是工业级原材,面板是专门的宽温料,电容触摸屏是硬度更高的钢化玻璃,有些甚至是防暴玻璃,驱动板的元器件也都是工业级选型,抗干扰、耐温性都不是消费级能比的。算下来成本本来就高,再加上出厂要做72小时以上的老化测试,价格自然上去了。别嫌贵,刚才说的汽配厂,三块屏省了几千块,结果亏了二十万,这个账算得过来对吧?
问:我车间在室内,环境没那么差,能不能凑合用消费屏?
答:真要凑合用,也不是不行,但大概率用不过一年。哪怕没切削液,车间里的粉尘、电压波动,都能加快消费屏老化。我见过最多的,是电子厂无尘车间用消费屏,一年半就开始闪屏,慢慢就坏了,换屏的成本加停工损失,早就超过了一开始买工业屏的钱,犯不上。
选工业显示屏,必须盯死这几个核心指标
说实话,现在工控市场鱼龙混杂,很多商家拿消费级面板改一改就敢叫工业显示屏,坑了不少人。选的时候把这几个指标卡紧,基本不会错。
💡 亮度:如果是户外或者有强光直射的车间,亮度必须干到1000nit以上,不然大太阳一照,你啥都看不见,操作全靠蒙,不出事才怪。室内无强光的话,300-500nit也够。
❗ 防护等级:只要是可能接触到水、油、粉尘的场景,正面防护必须至少IP65,很多商家只说屏本身,不说正面防护,买回来一泼水就坏,哭都来不及。
✅ 工作温度:别信商家嘴说的“宽温”,一定要看参数表,最低耐温能不能达到你现场的最低温度,最高耐温能不能扛住夏天车间的温度,虚标的太多了。
✅ 接口兼容性:别只盯着HDMI、Type-C这些消费级接口,工业现场老设备多,大部分需要VGA、RS232、CAN这些工业接口,买之前一定要核对接口,不对的话回来装都装不上,折腾死。
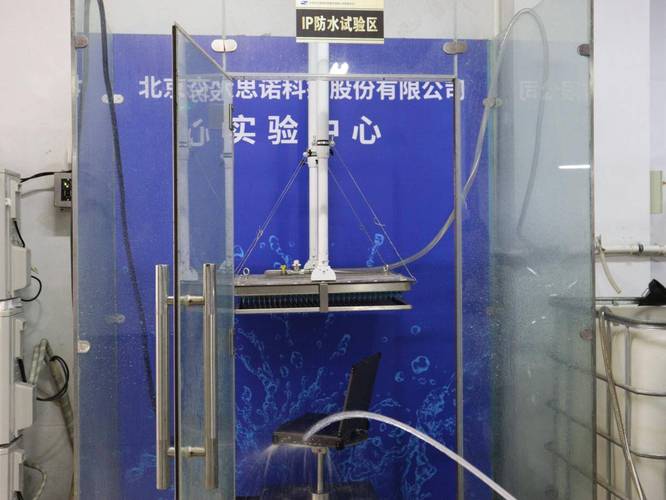 工业显示屏IP65防护测试泼水实验
特殊场景的需求,千万不能省
 特殊场景的需求,千万不能省
不过话说回来,大部分常规场景选屏,照着上面来就够,碰到几个特殊场景,一分钱都不能省,不然出了问题没人兜得住。
第一个是防爆场景。加油站、煤矿井下、面粉厂、粉尘车间,这些地方必须要本安防爆型工业显示屏,不是随便找个工业屏套个铁壳就叫防爆,那是应付安检,一旦出火花就是大事,这个钱绝对不能省。
第二个是旧设备改造。现在很多工厂做自动化改造,老设备保留,只换显示屏,这里坑最多。我上个月刚碰一个客户,自己买了屏回来,开孔不对,比原来的孔大了两毫米,装不进去,只好拿角磨机扩孔,扩歪了,整个设备的安装面板废了,重新做花了小一万,还耽误了一周的产能。对了,还有触控,有些老设备用的是电阻触控,现在很多新屏都是电容,冬天工人戴厚手套操作,电容屏根本没反应,又要换,折腾好几次。
国产工业显示屏现在真的起来了。前几年大家都认进口的,三菱、普洛菲斯,确实稳定,但贵,售后还慢,坏一个屏要等半个月补货。现在国内几家做的好的,面板用的都是三星、京东方的工业级原材,驱动板自己开发,稳定性不比进口差,价格便宜一半还多,坏了第二天就能上门换,太香了。
你去任何一个自动化工厂走一圈,那些安在设备面板上,蒙着点油污,但从早亮到晚的,就是工业显示屏。它不抢风头,也没多少人关注,可要是它歇了,整条线都得停。就是这么个角色。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业显示屏:智能制造现场没人敢忽视的核心角色
文章链接:https://zystgy.cn/a/59722