2026-09-18 05:26:37 作者:网编
分类:文章
上周刚帮客户救回一台卡死的1200kW轧机主轴承,拆开来一看,满手黑油,轴承滚道已经麻点连片。啥问题?就是上次轴承更换的时候没做这几步。
干机修摸设备这么多年,见过太多因为轴承更换操作不规范,导致新轴承三个月就报废的案例。钱花了,停车停产损失更吓人。今天就把压箱底的经验掏出来。
拆轴承:别拿撬棍硬撬,这步错了轴直接废一半
很多新手甚至干了五六年的老手,图省事儿,找个大撬棍对着轴承缝就往死怼。要么把轴颈刮出好几道深沟,要么直接把轴承内圈撬裂,运气不好轴上留下暗伤,用不了半年轴就断了。
说实话,拆轴承真的急不得。配合紧的轴承,一定要用拉马,拉马的爪一定要勾住内圈,别勾外圈,受力不对,拆下来轴承也废了。
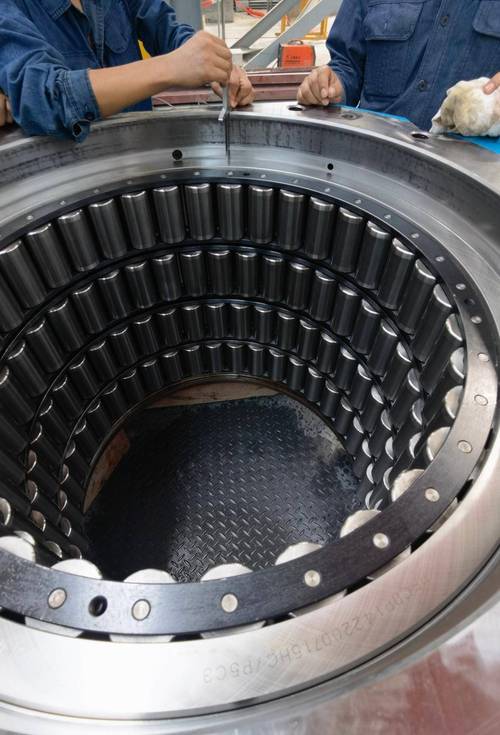 工业轧机主轴轴承拆卸现场
问:轴承粘死在轴上,拉马拔到变形都拉不动怎么办?
答:别烧!绝对别拿乙炔喷枪直接烤轴。碳钢轴局部高温加热后,一定会变形,精度直接掉好几个等级,再好的新轴承装上去也用不长。正确做法是用感应加热器给轴承内圈均匀加热,等内圈受热膨胀10-20丝,自己就松了,拉马轻轻一拉就下来。要是没感应加热器,就用100℃以上的热油浇内圈,轴身记得裹上隔热布别沾上油。我见过一个修理厂为了拆个小轴承把轴烤蓝,最后客户花了三倍价钱堆焊修轴,得不偿失。
轴承更换前的必做检查:别上来就装新轴承
最多人踩的坑就是——旧轴承拆下来,新轴承直接往轴上套。啥配合面都不查,装完用不了三个月又坏了。
旧轴承坏了,一定不是光轴承本身的问题。要么轴颈磨了,要么轴承座孔椭圆了,要么密封位磨损了,这些根源问题不解决,换一百个轴承也没用。
拆完旧轴承第一件事,就是拿千分尺测轴颈的尺寸、圆度、圆柱度,再测轴承座孔的内径,看看配合公差对不对。过盈量不够,轴承转起来会“跑圈”,内圈跟着轴转,不出俩月就把轴磨废。过盈量太大,装的时候就把内圈撑裂了。
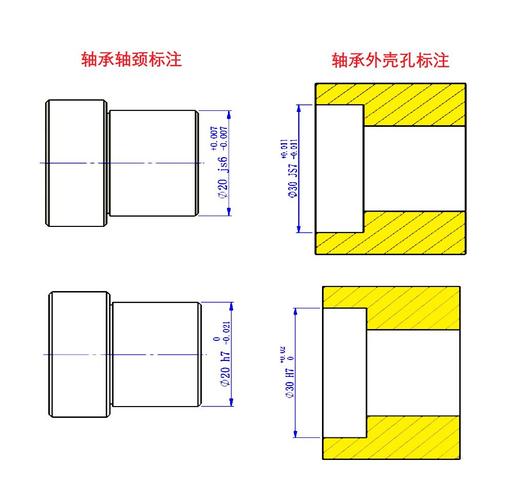 千分尺测量轴承配合轴颈尺寸
问:轴颈有轻微磨损,堆焊修成本太高,有没有应急的办法?
答:有。如果磨损量不超过0.05mm,用刷镀金属镀层就能修复,成本才几百块,精度也够,适合非核心设备的轴承更换应急。要是磨损量再大一点,也可以给轴颈滚花,增加摩擦力凑合用,但这只能顶三五个月,绝对不能当永久方案,该修还是得修。
不过话说回来,核心设备的主轴磨损,别凑活,该堆焊堆焊该换轴换轴,不然停车一天损失的钱,够换十根轴了。
装新轴承:几个细节决定轴承能用三年还是三个月
 装新轴承:几个细节决定轴承能用三年还是三个月
新轴承别提前拆包装。要装的时候再拆,存放的时候落灰沾水,装上去很快就锈了。别嫌麻烦。
润滑脂不是加越多越好。太多了转起来搅油发热,温度超过润滑脂的耐受值,直接变稀流失,轴承干磨,很快就废。这里给大家记一下:
低速重载轴承,润滑脂加轴承腔总容积的1/2到2/3就够;
高速轴承,最多加1/3,多了全是麻烦。
装轴承的时候,受力一定要对。打装的时候只能打在内圈,绝对不能打外圈。我前两年碰见过一个机修,装进口圆柱滚子轴承,拿大锤直接砸外圈,砸完装上去转了不到八个小时就卡死,拆下来一看,滚道已经砸出好几个暗坑,一千多块的轴承直接废了,可惜不可惜?
💡 几个容易忽略的小细节:
✅ 轴承型号那一面一定要朝外,方便下次轴承更换的时候一眼就能看到型号,不用拆了半天还得找半天。
✅ 密封件一定要一起换!别省那几十块钱的油封钱,旧油封已经磨出沟了,用不了一个月就漏油,粉尘泥水进去,新轴承直接报废,等于白做一次轴承更换。
❗ 圆锥滚子轴承、角接触球轴承装完一定要调间隙,别装完就完事。间隙太大晃,间隙太小发热烧轴承,差一丝都不行。
说实话,轴承更换这点事,没有什么高深的技术,全看你用不用心。那些用五六年没问题的轴承,不只是轴承质量好,是每一步操作都卡着规范来。那些半年换一次的,多半是哪一步细节偷了懒。你说对不对?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承更换避坑指南:老手也容易踩的几个隐形陷阱
文章链接:https://zystgy.cn/a/59711