2026-09-17 15:57:47 作者:网编
分类:文章
上个月去东莞走访一家汽车冲压件厂,厂长拉着我在污水站站了半小时,一口广东脏话喷得我躲都躲不开。每个月光切削液废水处理费就要八万多,上个月还因为出水COD超标被罚了十二万。够买半吨好切削液了。
为什么多数机加工厂的切削液废水处理越做越亏?
国内九成以上的机加工厂,做废水处理都是被环保逼得赶鸭子上架。一开始图便宜,找本地小环保公司整个几万块的气浮设备,加药破乳就完事。用俩月就发现不对,浮渣一池子,COD还是降不下来,剩下的残液只能全拉去委外,一吨三千多,一天出五吨就是一万五,一个月干下来四万多没了,赶上忙季产量高,直接奔十万。
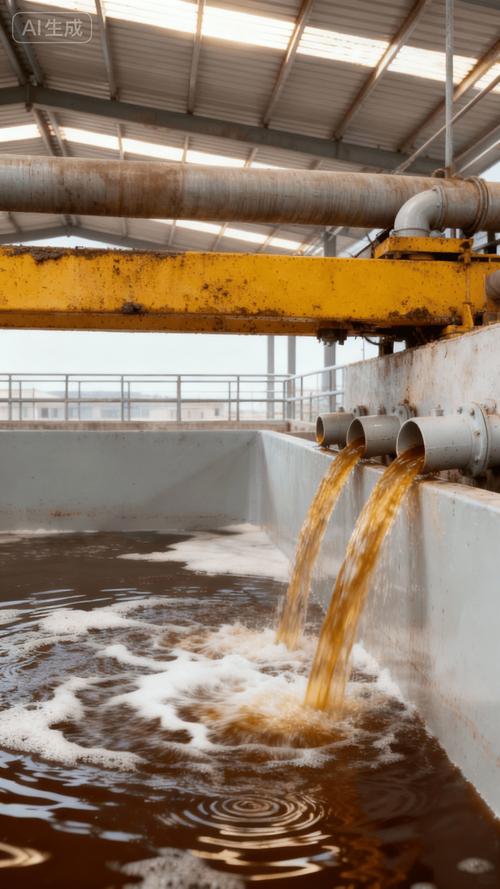 机加工车间切削液废水收集池
很多人一开始算成本,只算设备钱,不算后续的运行和委外费用,这不亏才怪。我见过不少三十人不到的小加工厂,废水处理成本占了利润的十分之一,说起来都是泪。
问:我们厂规模小,一天才排两吨左右的切削液浓废水,非要上几十万的大型处理设备吗?
答:完全没必要。太多厂被环保销售忽悠,说必须上MBR膜生物反应器或者反渗透系统,一套下来大几十万,按你一天两吨的处理量,回本都要十年,纯纯交智商税。现在成熟的方案是,先做强化预处理破乳,去掉九成以上的有机物和浮油,再进小型生化塔降解残留COD,出水就能满足工业园区纳管标准,整套集装箱式设备下来也就十几万,两三年就能收回成本,接电接管子就能用,不用改厂房。
破乳才是切削液废水处理的核心卡点
很多人做方案上来就盯着后端的生化、膜处理,完全搞反了顺序。切削液本身就是靠乳化剂稳定的混合体系,油滴被表面活性剂裹得严严实实,不破乳,你后端啥工艺都白搭。我前前后后试过不下十种破乳方法,超声破乳适合小水量,大水量能耗顶不住;电解破乳极板三个月就要换一次,换一次就是大几千,折腾不起。现在用的最多的,就是强氧化性复合破乳剂+酸化沉淀,成本低,效果稳,对各种全合成、半合成切削液都管用。
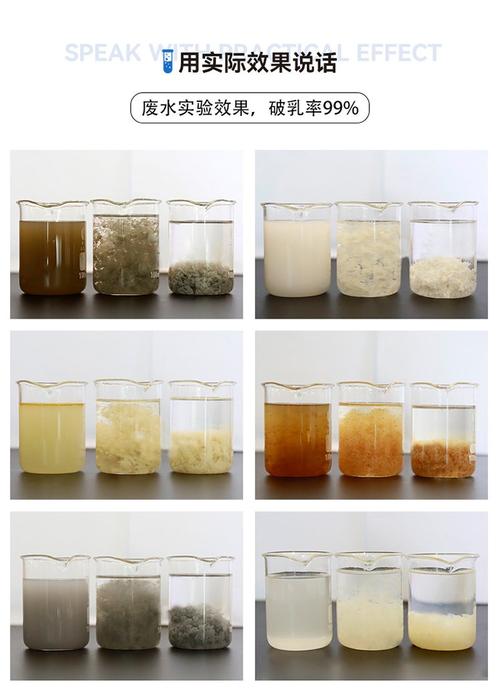 切削液废水破乳分层效果对比图
把原水PH调到2到3,按千分之五的比例加破乳剂,搅拌半小时静置,不到一小时就能彻底分层,上层是浮油渣,下层是清水,COD去除率直接干到85%以上,体积直接减容80%,剩下需要委外的危废直接少了大半,成本不就降下来了?之前说的东莞那家冲压厂,改完工艺之后,每个月处理费直接从八万多降到两万多,厂长上个月特意给我寄了两盒东莞腊肠,味道真不错。
问:破乳出来的浮油能不能回收再用,省点切削液采购钱?
答:要看你厂的实际情况。如果用的是传统乳化型切削液,破乳出来的浮油纯度高,过滤之后可以重新调配成粗加工用的低要求切削液,一吨能省几千块。但如果你用的是全合成切削液,破乳出来的都是杂质和添加剂残渣,基本没有回收价值,卖废品都不够人工费,不如直接做危废委外处理,省得折腾。
日常运行的几个必看避坑点
 日常运行的几个必看避坑点
工艺选对了,不代表你就能高枕无忧。我跑现场这么多年,大半超标问题,都是运行偷懒造成的,说几个最常见的坑:
❗ 不要把所有车间废水混排。很多厂图省事,打扫地面的清洗水、设备冷却水、切屑浸泡水全排进一个池子,本来浓废水COD才十万,混完直接变成十五万,处理成本直接翻一倍。一定要做分质收集,干净的冷却水直接循环回用,浓废液单独收集单独处理。
💡 一定要装自动加药和PH在线监测。现在污水站基本都是兼职看,忘了加药、加错量是常事,装个自动系统,几千块钱就能搞定,省得天天提心吊胆。
✅ 每个月至少清一次收集池浮渣。别攒大半年才清,浮渣泡久了会重新乳化融回水里,再破乳难度翻一倍,药剂量加一倍都不一定好用。
说实话,现在环保查得越来越严,很多小厂总抱着凑活过的心态,今天躲过去,明天躲不过去,真罚一次,顶你大半年的利润。把废水处理的逻辑理顺,选对适合自己规模的工艺,不折腾,其实也花不了多少钱,至少睡得香。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业制造废水处理:高浓度切削液废水的低成本破乳解法
文章链接:https://zystgy.cn/a/59665