2026-09-17 11:42:37 作者:网编
分类:文章
💡干了快20年工厂自动化改造,见过太多老板死磕单机自动化,最后整条线乱成一锅粥。
订单变了,多品种小批量成了主流,原来那套控制逻辑早就顶不住了。
为什么原来的集中式控制玩不转了?
大规模标准化生产时代,一条线只出一种零件,所有控制逻辑都堆在中控室的一台主PLC里,没问题,成本还低。
现在呢?客户今天要100件定制化零件,明天要50件改了尺寸的新品,换线动辄几个小时。改中控逻辑牵一发动全身,稍微碰错一个参数,整条线直接停摆。
停一小时,几万块的产能就没了,真的肉疼。
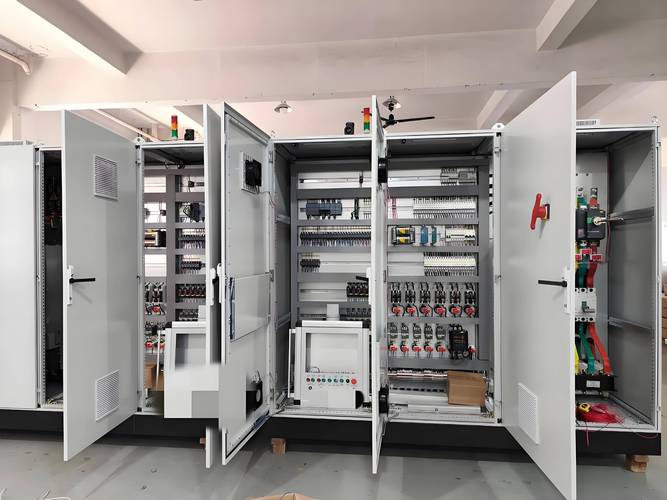 传统集中式工业控制系统中控机柜
上个月跑东莞一家汽车零部件冲压厂,老板给我看数据,原来每个月光换线停线的损失就超过20万,赶订单的时候连觉都睡不着。
问:很多人刚接触,都觉得分布式控制系统就是把原来的大控制器拆成几个小的放出去,对吗?
答:真不是,拆分只是外壳,核心是控制权下放。原来的集中式是,所有决策都要主控制器做,下位机只负责执行动作。分布式控制系统是每个工段、甚至单台设备都有自己独立的控制单元,本地决策自己做,只需要把运行状态和生产数据同步给上层平台就行。换线改工艺的时候,只需要调整对应工段的逻辑,完全不影响其他部分正常生产,这才是它的核心优势。
分布式控制系统落地要避开的三个核心坑
❗第一个坑:总线通讯延迟拖垮精度。很多工厂改的时候图便宜,选了带宽不够的通讯协议,各个控制单元的数据同步差个几百毫秒,多机协同组装的时候精度直接飞了,做出来的零件直接报废。别省这个钱,选主流的工业以太网协议,差不了几千块,换回来的是稳定精度。
❗第二个坑:不同品牌控制器协议不兼容,做成了新的数据孤岛。分布式各个节点可以选不同品牌,但一定要提前定好统一的通讯标准,不然各个单元的数据传不到上层,你连整体的生产效率都统计不了,相当于白改。
❗第三个坑:不做冗余设计,一个节点坏了连累整条线。哦不对,很多人说分布式节点多坏了难找,其实只要给每个节点加状态监控,坏了直接弹窗报警,十分钟就能找到换掉。反而是集中式主控制器坏了全挂,那才叫真的完蛋。
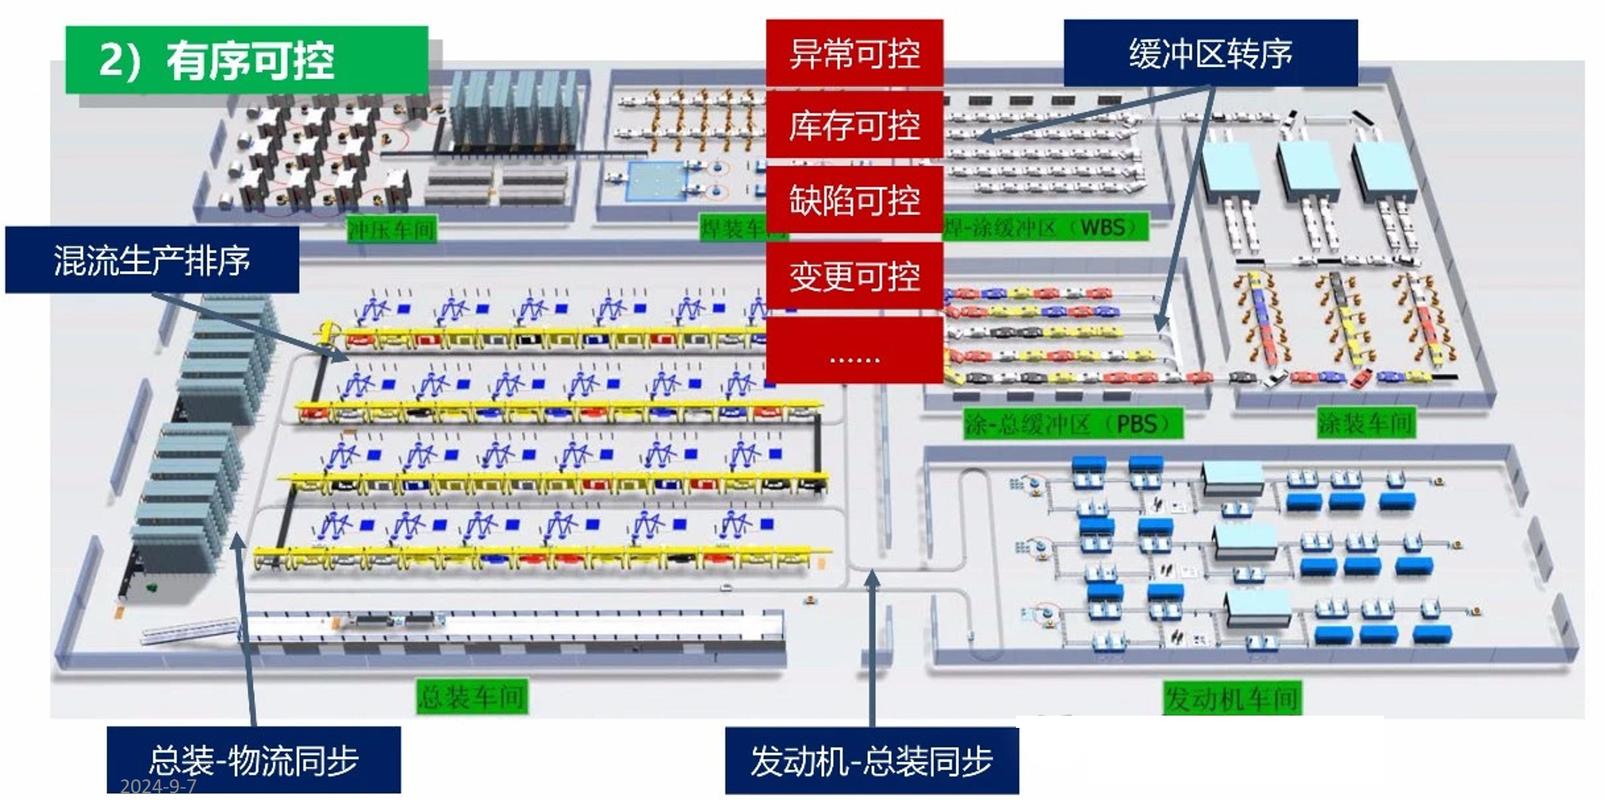 汽车零部件车间分布式控制系统现场布局
问:中小工厂本身预算不高,上分布式控制系统会不会比集中式贵很多,承受不起?
答:初期采购成本确实会高10%-20%,你得算总账啊!就拿刚才东莞那个冲压厂算,改完之后换线时间从平均4小时降到20分钟,每个月停线损失从20多万降到不到2万,三个月就把十几万的改造成本赚回来了。而且原来不敢接的小批量定制订单,现在敢接了,每个月多了几十万的营收,这账怎么算都划算!
什么样的工厂适合趁早布局分布式控制系统?
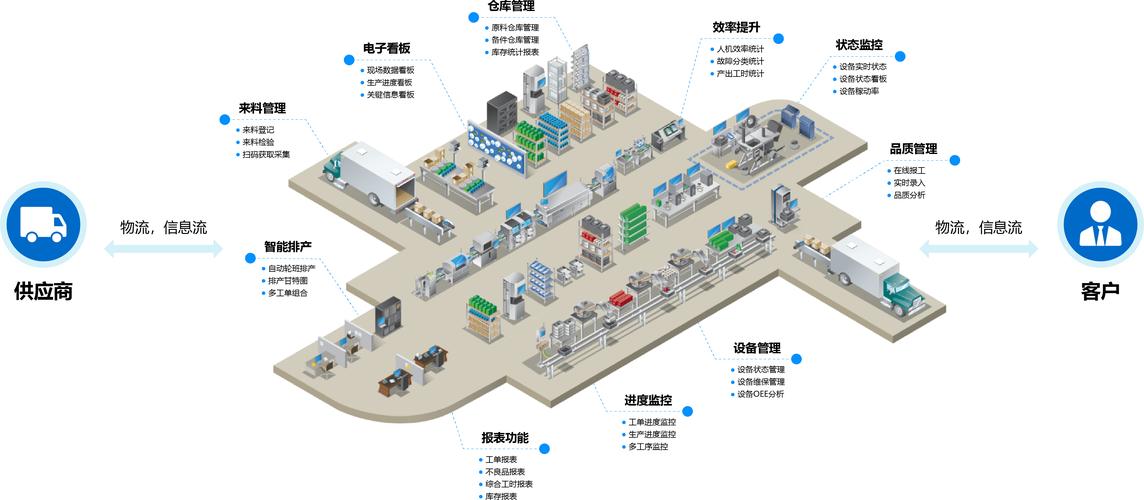 什么样的工厂适合趁早布局分布式控制系统?
第一个就是做多品种小批量离散制造的,不管你是做汽车零部件、3C五金还是医疗器械加工,换线改工艺越频繁,赚的越多。
第二个就是有扩产计划的大型流水线,比如光伏切片、锂电组装这些,原来的集中式要扩产就得动主控制器的逻辑,改不好就炸。分布式直接加新的控制单元对接进去就行,原来的线正常生产,扩产半天就能搞定,不耽误产能。
说实话,如果你是做标准化大批量产品,三五年都不换规格,那集中式完全够用,没必要折腾,省点钱买原材料不好吗?
不过话说回来,现在消费端变的这么快,哪个产品能火三五年不更新?提前留好扩展的空间,总比到时候全拆重建,花几倍的钱要强太多了。
我干这行这么久,见过太多工厂为了省十几万的改造成本,硬扛着老系统,最后小订单接不了,大订单抢不过,慢慢就被拖死了。分布式控制系统不是什么高高在上的概念炒作,就是给当下多变的市场准备的实用工具,用对了,就是你抢订单压成本的核心底气。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:分布式控制系统:离散制造车间的降本增效核心武器
文章链接:https://zystgy.cn/a/59652