2026-09-17 04:26:55 作者:网编
分类:文章
我干机加工和齿轮配套快三十年了。见过太多离谱的事。甲方拿图找过来,张嘴就问,能不能比报价再便宜五十块一块?反正不就是一块带齿的铁疙瘩吗?你看,这就是对工业齿轮最大的误解。
为什么工业齿轮是现代工业的隐形脊梁
大到万吨级盾构机的主传动,百兆瓦风电机组的增速箱,小到汽车变速箱、工业机器人关节,所有需要转、需要传力的地方,都离不开工业齿轮。它不是什么炫目的高科技零件,却把动力从电机一端,精准传到需要的地方,一分力都不浪费。
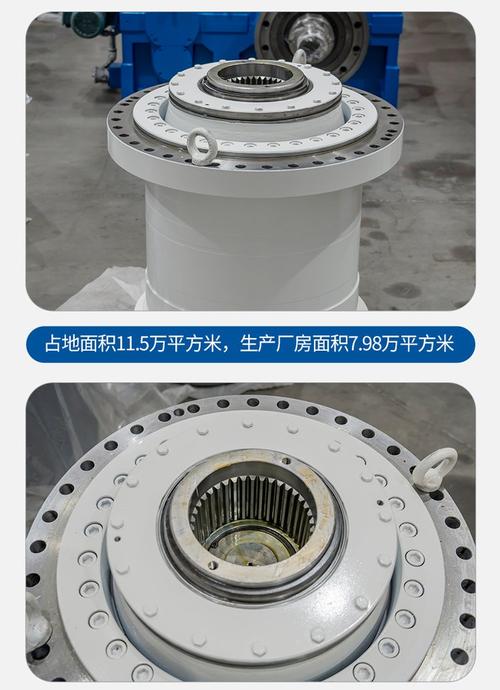 盾构机主传动工业齿轮总成
工业齿轮和普通日用齿轮的区别,说穿了就两个:要扛住极端工况,要扛住几万小时的连续运转。去年给一家矿山客户做破碎机齿轮,要求单齿扛住十几吨的冲击,一天跑二十小时,至少用三年。差一丝齿形误差,差几个HRC的硬度,用不到三个月齿就崩了。
问:国产工业齿轮现在能不能对标进口货?
答:说实话,高端领域早就能打了。风电、盾构这些大国重器用的高精度工业齿轮,国产货的寿命已经和进口货差不到5%,价格还便宜一半。但普通民用领域确实良莠不齐——不是做不出来好货,是很多甲方压价压到成本线以下,工厂只能偷工减料。规定用20CrMnTi渗碳,换成普通45号钢淬火,价格下来了,寿命也下来了。前两年碰过一个客户,贪便宜换了小厂的货,不到一个月全崩齿,最后重新买进口货花了三倍钱,亏到哭。
选工业齿轮,一定要避开这三个坑
干了这么久,我见过百分之八十的齿轮早期损坏,都不是用坏的,是选的时候就选错了。
❗ 坑一:只看模数,不看精度等级
很多人上来就报”我要10模数的齿轮”,绝口不提精度等级。国标7级精度和9级精度的工业齿轮,价格差一倍,寿命差三倍都不止。高速传动场合用9级精度,跑起来噪音能把厂房顶掀了,不出半年齿面就磨穿。
💡 坑二:忽略热处理工艺
工业齿轮的魂,全在热处理。同样的材料,渗碳淬火和整体淬火出来的货,根本不是一个东西。渗碳淬火的齿轮,表面硬度高耐磨,芯部又有韧性扛冲击,重载用个三五年没问题。整体淬火的齿轮,整个都是脆的,稍微过载就直接崩齿,便宜那点钱不够换设备的。
✅ 坑三:不匹配润滑就装机
太多工厂觉得,齿轮装上去灌点机油就行,能用就行。说实话,不对。闭式工业齿轮要用上极压抗磨齿轮油,开式的要涂专用的润滑脂,沾灰的场合还要定期换油清齿槽。我见过一家建材厂,用便宜的机油给破碎机齿轮润滑,半年油泥糊满齿槽,一年不到齿轮就磨废了,冤不冤?
问:开式传动和闭式传动的工业齿轮,选料上有什么不一样?
答:差远了。开式传动的齿轮露在外面,天天沾灰沾矿渣,齿面很容易磨坏,所以得用耐磨的合金铸钢,齿厚还要留足够的磨损余量,齿面硬度做得更高。闭式传动的齿轮泡在油箱里,没有杂质磨,主要要抗疲劳,用普通的合金结构钢渗碳淬火就够,不用刻意加厚齿,浪费成本。
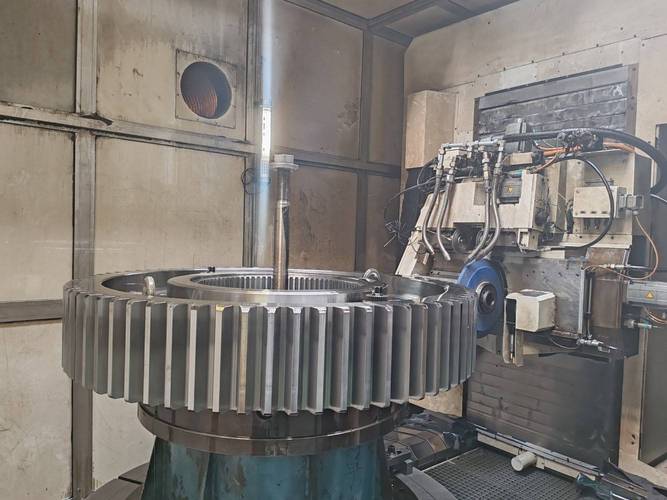 机加工车间磨削工业齿轮齿面现场
工业齿轮的下一个方向是什么
 工业齿轮的下一个方向是什么
现在天天说智能制造,工业齿轮也在变。比如现在风电用的大模数工业齿轮,精度已经做到了GB 5级,误差控制在几微米,就这一点误差提升,就能让风电整机的发电效率提两个点。别小看两个点,一个十万千瓦的风电场,一年多赚几百万,全靠这几个齿轮。
还有现在用3D打印打齿轮原型,开发新品的周期从三个月缩到十几天,试错成本直接砍了八成,太香了。
不过话说回来,不管技术怎么变,工业齿轮的核心还是那两个东西:材料,精度。这两点半点儿假都掺不了。我见过太多国内小厂,花几百万打广告做营销,舍不得花几十万升级一台磨齿机,做出来的齿形误差差好几个丝,能好用吗?
去年去德国考察一家百年齿轮厂,人家干了四十年的老技师,手摸一下齿面,就能说出误差在哪个范围,和仪器测的差不到一微米。这种沉下心磨手艺的劲儿,国内现在真不多。年轻工人干两年就想转管理,没人愿意蹲在磨齿机旁边天天磨齿轮,哎。
工业齿轮这东西,从来都不是聚光灯下的明星。它就是工业体系里的铺路石,藏在传动箱里,没人看得到,但是少了它,高铁跑不动,风电转不了,盾构机挖不动,所有的大国重器全得趴窝。能把一块普通的钢材,做成一块合格的高端工业齿轮,这里面藏的,就是一个国家工业真正的基本功。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:工业齿轮:被忽略的工业心脏,没它真转不动
文章链接:https://zystgy.cn/a/59623