2026-09-16 08:30:58 作者:网编
分类:文章
很多工厂老板、生产主管一提到生产调度就头大。我干机械制造这行快二十年了,见过太多年产值几个亿的厂子,硬生生栽在调度混乱上。
为什么你的生产调度永远在救火?
很多厂子现在还是老一套:调度员拿着白板记,对着微信群喊,哪个工序急就插哪个单。到头来呢?急单插了把老单的产能挤没了,交货期拖了要赔违约金。设备空转的时候闲死,赶单的时候连轴转累死。工人加班费涨了,良率反而掉了。
说实话,这根本不是调度员能力差,是底层逻辑错了。
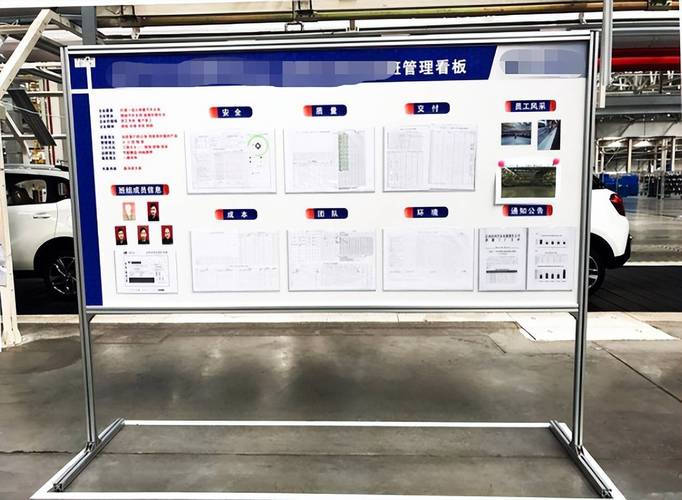 离散制造车间传统人工生产调度白板场景
问:小厂子,几十台设备,也要搞系统化的生产调度吗?手工记不行?
答:还真不行。我上个月去东莞一家做汽车零配件的加工厂,32台加工中心,老板说调度员干了十年,熟得很,不用搞系统。结果呢?一个新接的外贸单,要求三个月交一千套,调度把坯料排在了三号线,三号线的刀具半个月前就磨废了没更新,等到开干的时候才发现,硬生生拖了十天,赔了八万多的滞纳金。手工调度的问题,就是漏、错、慢,你再熟的脑子,也记不住上百个订单的工序、设备状态、物料到货时间吧?不可能。
做好生产调度,核心要抓这几件事
很多人上来就说买APS高级排程系统,我不反对,但买之前你得先把基础理清楚,不然就是扔钱。
💡 第一,先把所有工序的标准工时拍实了。别拍脑袋说一个工序两小时,实际干起来要三个半小时。这数据不准,调度排出来的计划全是废纸。
❗ 第二,一定要卡物料齐套。别计划排好了,关键的铸件还在供应商路上堵着,那不等于是空排?我见过至少一半的调度混乱,本质不是排程错了,是物料没跟上。
对吧?第三,给订单分清楚优先级,别什么单都喊紧急。我见过一个厂子,一天十二个单八个喊急,到头来哪个都没做好,全拖。
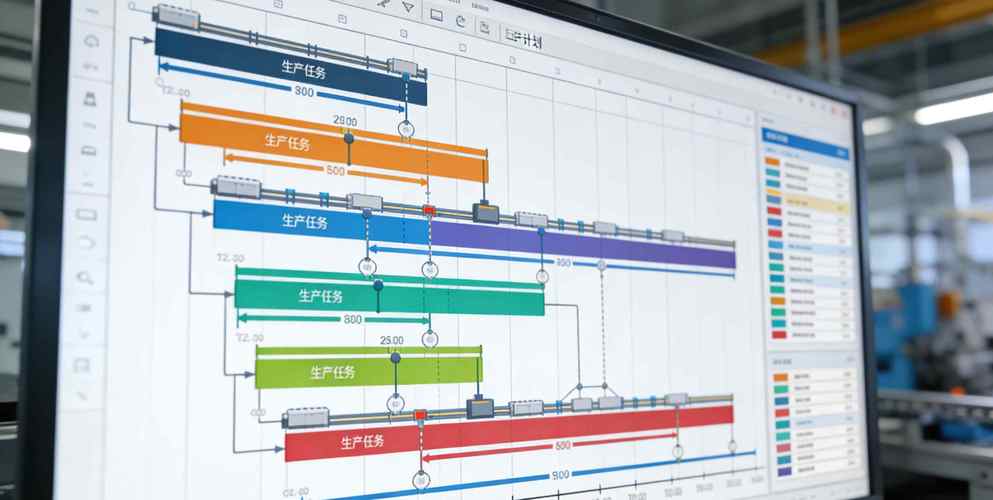 机械加工车间APS生产调度系统屏幕操作界面
问:上了APS生产调度系统,是不是就能一劳永逸了?
答:哪有这么好的事。我见过太多厂子,花几十万上百万上了APS,结果用不起来,最后还是回去靠调度拍脑袋。为什么?第一个原因,基础数据不更新,设备换代了、工序改了,标准工时还是五年前的旧数据,排出来的计划能对?第二个原因,团队不配合,老调度员干惯了老方法,嫌学新东西麻烦,一线班组长觉得系统排的不对,说改就改,转头就把系统扔一边。系统是工具,得你跟着调整管理流程,不是买个工具回来就解决所有问题。
日常生产调度的几个小技巧,亲测有用
 日常生产调度的几个小技巧,亲测有用
✅ 留缓冲,别把产能排满。很多调度喜欢把每天的产能排到100%,甚至110%,只要一个工序出点问题,全供应链就崩了。我一般建议留10%-15%的缓冲产能,应付突发的急单、设备故障,用起来太香了。
✅ 每天开15分钟早会就行,别开一个小时扯闲话。就说三件事:昨天哪道工序卡壳了,今天重点要赶什么活,物料有没有缺的。多了不说,节省下来的时间多干两个活不好吗。
✅ 异常要快反馈,别捂着。设备坏了,半个钟头才告诉调度,调度想调都来不及。现在很多厂子搞现场异常看板,哪里出问题一眼就能看到,调度能第一时间调整计划,少耽误很多事。
不过话说回来,不管是手工调度还是系统调度,生产调度本质上就是平衡。平衡订单交期,平衡设备产能,平衡物料供应,平衡人工成本。没有完美的调度,只有不断调整的调度。
上个月去江苏一家做工程机械结构件的厂子,他们调度改了个小规则:每天下午四点固定更新一次当日进度,调整第二天的计划,不是出了问题才动。就这么一个小改变,他们的准时交货率从72%涨到了91%,你说神奇不神奇?很多时候不是要搞什么大刀阔斧的改革,就是把日常的小事做扎实了,就能出看得见的效果。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:离散制造场景下的生产调度:踩过坑才懂的实操干货
文章链接:https://zystgy.cn/a/59545